
 English
 русский
 Español
 عربى

Контент
- 1 Как работает непрерывное покрытие алюминиевой катушки
- 2 Системы покрытий и где каждая из них подходит
- 3 Испытания, которые освобождают катушку с покрытием
- 4 Выбор линии нанесения покрытия: цифры, которые имеют значение
- 5 Дефекты, причины и первые исправления
- 6 Выбор поставщика линии нанесения покрытия
Рулон алюминия, окрашенный после резки и формовки, почти всегда стоит дороже за квадратный метр, чем тот же окрашенный рулон, пока он еще находится на непрерывной линии. Этот экономический факт объясняет, почему предварительно окрашенный алюминий поставляет большую часть рынка облицовки, кровли, вывесок и алюминиевых композитных панелей.
Качество рулонного алюминия с покрытием определяется тремя моментами: насколько чистой является полоса, когда она достигает головки для нанесения покрытия, насколько точно эта головка дозирует пленку и насколько равномерно печь обеспечивает отверждение. Цвет, блеск и срок службы зависят от этих трех факторов, а не только от марки краски.
Как работает непрерывное покрытие алюминиевой катушки
Рулонное покрытие — это непрерывный автоматизированный процесс, в ходе которого органическое покрытие наносится на металлическую полосу перед ее резкой или формованием. Алюминий поставляется в рулонах, его разматывают, очищают, предварительно химически обрабатывают, наносят покрытие, отверждают, охлаждают и перематывают в предварительно окрашенный рулон. Поскольку полоса не останавливается во время равномерного движения, толщина, отверждение и внешний вид пленки определяются параметрами машины, а не ощущениями оператора. Архитектурные линии обычно работают со скоростью от 20 до 60 метров в минуту, с шириной полос от 600 до 1600 миллиметров и общей толщиной сухой пленки от 20 до 27 микрометров, включая грунтовку.
- Размотка и прошивка: хвост бегущего рулона соединяется с головкой следующего, причем шов должен проходить через строчку без разметки роликов.
- Накопление: входной аккумулятор хранит полосу, поэтому головка для нанесения покрытия и печь продолжают работать при замене катушки.
- Очистка и предварительная обработка: щелочная очистка, ополаскивание, химическое конверсионное покрытие и сушка в печи. Этот этап определяет адгезию больше, чем любой другой.
- Грунтовка и верхнее покрытие: на валках наносится грунтовка, на участке выдержки удаляется растворитель, затем следует верхнее покрытие.
- Отверждение: многозонная печь доводит металл, а не только воздух, до максимальной температуры металла, необходимой для химического процесса.
- Закалка и перемотка: охлаждение доводит полосу до температуры обработки, а готовый рулон перематывается при контролируемом натяжении.
Подготовка полос определяет большинство результатов адгезии
Неполная очистка препятствует равномерному формированию конверсионного покрытия, а дефект проявляется позже в виде потери покрытия по изгибу или кромке среза. Поэтому секция очистки должна быть достаточно длинной для фактической скорости линии, а роликам мокрой секции необходим график очистки, поскольку засохшие химические остатки переносятся прямо на полосу в виде полос.
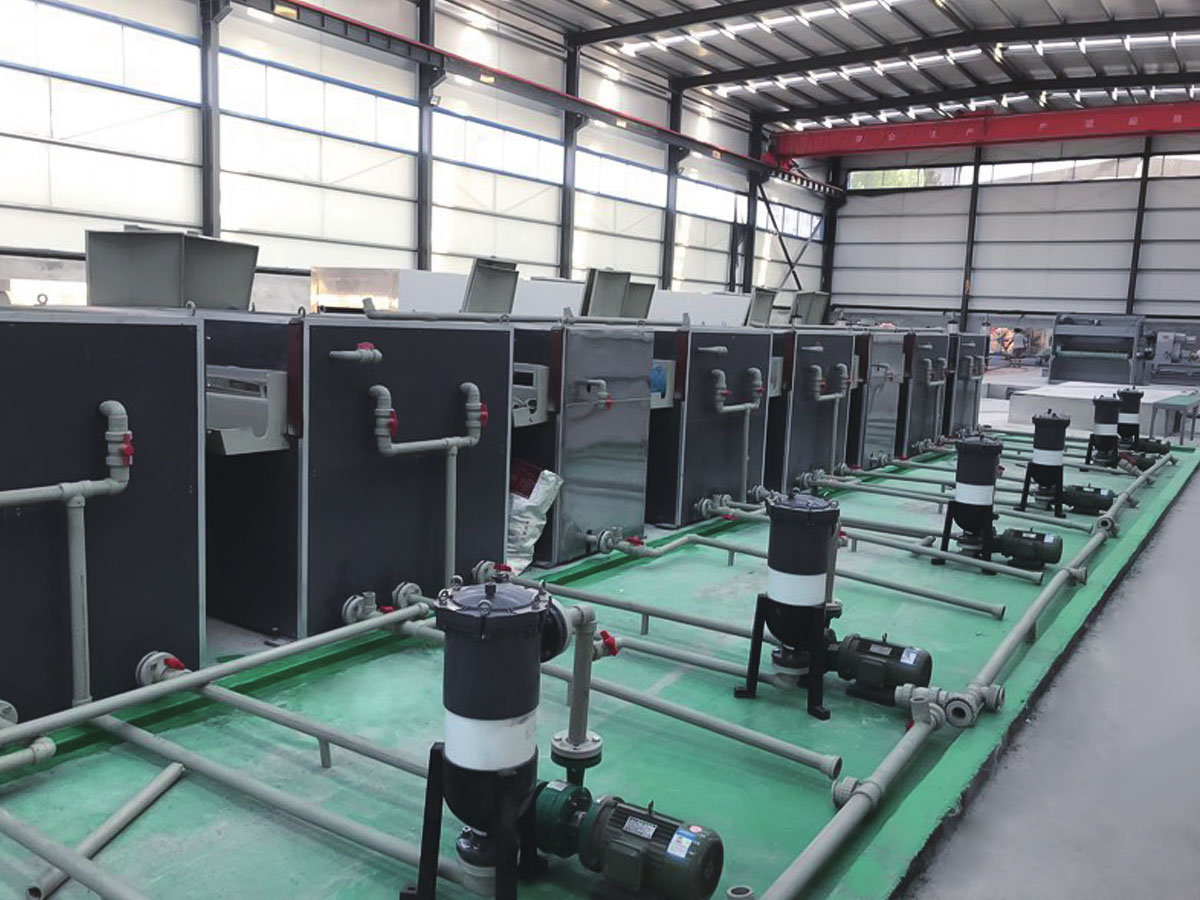 Линия предварительной очистки Чистота металлических поверхностей и качество химических конверсионных покрытий напрямую определяют коррозионную стойкость, адгезию краски и качество конечного продукта... Посмотреть продукт →
Нанесение покрытий, контроль пленки и отверждение
На линиях используются трехвалковые или четырехвалковые головки. Трехвалковый принтер проще в обслуживании, а четырехвалковый более точно обрабатывает очень тонкие пленки и подходит для линий, на которых также выполняется печать. Толщина пленки определяется соотношением скоростей между аппликатором и полоской, поэтому на первом месте стоит стабильная скорость и стабильное натяжение. В дальнейшем, недостаточное отверждение приводит к снижению устойчивости к растворителям и гибкости, тогда как чрезмерное отверждение приводит к потере цвета и пластичности. Контролируемой переменной является пиковая температура металла, измеряемая на полосе, обычно от 230 до 249 градусов Цельсия для ПВДФ и от 216 до 232 градусов Цельсия для полиэстера. Перед настройкой печи согласуйте окно с поставщиком покрытия.
Системы покрытий и где каждая из них подходит
Ни одно покрытие не покрывает все воздействия. Выбор зависит от окружающей среды, в которой будет находиться готовое изделие, последующего формирования рулона и того, как долго должен сохраняться цвет и блеск.
| Система покрытия | Типичная полностью сухая пленка | Окно лечения | Лучше всего подходит для | Основное ограничение |
|---|---|---|---|---|
| Полиэстер | от 18 до 25 микрометров | от 216 до 232 С | Внутренние панели, вывески, легкая облицовка | Меление и выцветание на открытом воздухе |
| Полиэстер, модифицированный кремнием | от 20 до 25 микрометров | от 220 до 235 С | Кровля и облицовка стен в умеренном климате | Более слабая стойкость к растворителям, чем у ПВДФ. |
| ПВДФ | от 23 до 27 микрометров | от 230 до 249 С | Наружные фасады, прибрежная и промышленная экспозиция | Более высокая стоимость, узкое окно отверждения |
| Полиуретан | от 20 до 25 микрометров | от 210 до 230 С | Ламинирование пленкой и премиальная внутренняя отделка | Чувствительность к влаге при хранении |
| Эпоксидная грунтовка | от 5 до 7 микрометров | Устанавливается верхним слоем | Адгезионный и коррозионный базовый слой | Мелки, если их оставить без покрытия |
Далее следуют два правила. Верхнее покрытие ПВДФ поверх тонкой или неровной грунтовки по-прежнему не работает на кромке среза, поскольку коррозия начинается на открытом металле. А покрытие, отвержденное в нижней части окна, может пройти визуальную проверку и в тот же день не пройти испытание на протирание растворителем или испытание на изгиб.
Испытания, которые освобождают катушку с покрытием
Тестирование релиза является быстрым, разрушительным и специфичным. Образцы берутся из головной, средней и хвостовой части каждой катушки, поскольку партия, которая выглядит правильно, все равно может выйти из строя по одному из следующих параметров.
- Толщина сухой пленки , читайте на полоске с помощью магнитного или вихретокового датчика с допуском примерно плюс-минус 2 микрометра.
- Адгезия на Т-образном изгибе , где купон сгибают и натягивают ленту для проверки потери покрытия; Внешние продукты обычно должны пройти 1T или 2T.
- МЕК двойное трение , которые указывают на уровень отверждения, а не на долгосрочную химическую эффективность.
- Обратное воздействие , что подтверждает, что покрытие выдерживает внезапную деформацию, а не только медленный изгиб.
- Блеск при 60 градусах и разница в цвете , измеренный по утвержденному образцу, при этом дельта E обычно поддерживается на уровне около 1,0 или выше для панелей, которые будут располагаться рядом.
- Солевой туман или воздействие влаги , обычно 1000 часов, используется для квалификации, а не для каждой партии.
Эти проверки дешевы и повторяемы, но они не заменяют внешние данные о воздействии атмосферных воздействий, и они никогда не должны выявлять отверждение покрытия за пределами опубликованного окна.
Выбор линии нанесения покрытия: цифры, которые имеют значение
Линейные покупки обычно начинаются с цены и заканчиваются деталями, которые определяют доходность. Эти пункты стоит исправить письменно до подписания договора.
- Диапазон ширины и толщины полосы , включая самую узкую ширину, которую вы фактически будете использовать, поскольку коронки роликов ведут себя по-разному на краях диапазона.
- Скорость линии и время смены катушки , поскольку емкость аккумулятора определяет, как долго линия проходит между катушками.
- Конфигурация головки покрытия , трехвалковый или четырехвалковый, а также количество головок, предназначенных для грунтовки, финишного покрытия и любого нижнего слоя.
- Зонирование печи и контроль пиковой температуры металла , включая возможность удерживать окно отверждения как на самой низкой, так и на самой высокой скорости линии.
- Длина и химический состав секции предварительной обработки , соответствует скорости линии, поэтому время контакта не сокращается.
- Выравнивание натяжения и контроль натяжения полосы , которые влияют на плоскостность, однородность покрытия и появление пятен на шве.
- Время смены цвета и поддержка запасных частей , цифры, которые редко появляются в цитатах, но появляются в каждой смене.
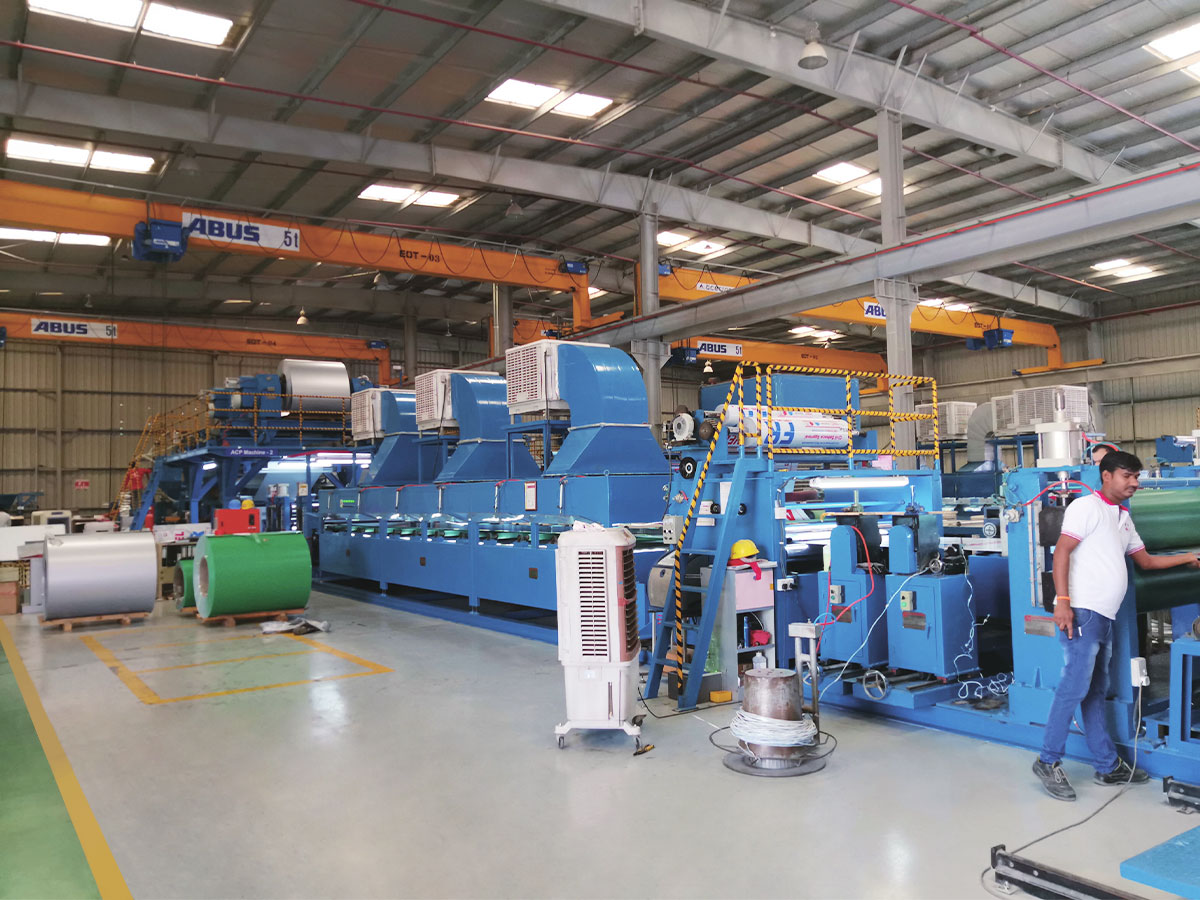 Линия цветного покрытия Благодаря автоматизированным и интеллектуальным процессам линия по производству покрытий обеспечивает эстетически приятные, долговечные и функциональные покрытия для широкого спектра поверхностей. Посмотреть продукт →
Покупателям также следует спросить, как линия справляется с переходом от одного химического состава покрытия к другому и может ли одно и то же оборудование выполнять печать или ламинирование пленки, поскольку эти опции меняют состав продукции в течение срока службы машины. Номинальная скорость сама по себе мало что решает, поэтому Производственные преимущества линии нанесения покрытия на рулонный металл лучше оценивать по годовому объему производства и потерям при переналадке, чем по цифрам в брошюре.
Дефекты, причины и первые исправления
Большинство проблем с покрытием повторяются, и большинство из них связано с чистотой полосы, дозированием пленки или отверждением.
| Дефект | Вероятная причина | Первая коррекция |
|---|---|---|
| Покрытие приподнимается вдоль кромки среза | Тонкая грунтовка по краю или неполная предварительная обработка | Проверьте пленку грунтовки и время контакта с очистителем. |
| Полосы, идущие в направлении катушки | Загрязненный валик или засохшие химические остатки. | Очистите ролики для нанесения покрытия и мокрой секции. |
| Внешний вид апельсиновой корки | Задержка растворителя или неравномерное расслоение пленки | Отрегулируйте зону выдержки и скорость роликов. |
| Смещение цвета в партии | Пиковое изменение температуры металла между катушками | Зарегистрируйте температуру полосы на рулон и еще раз проверьте окно отверждения. |
| Образование волдырей после отверждения | Влага на полосе или недостаточное отверждение | Проверьте сушильную печь и ополаскивайте |
| Плохая адгезия при изгибе | Переотверждение или грунтовка выходит за пределы диапазона толщины | Снизьте пиковую температуру металла и проверьте праймерную пленку. |
Выбор поставщика линии нанесения покрытия
Два поставщика могут указывать одинаковую скорость линии и ширину полосы, но при этом поставлять совершенно разное оборудование, поэтому стоит спросить, что производитель производит помимо линии нанесения покрытия. Поставщик, который также предоставляет материалы, используемые в дальнейшем, понимает, как оборудование ведет себя в производстве, а не только то, как оно нарисовано.
Компания JiangSu XieCheng Intelligent Equipment Co., Ltd., расположенная в зоне экономического развития Цзиньху в Хуайане, Цзянсу, производит линии нанесения покрытия на рулонный металл и линии печати, линии предварительной очистки, линии ламинирования полиуретаном и пленкой, а также комбинированные линии нанесения покрытия валиком и распылением. История ее производства началась в 2004 году, когда компания-предшественница начала производить машины для ламинирования алюминиевых композитных панелей и линии для нанесения цветного покрытия. В настоящее время она работает как дочернее предприятие Jiangsu Aludeco New Materials, а также поставляет катушки с огневым сердечником A2, алюминиевые катушки с предварительно нанесенным покрытием и полимерную связующую пленку, поэтому ее инженеры видят рулоны с покрытием с обеих сторон машины.
В рамках более широкой группы ALMINE это предприятие признано провинциальным научно-исследовательским центром инженерных технологий по производству огнестойких алюминиевых композитных панелей и производственного оборудования класса А2 и имеет кредитный рейтинг качества класса АА. Ее линия алюминиевых композитных панелей класса А2 была названа первым комплектом основного оборудования и ключевых компонентов в провинции Цзянсу. Более широкий ассортимент охватывает линии по производству металлических композитных панелей, линии по производству напольных покрытий SPC, линии по покрытию кожи из ПВХ и ПУ, линии по производству композитных материалов CFRT и нестандартное оборудование, изготовленное по индивидуальному заказу, поддерживаемое после поставки посредством удаленной поддержки, обслуживания на месте и запасных частей.
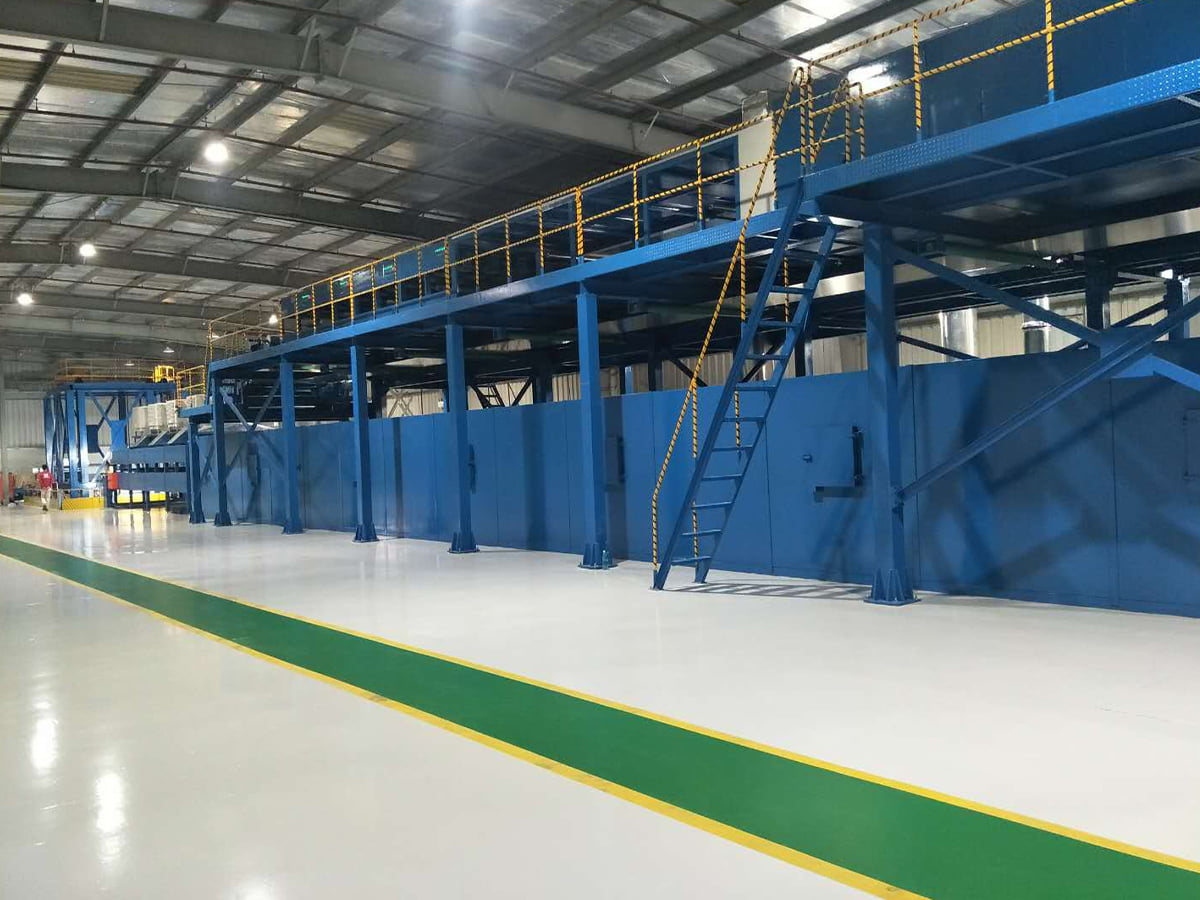 Линия для нанесения покрытия и печати на алюминиевые и стальные рулоны Аксессуары для оборудования Посмотреть продукт →
При сравнении предложений поместите приведенный выше список спецификаций рядом с указанным оборудованием и спросите, как проверяются пиковая температура металла и допуск пленки на заводе перед отправкой. Этот разговор обычно отделяет серьезных строителей от продавцов по каталогам. С командой инженеров можно связаться через страница контактов чтобы обсудить ширину полосы, химию покрытия и целевую производительность для конкретного проекта.
Нанесение покрытия на рулонный алюминий требует одинаковой дисциплины на каждом заводе: непрерывная работа перед формовкой, строгий контроль чистоты полосы, дозирования пленки и отверждения. Линия, купленная только по цене, имеет тенденцию проявлять свои недостатки во время переналадки, жалобах на цвет и коррозии кромок два или три года спустя.
Получите эти три переменные правильно, а остальное последует. Цвет сохраняется, изгибы сохраняются, края обрезаются дольше, и катушка покидает линию, ведя себя так, как обещано спецификацией, к тому времени, когда она достигает фасада.