
 English
 русский
 Español
 عربى

Контент
- 1 Что на самом деле меняет прокатный стан по производству алюминия
- 2 Параметры катушки, определяющие производительность на выходе
- 3 Где рулонный прокат поступает на линию нанесения покрытия и ламинирования
- 4 От рулона с покрытием до готовой композитной панели
- 5 Сравнение источников катушек перед подписанием контракта
- 6 Формирование спецификации вокруг вашей линии, а не стана
Рулонный алюминиевый прокат, вес которого составляет два процента на переднем конце и на один процент легче на хвосте, стоит гораздо дороже, чем один бракованный рулон. Устройство для нанесения покрытий начинает гоняться за скоростью линии, чтобы задержать отверждение, печь смещается, и панели, отрезанные с противоположных концов одного и того же рулона, в конечном итоге имеют видимую разницу в цвете, которую никто не может объяснить клиенту. Алюминиевые прокатные станы задают толщину, плоскостность, выпуклость и состояние поверхности, которые наследует каждая последующая машина, поэтому качество рулона является вопросом производства, а не деталью покупки.
Вывод первый: прокатный стан — это машина для уменьшения толщины, но на самом деле покупатель приобретает повторяемость. Стан, который выдерживает жесткие допуски на каждый рулон, позволяет линии нанесения покрытий или композитов работать по фиксированному рецепту. Завод, который не превращает каждую смену в ручную корректировку. На следующих страницах объясняется, чем отличаются горячая, холодная прокатка и прокатка фольги, какие параметры рулонов указаны в спецификации покупки и как эти параметры влияют на покрытие, ламинирование и отделку панелей.
Что на самом деле меняет прокатный стан по производству алюминия
Прокатный стан пропускает металл между одной или несколькими парами валков. Каждый проход уменьшает толщину и в то же время переписывает структуру зерна, закал, плоскостность и текстуру поверхности. Горячая прокатка начинается с отлитого сляба при температуре примерно от 300 до 500 градусов Цельсия и доводит слиток до передаточного размера. Холодная прокатка, обычно на реверсивном стане или стане-тандеме, обеспечивает конечную толщину и механические свойства, заказанные заказчиком. При прокатке фольги используются сложенные друг на друга рулоны для достижения толщины, измеряемой микронами, где качество поверхности имеет большее значение, чем прочность.
Доля входной толщины, удаленная за один проход
Столбцы показывают, какая часть входной толщины исчезает за один проход на каждом этапе, и различия объясняют, почему покупатели последующих этапов должны рассматривать горячекатаный и холоднокатаный рулон как разные материалы, а не как разные размеры одного и того же материала. Горячая прокатка удаляет большое количество металла за проход, но оставляет на поверхности окалину, следы прокатки и заметно более широкую полосу прокатки. Холодная прокатка удаляет меньше металла за проход в абсолютном выражении, однако на этом этапе фактически создаются допуски по толщине и плоскостность, поэтому холоднокатаный рулон является обычным сырьем для линий нанесения покрытия и ламинирования. При прокатке фольги происходит самое большое процентное сокращение, но только потому, что полоса уже тонкая, а стопка рулонов плотно поддерживает ее с обеих сторон. Когда в спецификации просто говорится о холодной прокатке без указания класса допуска, завод может поставлять продукцию в любую точку внутри этого широкого диапазона, а линия нанесения покрытия спокойно компенсирует разницу за счет брака и доработки.
Параметры катушки, определяющие производительность на выходе
Шесть чисел наносят наибольший ущерб, когда дрейфуют. В таблице ниже перечислены их значения со значениями, которые обычно может поддерживать хорошо управляемый стан, а также симптом, который появляется на производственном участке, когда они выходят за пределы диапазона.
| Параметр | Практическая цель | Признак нисходящего потока, когда он дрейфует |
|---|---|---|
| Допуск калибра | В пределах 1 процента от номинала по всей катушке | Вес покрытия и сдвиг отверждения, скорость линии регулируется рулон за рулоном |
| Корона | Менее 1 процента ширины полосы | Ошибки отслеживания полосы, неравномерное давление ламинирования, краевая волна |
| Плоскостность | В пределах 10 I единиц | Складки на аккумуляторе, царапины на направляющих роликах. |
| Камбер | Менее 3 мм на длине более 2 м | Смещение по диагонали на линии, плохая приводка на отпечатанной поверхности. |
| Остаток на поверхности | Менее 20 мг на квадратный метр масла | Потеря адгезии, вздутие после отверждения, отслаивание покрытия. |
| Внутренний диаметр и вес катушки | Подходит для разматывателя и оправки | Остановки перемотки, телескопирование, небезопасное обращение |
Отклонение калибра в ходе прокатной кампании из десяти рулонов
Две линии отражают отклонение манометра на протяжении кампании из десяти катушек, и форма кривых имеет большее значение, чем любое отдельное показание. Верхняя линия представляет собой стан, который проводит длительные кампании между сменами валков, поэтому отклонение начинается в пределах допуска, а затем постепенно возрастает по мере износа рабочих валков и нарастания термической коронки. Нижняя линия принадлежит стану, который чаще меняет валки, что сохраняет отклонение постоянным и означает, что клиент получает практически тот же продукт в десятом рулоне, что и в первом. Линия нанесения покрытия не может отличить эти два стана от одного образца, поскольку оба могут пройти входной контроль на первом рулоне кампании. Разница становится заметна только в показателе брака в течение месяца, поэтому при входном контроле следует брать образцы головной, средней и хвостовой частей нескольких рулонов, взятых из одной кампании, а не тщательно проверять один рулон.
Где рулонный прокат поступает на линию нанесения покрытия и ламинирования
Для большинства архитектурных и транспортных применений рулонный прокат не является готовым продуктом. Сначала он проходит через линию нанесения покрытия: щелочную очистку, конверсионное покрытие, грунтовку, затем верхний слой, отверждаемый в печи, с возможностью печати или ламинирования пленкой перед отправкой в рулон. Каждый из этих этапов реагирует на металлическую поверхность, которую доставляет завод, что является практической причиной, по которой предварительная обработка так тщательно выбирается в современных установках для нанесения покрытий.
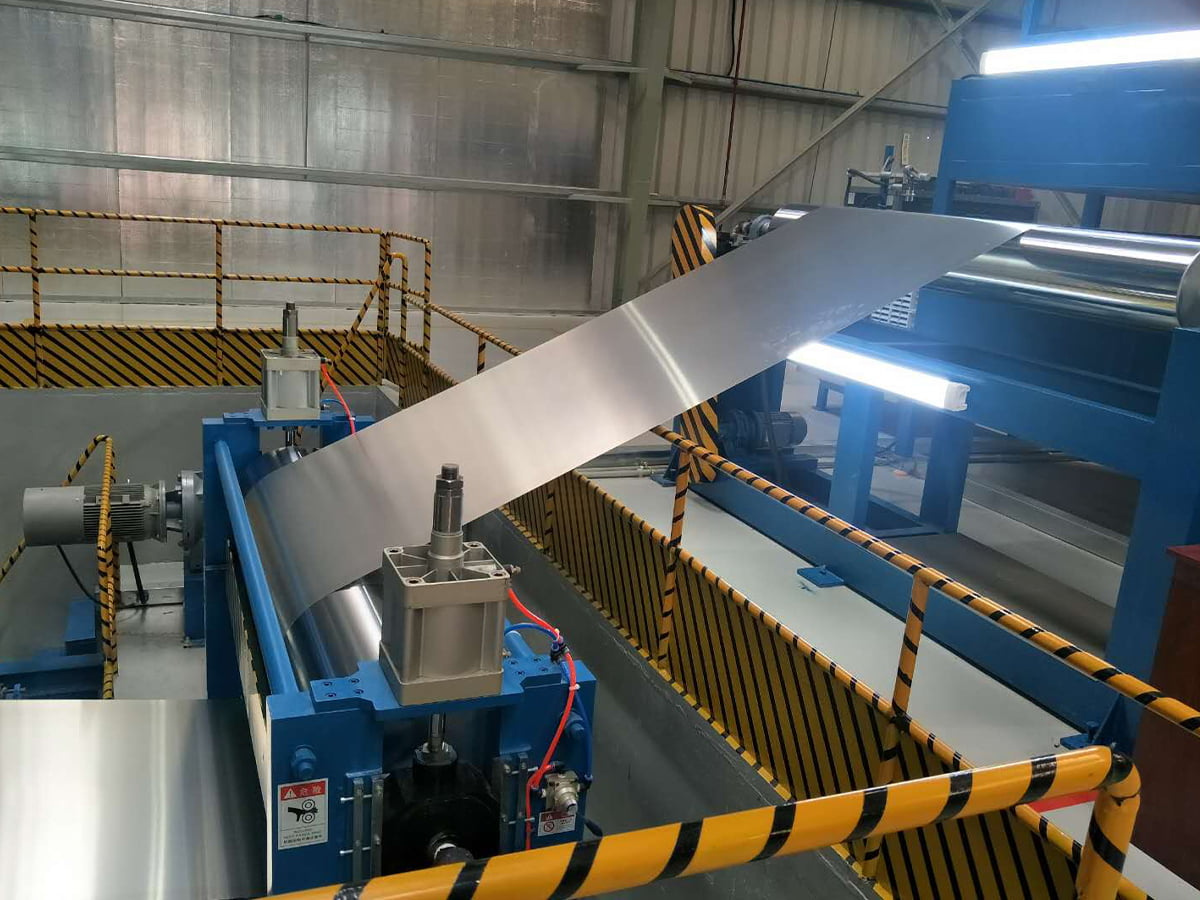 Линия для нанесения покрытия и печати на алюминиевые и стальные рулоны Аксессуары для оборудования Посмотреть продукт →
Остатки прокатного масла, которые завод считал вполне приемлемыми для штамповки, становятся риском налипания в момент окраски рулона. Перенос эмульсии, оксидные пятна и непостоянная шероховатость проявляются как дефекты смачивания, которые хорошая секция очистки может скрыть на некоторое время, а затем вообще не может скрыть при увеличении скорости линии. Вот почему в спецификациях линии нанесения покрытия обычно учитываются как химический состав предварительной обработки, так и чистота входной поверхности рулона, поскольку линия не может компенсировать поверхность, которую она никогда не очищает полностью.
Причины простоев линии нанесения покрытия, связанные с катушкой
В столбчатой диаграмме указаны причины остановки или замедления работы линии нанесения покрытия рулонной стали, основываясь только на причинах, которые связаны с входящей катушкой, а не с самой линией. Наибольший вклад вносит повреждение кромок, поскольку кромки рулонов образуют самую тонкую часть поперечного сечения и на них легче всего помяться во время погрузочно-разгрузочных работ и транспортировки. Изменение калибра идет на втором месте: каждая новая катушка с другим средним калибром требует новой скорости и заданного значения печи, а переходные катушки обычно отправляются в металлолом. Остатки на поверхности занимают третье место и являются наиболее обманчивыми в группе, так как на полу катушка выглядит чистой, а дефект проявляется только после отверждения или после сгибания готовой панели. Вздутие и намотка вместе составляют примерно четверть происшествий, и оба они представляют собой проблемы транспортировки, хранения и погрузочно-разгрузочных работ в такой же степени, как и проблемы с катанием.
От рулона с покрытием до готовой композитной панели
После окраски рулона линия по производству композитных панелей ламинирует его до сердцевины и производит плоский лист, используемый для фасадов, вывесок, салонов транспортных средств и систем облицовки. Продукты с классом пожаробезопасности, такие как панели A2 и B1, требуют сердцевины с минеральным наполнителем и контролируемого клеевого слоя, а линия должна одновременно поддерживать толщину и прочность соединения на производственной скорости. На этом этапе вклад прокатного стана становится косвенным, но остается видимым: однородность толщины определяет, будут ли обе обшивки ламинироваться с одинаковым натяжением, а плоскостность определяет, останется ли готовая панель плоской после секции охлаждения. Если вы взвешиваете различные варианты оборудования, это руководство по как выбрать высокопроизводительную линию по производству металлических композитных панелей объясняет компромиссы на уровне линии, которые зависят от качества катушки.
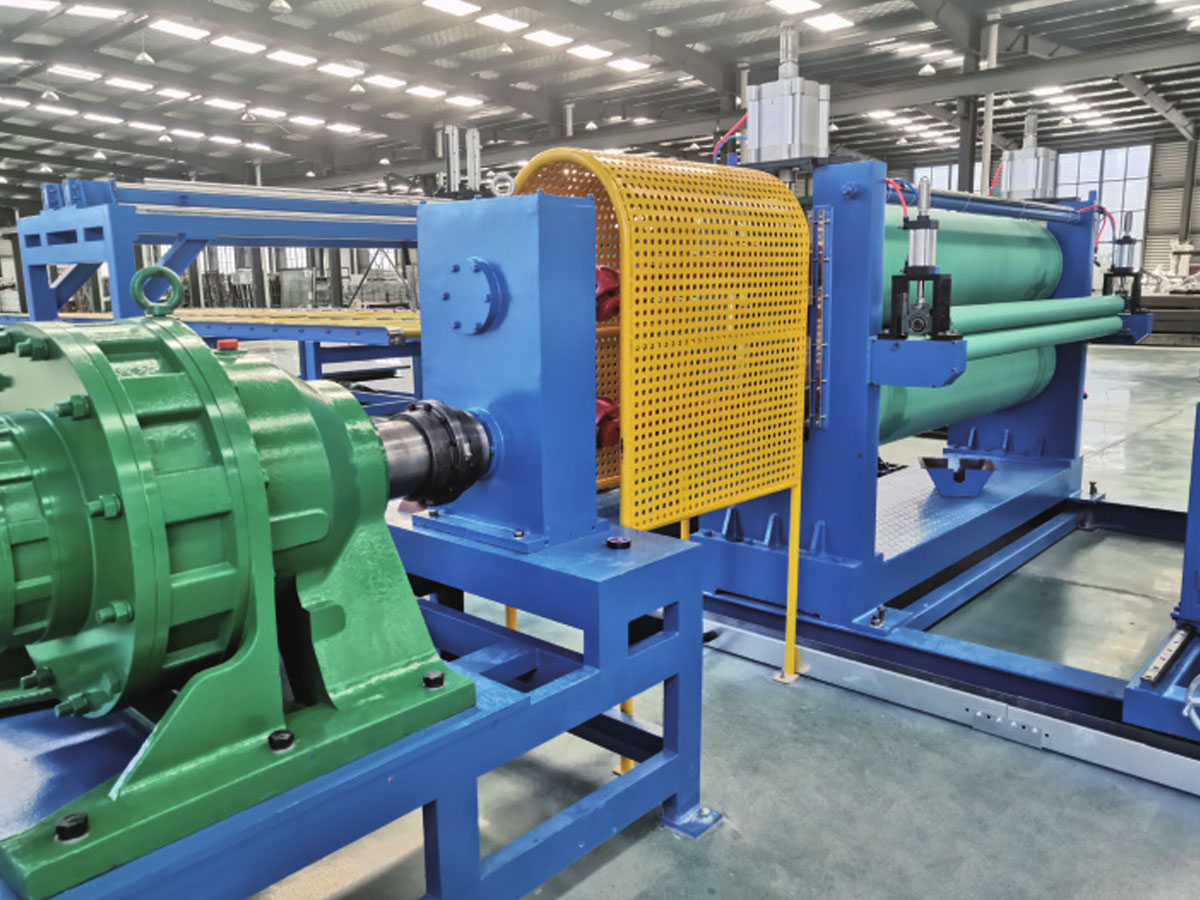 Линия по производству металлических композитных панелей A2 В 2012 году мы независимо разработали линию по производству металлических композитных панелей A2, линию непрерывного ламинирования второго поколения, специально разработанную для производства Cl... Посмотреть продукт →
Практический опыт на этих линиях снова и снова подводит к одному и тому же выводу: покупатели, которые фиксируют допуски на рулоны до ввода линии в эксплуатацию, тратят свой первый год на повышение урожайности, в то время как покупатели, которые относятся к рулонам как к товару, тратят его на борьбу с пожарами. Дешевле забраковать рулон у товара внутрь, чем забраковать готовую панель на фасаде.
Сравнение источников катушек перед подписанием контракта
Большинство производителей покупают продукцию у более чем одного источника, и профили различаются лишь под давлением производства.
Профиль источника катушки по пяти критериям покупки
Радарная диаграмма сравнивает два распространенных источника катушки по пяти критериям, которые наиболее важны для линии нанесения покрытия или ламинирования, при этом внешнее кольцо демонстрирует лучшие в своем классе характеристики. Более темная форма представляет собой интегрированный стан, который разливает, прокатывает и отгружает продукцию с одного участка, и он имеет высокие показатели по контролю толщины, поскольку график прокатки и металлургия управляются одной командой. Более легкая форма — это торговец или сервисный центр, который покупает рулон на открытом рынке и перепродает его, и его профиль, естественно, слабее по контролю толщины и плоскостности, поскольку он не влияет на график прокатки. Стабильность поставок — это единственная ось, по которой трейдер может сравниться с заводом или превзойти его, поскольку сервисный центр часто имеет запасы и может отгрузить один рулон быстрее, чем завод может запланировать кампанию. Практическая трактовка проста: торговцы подходят для небольших тиражей и срочной замены рулонов, в то время как огнестойкие фасады, печатная отделка и структурные панели обычно оправдывают более высокую цену рулона с документированной историей прокатки.
- Попросите сертификат катушки с указанием номера плавки, сплава, состояния и указанного диапазона допуска.
- Возьмите образец головы, середины и хвоста как минимум двух катушек из одной кампании вместо того, чтобы тщательно проверять одну катушку.
- Спросите, сколько времени длится кампания между сменами рулонов, потому что этот единственный ответ предсказывает отклонение шкалы.
- Перед первой поставкой проверьте внутренний диаметр, вес и ориентацию катушки относительно разматывателя.
- Проверяйте развал с помощью линейки на полу, а не на машине, чтобы повреждения при обработке не скрывали его.
Формирование спецификации вокруг вашей линии, а не стана
Большинство споров по поводу алюминиевого проката возникают из-за спецификаций, написанных для удобства прокатного стана, а не из-за реальности линии отделки. Полоса допуска, которая подходит обычному производителю, не подойдет линии, на которой на постоянной скорости используется фиксированный рецепт покрытия, и зазор всегда оплачивается в конце процесса. Верно и обратное, поскольку чрезмерное указание толщины и плоскостности продукта, который будет разрезан на мелкие кусочки, просто увеличивает стоимость, не увеличивая производительность.
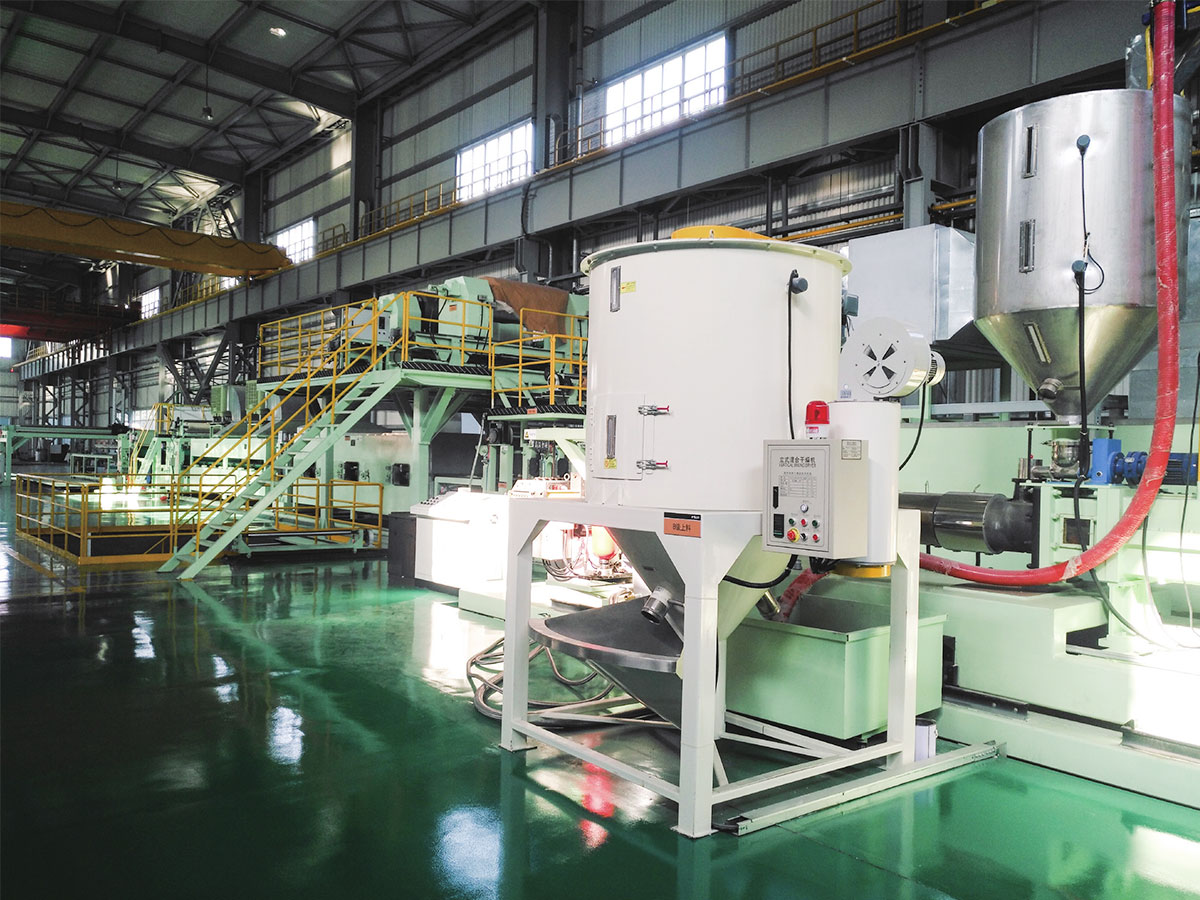 Производственная линия по перемотке рулонов Представление продукта: Последующая обработка и отделка рулонных материалов являются важными звеньями для обеспечения качества продукции. Производственная линия линии перемотки является... Посмотреть продукт →
Также стоит планировать несовершенную катушку, а не исключать ее. Там, где поступающий материал регулярно поступает в рулонах, в телескопической или нестабильной упаковке, этап перемотки, который восстанавливает профиль натяжения, обычно дешевле, чем списание готовых панелей или работа линии нанесения покрытия на пониженной скорости в течение всей смены. Та же логика применима и к состоянию кромок: онлайн-станция обрезки и расслоения кромок может спасти материал, качество которого в противном случае было бы понижено, при условии, что дефект является постоянным, а не случайным.
Вот эта закономерность, которая свойственна каждому материалу, с которым мы работаем. Качество прокатки определяет потолок производительности, качество оборудования определяет, насколько близко к этому потолку вы фактически работаете, и эти два параметра должны указываться вместе. Если вы подбираете новое покрытие или линию композитного материала к уже существующей катушке или наоборот, поговорите с нашими инженерами до оформления заказа на поставку, потому что самый дешевый момент для устранения несоответствия допусков — до резки стали или алюминия.