
 English
 русский
 Español
 عربى

Контент
- 1 Что включает в себя оборудование для нанесения покрытий
- 2 Соответствие метода покрытия продукту
- 3 Подготовка основания и отверждение Установка потолка
- 4 Цифры спецификации, определяющие окупаемость
- 5 Где подходит покрытие на заводе по производству композитных панелей
- 6 Проверка закупок перед принятием решения
- 7 Распространенные точки сбоя и как их избежать
- 8 Выбор строителя, который понимает всю линию
Когда указывается линия для нанесения покрытия на рулонный металл, большинство покупателей в первую очередь сравнивают скорость линии. Это также число, которое меньше всего решает, окупятся ли инвестиции. Линия со скоростью 60 метров в минуту, которая удерживает толщину покрытия в пределах плюс-минус 2 микрона по всей ширине полосы, опередит более быструю линию, которая смещается на 8 микрон по краям, поскольку она продает больше пригодных к использованию рулонов и меньше бракует.
Рентабельность зависит от спецификации, включая подготовку основы, метод нанесения покрытия, пиковую температуру металла, контроль натяжения и время переналадки. В этой статье объясняется, как собирается оборудование для нанесения покрытий на плоские металлические и композитные поверхности, как подобрать метод к продукту и какие проверки отделяют надежную линию от дорогостоящего урока.
Что включает в себя оборудование для нанесения покрытий
В промышленной обработке металлов оборудование для нанесения покрытий означает машины, которые наносят, отверждают или ламинируют функциональный или декоративный слой на движущуюся подложку. Для производителей рулонов и панелей это семейство обычно включает:
- Установки для нанесения валкового покрытия и печати, которые наносят грунтовку, верхнее покрытие, задний слой или печатные рисунки на алюминиевые и стальные рулоны.
- Станции нанесения покрытия распылением, используемые там, где требуется более тяжелая или более однородная конструкция, чем может обеспечить один проход валика.
- Установки для ламинирования полиуретана и пленки, которые приклеивают защитную или декоративную пленку к рулону с помощью полиуретанового клея.
- Линии предварительной обработки и очистки, которые обезжиривают, ополаскивают и пассивируют поверхность перед нанесением покрытия.
- Сопутствующее оборудование для отделки, такое как машины для тиснения, линии перемотки рулонов и три роликовых правильных машины.
Эта же фраза также используется для фармацевтических ванн для нанесения покрытия на таблетки и устройств для нанесения покрытия в псевдоожиженном слое. Это отдельное семейство оборудования с другими материалами, требованиями к чистым помещениям и правилами валидации, и к нему здесь ничего не применимо.
Соответствие метода покрытия продукту
Большинство аргументов в отношении спецификаций сводятся к одному вопросу: нанесение покрытия валиком, напыление или ламинирование. Ответ зависит от толщины сухой пленки, которую вы должны удерживать, стандартов внешнего вида, которые проверяет ваш клиент, а также от того, какая часть рулона будет впоследствии согнута, сложена или проштампована.
| Метод | Типичная сухая пленка | Лучше всего подходит для | Основное ограничение |
|---|---|---|---|
| Прямое покрытие валиком | от 5 до 20 микрон | Грунтовки и тонкие верхние покрытия на высокой скорости линии | Дефекты пленки непосредственно следуют за дефектами поверхности валков. |
| Обратное роликовое покрытие | от 10 до 25 микрон | Гладкие верхние покрытия, где внешний вид имеет решающее значение | Требуется строгий контроль вязкости и давления зазора. |
| Напыление покрытия | от 20 до 60 микрон | Более тяжелые конструкции, двухкомпонентные системы, небольшие тиражи. | Избыточное распыление, экстракция кабины и потери материала |
| Комбинированный валик и распылитель | Переменная | Линии, которые должны работать как с тонким, так и с толстым слоем шерсти. | Более высокие капитальные затраты и более длительная переналадка |
| ПУР и ламинирование пленкой | Клей от 3 до 12 грамм на квадратный метр. | Защитная пленка, декоративная пленка, клеящие слои | Контроль влажности и давление зажима определяют пузырьки |
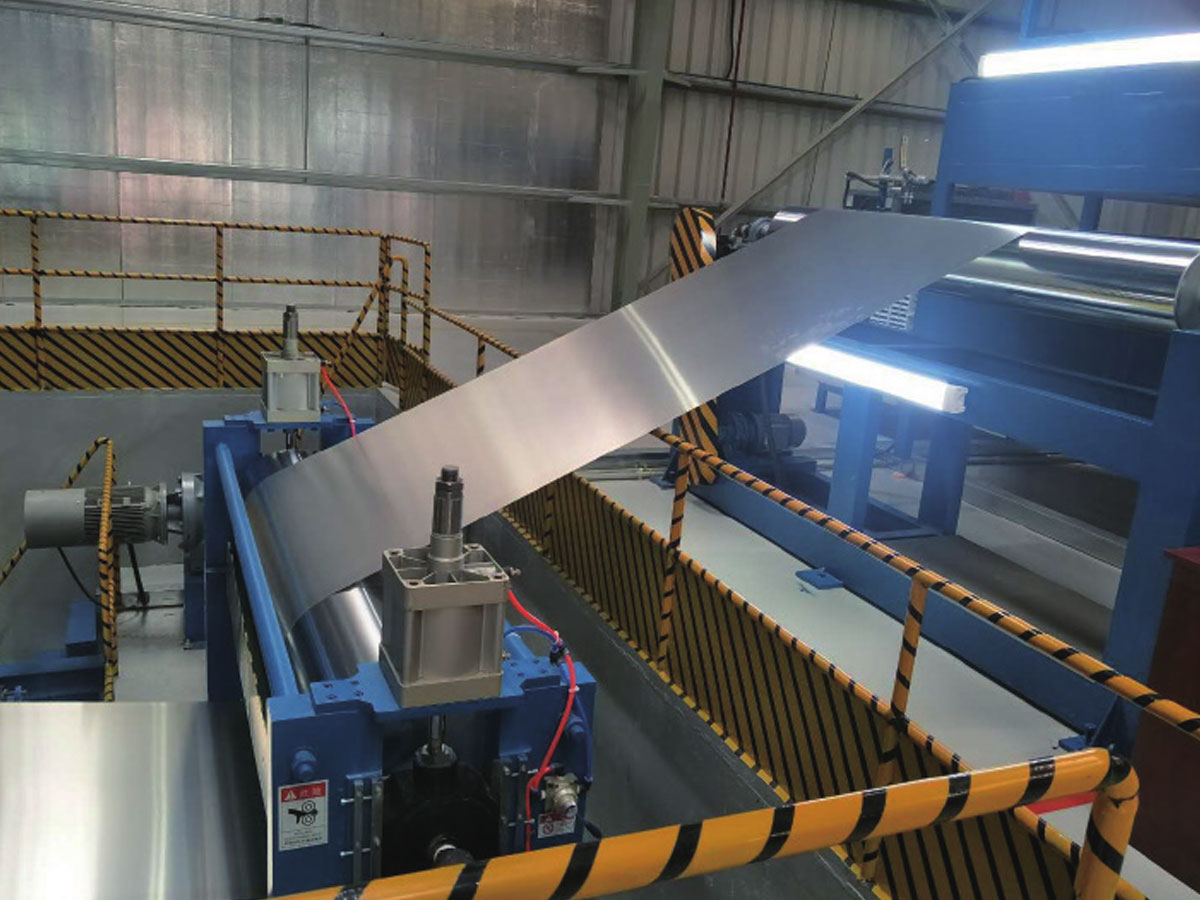 Линия цветного покрытия Благодаря автоматизированным и интеллектуальным процессам линия по производству покрытий обеспечивает эстетически приятные, долговечные и функциональные покрытия для широкого спектра поверхностей. Посмотреть продукт →
Линия цветного покрытия, сочетающая нанесение валиком с многозонной печью отверждения, является стандартной рабочей лошадкой для рулонного алюминия и стали с предварительно нанесенным покрытием. Там, где одна линия должна покрывать как тонкую грунтовку, так и более тяжелое верхнее покрытие, комбинированная конфигурация валика и распылителя устраняет необходимость в двух машинах за счет более медленной смены и более осторожного обращения с жидкостью.
Подготовка основания и отверждение Установка потолка
Нарушения адгезии редко начинаются с головки покрытия. Они начинаются на поверхности полосы, где прокатное масло, оксид или остаточная эмульсия прокатки выдерживают стадию очистки и располагаются между металлом и грунтовкой. Линия предварительной очистки должна включать щелочное обезжиривание, двухэтапную промывку, стадию преобразования или пассивации, соответствующую системе смолы, а также сушилку, которая оставляет полосу полностью сухой без быстрого ржавления.
Затвердевание – второй потолок. Уставки печи в градусах Цельсия имеют меньшее значение, чем пиковая температура металла, которую достигает полоса, и время, в течение которого она остается выше порога активации смолы. Недостаточное отверждение дает слабую адгезию и плохую стойкость к растворителям. Чрезмерное отверждение делает пленку хрупкой, поэтому она трескается при больших радиусах изгиба. Попросите окно пиковой температуры металла для вашей толщины подложки, поскольку алюминиевая катушка толщиной 0,3 мм и стальная катушка толщиной 1,2 мм не будут достигать одинаковой температуры при одной и той же скорости линии.
Цифры спецификации, определяющие окупаемость
Прежде чем сравнивать цены, зафиксируйте цифры, определяющие работу. Эти значения относятся к запросу, а затем и к контракту:
- Диапазон ширины и толщины подложки, включая самую тонкую толщину, по которой линия должна проходить без складок.
- Допуск на толщину покрытия по ширине и вдоль рулона указывается как измеренное значение, а не как целевое значение.
- Скорость линии при номинальной толщине, а не максимальная скорость, которую может достичь привод.
- Диапазон пиковых температур металла и время выдержки в каждой зоне печи.
- Диапазон натяжения полотна и метод контроля, используемый для его удержания.
- Вес рулона, внутренний диаметр и время переключения между продуктами.
- Метод приемочных испытаний, частота отбора проб и кто платит за неудачное испытание.
Цитата, в которой не упоминаются методы толерантности и принятия, несопоставима с той, в которой они излагаются, какими бы близкими ни выглядели итоги на бумаге.
Где подходит покрытие на заводе по производству композитных панелей
Оборудование для нанесения покрытий редко стоит отдельно. На заводе по производству алюминиевых композитных панелей линия нанесения покрытия производит рулон с предварительно нанесенным покрытием, который позже на этапе ламинирования соединяется с клейкой пленкой и сердцевиной. Оба процесса должны согласовываться по поверхностной энергии, химическому составу грунтовки и толщине пленки, поскольку покрытие, которое само по себе проходит испытание на ленте, все равно может расслаиваться после того, как оно приклеено к огнестойкой основе и согнуто в фасадную панель.
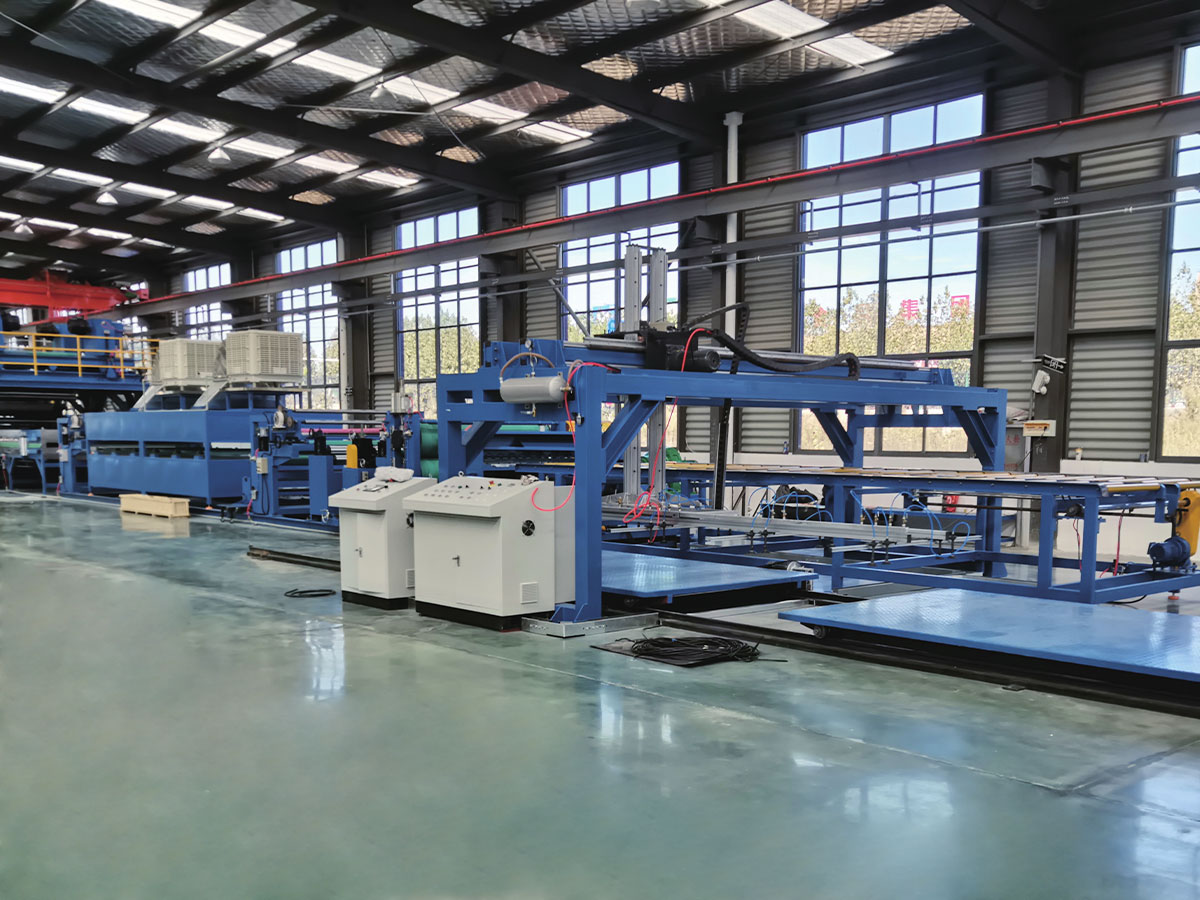 Линия ламинирования полиуретановых покрытий и пленок Линия для нанесения полиуретанового покрытия и ламинирования в основном используется для высокопрочного ламинирования различных функциональных пленок (таких как декоративные пленки, защитные пленки и функциональные пленки). Посмотреть продукт →
Для производства алюминиевых композитных панелей с классом огнестойкости A2 и B1 этап нанесения покрытия и этап композита обычно указываются вместе. Сердечник, клейкая пленка и система покрытия образуют цепочку, а самое слабое звено определяет огнестойкость, которую может поддерживать отчет об испытаниях.
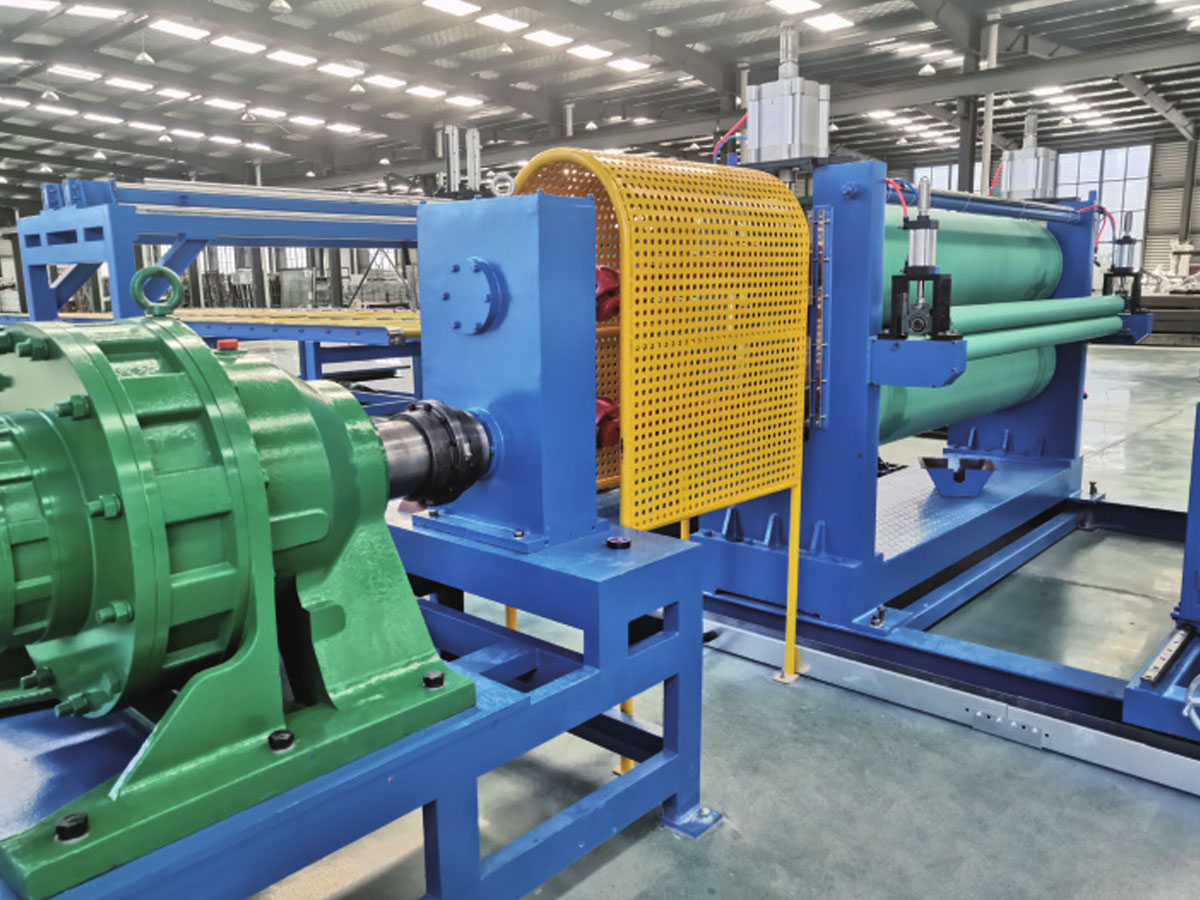 Линия по производству металлических композитных панелей A2 В 2012 году мы независимо разработали линию по производству металлических композитных панелей A2, линию непрерывного ламинирования второго поколения, специально разработанную для производства Cl... Посмотреть продукт →
Заводы, которые также используют напольные покрытия SPC, кожу из ПВХ и ПУ или термопластичные композиты, армированные непрерывным волокном, сталкиваются с той же логикой при использовании разных подложек. Узел нанесения покрытия или ламинирования, секцию натяжения и последующее оборудование для тиснения необходимо проектировать как одну линию, а не собирать из отдельных предложений.
Проверка закупок перед принятием решения
Эти проверки стоят несколько недель и обычно позволяют сэкономить гораздо больше, чем они стоят:
- Используйте собственную подложку в своем диапазоне толщины, по эталонной линии производителя или на заводе-партнере.
- Спросите, какие параметры гарантируются и как каждый из них измеряется во время приемки.
- Подтвердите список запасных частей, включая интервалы перешлифовки роликов и уплотнения насоса.
- Проверьте твердость валика и обработку поверхности, так как мягкий валик теряет свою форму в течение нескольких месяцев на абразивных основаниях.
- Подтвердите нагрузку на пол, требования к фундаменту и необходимые подключения к инженерным сетям.
- Согласуйте установку, ввод в эксплуатацию, обучение операторов и организацию поддержки после передачи.
Распространенные точки сбоя и как их избежать
- Отклонение толщины кромки: обычно коронка ролика, давление зажима или вязкость покрытия, а не насос. Измерьте всю ширину, а не центр.
- Апельсиновая корка и плохая текучесть: проверьте баланс растворителя, температуру покрытия и наклон в первой зоне печи.
- Потеря адгезии после изгиба: обычно проблема недостаточного или переотверждения в сочетании с остатками предварительной обработки.
- Полосы и царапины: изношенные направляющие ролики, неправильное натяжение полотна или засохшее покрытие, налипшее на ролик.
- Пузырьки под ламинированной пленкой: влага в подложке, чрезмерная масса клеевого слоя или нестабильное давление прижима.
Регистрация веса покрытия, максимальной температуры металла и натяжения для каждой катушки — самый дешевый диагностический инструмент, который может иметь завод. При появлении дефекта в журнале обычно видно, какой параметр переместился первым.
Выбор строителя, который понимает всю линию
Оборудование для нанесения покрытий — это система, а не элемент каталога. Предварительная обработка, нанесение, отверждение, натяжение и последующая обработка должны соответствовать одной и той же основе и одной и той же производственной цели. Застройщик, который также поставляет линии по производству композитных панелей, установки для ламинирования пленки, машины для тиснения и правильное оборудование, занимается решением проблем сопряжения между ними, что является причиной большинства задержек при вводе в эксплуатацию. Также полезно, когда один и тот же поставщик может провести испытания вашего материала и скорректировать спецификации до начала резки стали.
Производственные преимущества линии нанесения покрытия на рулонный металл отображаются в показателях пропускной способности и брака, а не в брошюре по машинам, поэтому запрашивайте измеренную производительность за смену, а не установленную мощность.
Линия нанесения покрытия оценивается по рулонам, выходящим с завода, а не по скорости, указанной в предложении. Прежде чем обсуждать цену, определите диапазон подложек, допуск на толщину покрытия, окно пиковой температуры металла и метод приемки. Сравните цитаты на этой основе, и существенные различия станут видимыми.
Если вы планируете новую линию покрытия, ламинирования или композитных панелей и хотите, чтобы технические характеристики были сопоставлены с вашим собственным материалом, отправьте сведения о подложке и целевой результат команде инженеров и запросите конфигурацию линии с указанными допусками.