
 English
 русский
 Español
 عربى

Контент
- 1 Как работает экструзия, шаг за шагом
- 2 Как работает литье под давлением, шаг за шагом
- 3 Сравнение экструзии и литья под давлением
- 4 Инструменты и структура затрат: куда на самом деле идут деньги
- 5 Поведение материала и термическая история
- 6 Выбор между двумя процессами
- 7 Где подходят линии непрерывной экструзии для производства панелей и композитов
- 8 Что проверить перед покупкой экструзионной линии
- 9 Краткая версия
Два разговора о покупке могут произойти в одном месяце и звучат почти одинаково. Производителю напольных покрытий нужна линия, которая будет превращать ПВХ-композит и минеральный наполнитель в плиту SPC толщиной 4 мм, километр за километром, с тем же поперечным сечением в конце смены, что и в начале. Поставщику бытовой техники, находящемуся в трехстах километрах отсюда, ежедневно требуется сорок тысяч корпусов петель, каждый с ребрами, защелкой и двумя влитыми вставками. Оба покупателя описывают покупку как покупку станка для переработки пластика, однако им нужны совершенно разные платформы.
На первом месте следует вывод: экструзия и литье под давлением — это не две версии одной и той же работы. Экструзия является непрерывной. Расплав проталкивается через матрицу, и продукт сохраняет поперечное сечение этой матрицы до тех пор, пока работает линия. Литье под давлением является циклическим. Расплав заполняет замкнутую полость, и каждый цикл производит фиксированное количество отдельных трехмерных деталей. Длинный и однородный указывает на экструзию. Формирование и подсчет в деталях указывает на литье под давлением. Стоимость инструмента, допуск, процент брака и навыки оператора — все это вытекает из этой единственной разницы.
Как работает экструзия, шаг за шагом
На экструзионной линии гранулы или порошок подаются из бункера в нагретый цилиндр, транспортируются и расплавляются вращающимся шнеком, а затем проталкиваются через матрицу, отверстие которой определяет профиль. Горячая форма охлаждается и калибруется, вытягивается тянущим устройством и разрезается на нужную длину. Винт не останавливается между деталями, потому что деталей нет, а есть только метры. Производительность измеряется в килограммах в час на штампе и в метрах в минуту в конце линии.
- Поперечное сечение остается постоянным в направлении машины, а длина ограничивается только транспортировкой и упаковкой.
- Стоимость штампа составляет часть стоимости литьевой формы, и штамп можно отрегулировать, отполировать или переработать, когда профиль слегка изменится.
- Многослойные структуры получаются практически бесплатно за счет совместной экструзии, при этом один фильерный блок подается двумя или тремя экструдерами.
- Последующее оборудование, калибровка, охлаждение, тяга и резак влияют на качество конечного размера так же, как и сам экструдер.
- Типичная продукция: основные плиты SPC, пленка ПВХ для кожи, термопластичная лента, армированная непрерывным волокном, трубы, оконные профили и изоляция кабелей.
Как работает литье под давлением, шаг за шагом
При литье под давлением аналогичный полимер плавится, а затем впрыскивается отмеренная порция в закрытую и зажатую форму под высоким давлением. Полость уплотняется и удерживается для компенсации усадки, охлаждается, открывается, а выталкивающие штифты выталкивают деталь, прежде чем форма снова закроется. Каждый цикл производит фиксированное количество готовых изделий, а не непрерывную длину, а время цикла является фактором стоимости единицы продукции.
- Свобода геометрии является главным преимуществом: ребра, бобышки, резьба, подвижные шарниры и металлические вставки могут быть изготовлены за один прием.
- Допуски жесткие и повторяемые, часто плюс-минус одна десятая миллиметра на критических размерах.
- Форма зависит от детали. Изменение конструкции компонента обычно означает установку новой формы, а не регулировку штампа.
- Большую часть лома составляют желоба, литники и пусковые отходы, а измельченный материал часто смешивают обратно в контролируемом соотношении.
- Типичная продукция: корпуса, колпачки, разъемы, детали салона автомобилей и одноразовые медицинские изделия.
Сравнение экструзии и литья под давлением
| Аспект | Экструзия | Литье под давлением |
|---|---|---|
| Форма вывода | Непрерывная длина с постоянным поперечным сечением | Отдельные трехмерные детали |
| Оснастка | Штамп плюс калибровка и последующие блоки | Прецизионная стальная форма с охлаждением и выталкиванием. |
| Оснастка cost | Ниже и легче модифицировать | Более высокая и привязанная к одной части конструкции |
| Ритм | Непрерывный, без времени цикла | От секунды до минуты на выстрел |
| Геометрия | Простой профиль, без подрезов. | Сложные формы, ребра, бобышки и вставки |
| Толерантность | Устанавливается путем калибровки, охлаждения и стабильности вытягивания. | Очень плотный и воспроизводимый от детали к детали |
| Лом | Триммер запуска и переключения | Бегунки, литники и бракованные изделия |
| Экономический объем | Длинные пробеги одного профиля | Большое количество деталей одного компонента |
| Волокнистые соединения | Волокна выравниваются в машинном направлении | Длина волокна может быть уменьшена с помощью винта и клапана. |
Инструменты и структура затрат: куда на самом деле идут деньги
Распределение затрат – это то, что удивляет большинство покупателей, впервые покупающих недвижимость. В рамках проекта впрыска деньги сначала загружаются в форму, прецизионно обработанный блок, который должен выдерживать усилие зажима, передавать тепло через тщательно расположенные каналы и извлекать деталь, не оставляя на ней следов. Эти инвестиции окупаются за сотни тысяч циклов, поэтому литье под давлением не достигает определенного годового объема.
Экструзионный проект требует денег по-другому. Матрица сравнительно скромная, но линия представляет собой цепочку машин: экструдер, устройство смены сит, калибровочный стол, охлаждающий резервуар, тяговое устройство, резак и штабелирование. Слабое звено задает потолок для всей линии. Если тяга тянется неравномерно или охлаждающий резервуар короткий, идеально сбалансированная матрица все равно создает профиль, который смещается по толщине, и покупатель платит за материал на каждом метре, а не один раз на инструменте.
Поведение материала и термическая история
Оба процесса плавят полимер, но термическая история и история сдвига резко различаются. При экструзии материал испытывает относительно мягкий, хорошо распределенный сдвиг вдоль шнека и недолгое пребывание у матрицы. При литье под давлением расплав проходит через узкий затвор при очень высоком усилии сдвига, а затем упаковывается под давлением, поэтому молекулярная ориентация и внутреннее напряжение в конечном итоге фиксируются в детали. Вот почему один и тот же сорт полимера может вести себя по-разному в двух процессах и почему коробление является распространенной проблемой в формованных деталях и редко встречается в экструдированных профилях.
Для армированных волокном компаундов это различие имеет еще большее значение. Экструзия имеет тенденцию выравнивать волокна в машинном направлении, что способствует жесткости в этом направлении. Литье под давлением обеспечивает более сложную ориентацию оболочки и сердцевины, а длина волокна может уменьшаться по мере прохождения расплавом шнеков, клапанов и ворот. Если ударопрочность готовой детали зависит от длины волокна, то это характеристика, а не деталь.
Выбор между двумя процессами
Проработайте следующие пункты по порядку, и ответ обычно очевиден еще до второго вопроса.
- Продукт определяется поперечным сечением или формой? Поперечное сечение означает экструзию.
- Длина фиксируется функцией или обработкой? Неограниченная длина сильно способствует экструзии.
- Нужны ли в детали подрезы, боковые выступы, резьба или вставки? Тогда литье под давлением — это реальный путь.
- Какой годовой объем применяется к одному проекту? Очень большое количество деталей оправдывает инвестиции в пресс-формы, а длинные профили оправдывают инвестиции в линии.
- Насколько строгим является критический допуск? Формованные детали легче сохраняют точные размеры, экструдированные профили требуют хорошей калибровки и контроля вытягивания.
- Сколько лома можно переработать в домашних условиях? Экструдированная отделка часто пригодна для повторного использования, а формованные полозья могут нуждаться в перешлифовке и сушке.
Где подходят линии непрерывной экструзии для производства панелей и композитов
Многие строительные и внутренние материалы, которые выглядят как формованные изделия, на самом деле экструдируются или покрываются на непрерывной линии. Полы SPC – самый яркий пример. Жесткий сердечник экструдируется, затем ламинируется декоративной пленкой и слоем износа, поэтому экструдер определяет плоскостность, плотность и постоянство толщины по всей доске.
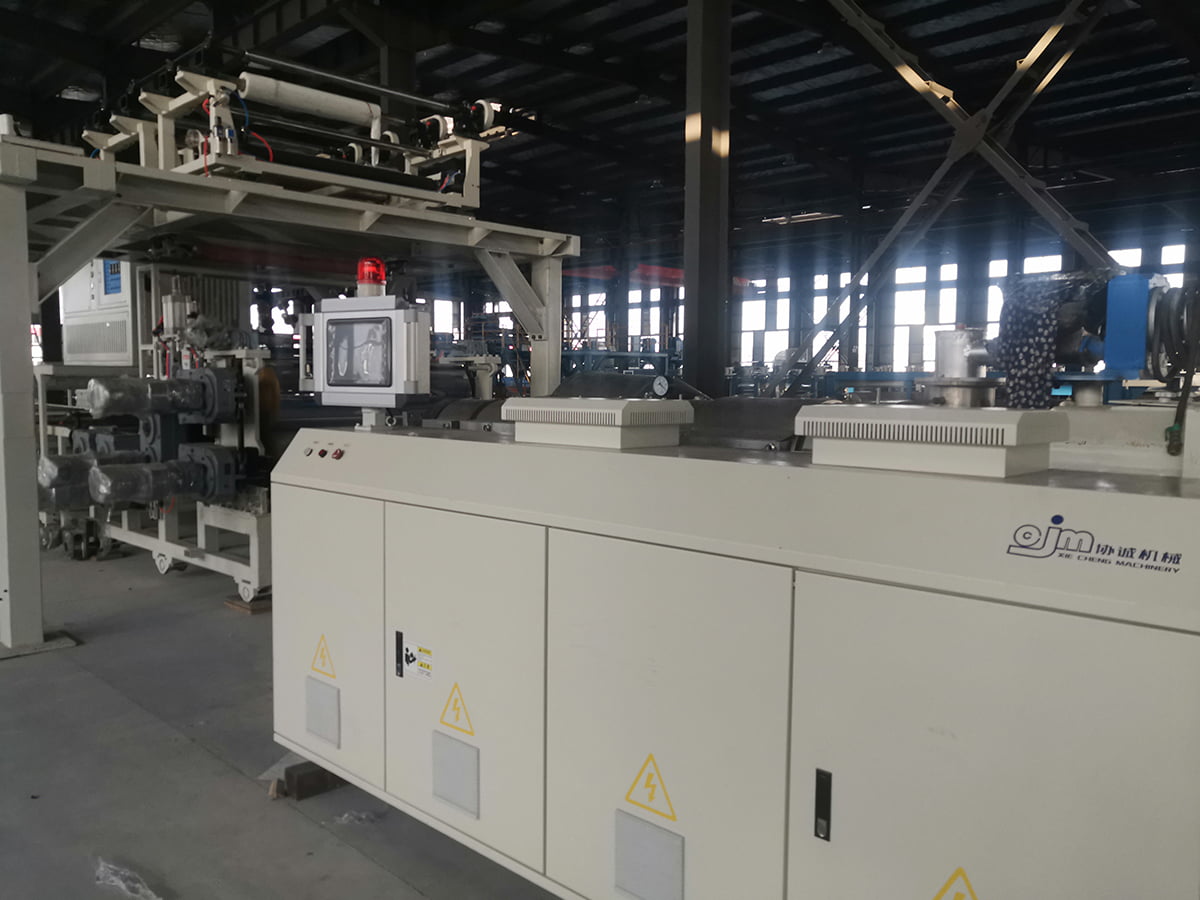 Линия по производству напольных покрытий из ПВХ/ДПК/СПК для каменных пластиковых полов Просмотрите эту линию, чтобы увидеть, как экструзия, ламинирование пленки, УФ-покрытие, тиснение и онлайн-контроль объединяются для автоматического производства напольных покрытий SPC. Посмотреть продукт →
Та же логика применима и к термопластичным композитам, армированным непрерывным волокном. Линия CFRT для ПЭТ или ПП объединяет расплав полимера с армирующим волокном или тканью в непрерывном процессе, а готовый лист или ленту позже прессуют или термоформуют в трехмерную форму. Стадия экструзии, а не формовочный пресс, определяет влажность волокна и однородность толщины. Покупатели часто спрашивают, что включает в себя линия по производству ламинированных панелей из ПВХ, прежде чем сравнивать поставщиков, и честный ответ заключается в том, что экструдер — это лишь одна станция среди нескольких, которые должны соответствовать друг другу.
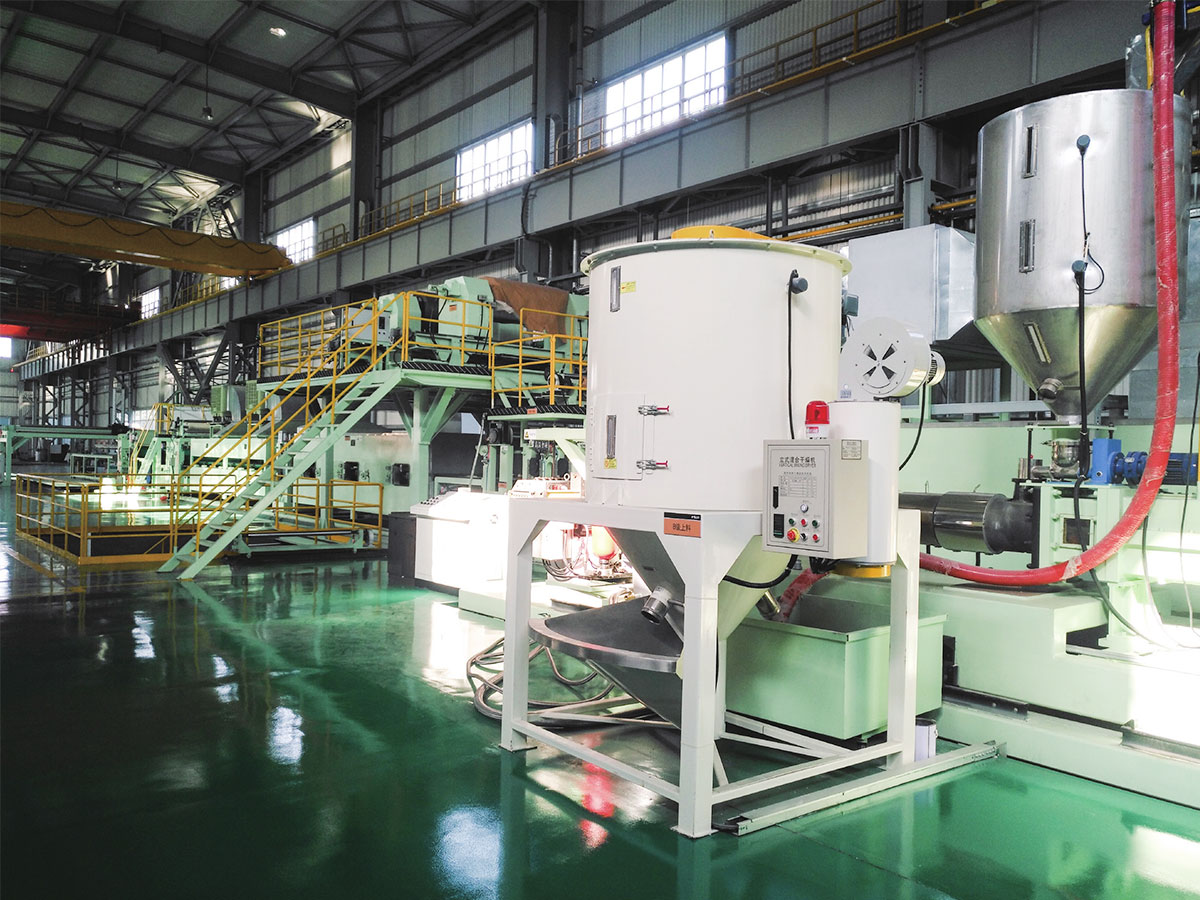 Линия по производству композитных материалов ПЭТ/ПП CFRT Ознакомьтесь с этой OEM-линией CFRT для производства термопластичных композитов, армированных непрерывным волокном, с доступными вариантами обслуживания и расценками. Посмотреть продукт →
Кожа из ПВХ и ПУ следует третьему шаблону, при котором базовый слой изготавливается непрерывно, а затем на него наносится покрытие, тисняется и охлаждается. Текстура поверхности создается валиком для тиснения, а не полостью, и именно поэтому процесс масштабируется до больших тиражей без использования специальной формы.
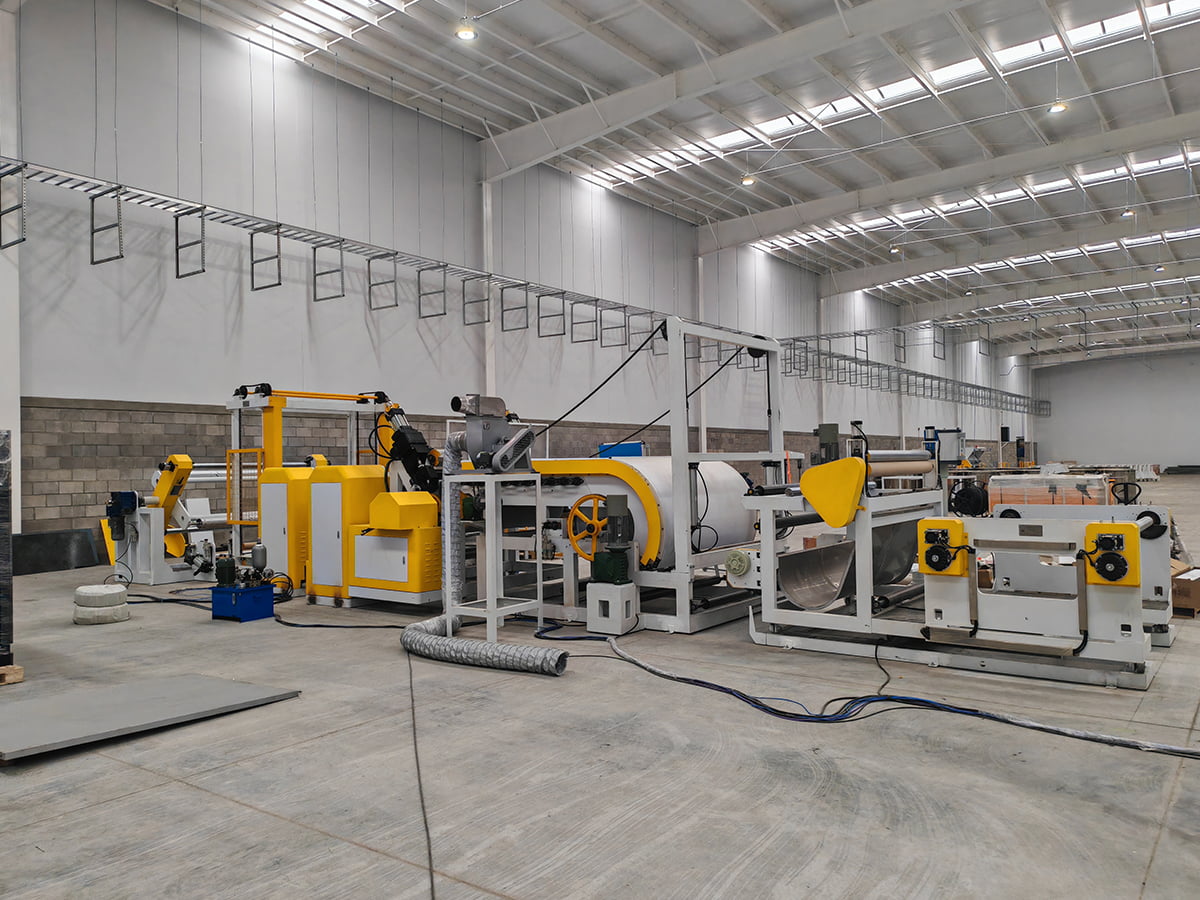 Линия для производства композитной кожи из ПВХ/ПУ, тиснения и нанесения покрытия Ознакомьтесь с этой линией для непрерывного производства основы из кожи из ПВХ/ПУ, нанесения покрытия, тиснения и охлаждения с настраиваемыми вариантами OEM-обслуживания. Посмотреть продукт →
Что проверить перед покупкой экструзионной линии
- Диаметр шнека и соотношение длины к диаметру соответствуют содержанию полимера и наполнителя, который вы фактически собираетесь использовать.
- Производительность зависит от скорости линии, поэтому длина тяги и охлаждения не являются узким местом.
- Допуски по толщине и ширине прописаны в контракте с указанием метода измерения, а не просто обещанием.
- Холодопроизводительность и калибровка для самого тяжелого профиля в вашем плане продукта.
- Последующее оборудование включено в тот же объем, поскольку разделение ответственности между поставщиками усложняет ввод в эксплуатацию.
- Модель обслуживания: удаленная поддержка, установка на месте, наличие запасных частей и обучение операторов.
Если ваш план продукта находится где-то между профилем и фасонной деталью, практический путь часто состоит в том, чтобы экструдировать или ламинировать лист-полуфабрикат, а затем формировать его. Понимание всей цепочки процессов перед подписанием позволяет избежать покупки мощностей, которые вы не сможете использовать. Вы можете просмотреть что включает в себя линия по производству ламинированных панелей ПВХ для проработанного примера того, как станции сочетаются друг с другом.
Краткая версия
Экструзия позволяет производить непрерывные изделия с постоянным поперечным сечением и зарабатывает на больших объемах производства, низкой стоимости оснастки и простой геометрии. Литье под давлением позволяет изготавливать дискретные трехмерные детали и зарабатывает на повторяемости, сложных функциях и большом количестве деталей. Ни один из них не является более продвинутым, чем другой. Они просто созданы для решения разных вопросов, и самый быстрый способ снизить риск — описать свой продукт, годовой объем и критические допуски инженеру по оборудованию, прежде чем сравнивать цены. Если ты хочешь этого разговора, отправьте команде спецификацию продукта и целевую мощность и подтвердите, какая платформа подходит для вашего случая.