
 English
 русский
 Español
 عربى

Контент
- 1 Что на самом деле означает высокая производительность на машине для выдувания пленки
- 2 Конструкция экструдера и шнека обеспечивает повторяемость результатов
- 3 Головка и воздушное кольцо: выигрыш или потеря производительности
- 4 Охлаждение, стабильность пузырьков и скорость вытягивания
- 5 Намотка, автоматизация и стоимость простоя
- 6 Коммунальные услуги и эксплуатационные расходы, стоящие за цифрой
- 7 Почему консистенция пленки ухудшается при ламинировании
- 8 Как проверить вывод перед подписанием
- 9 Что спросить у поставщика
Переработчик, сравнивающий две машины для выдувания пленки с одним и тем же шнеком диаметром 75 мм, часто видит, что одна из них имеет производительность 320 кг в час, а другая - 400 кг в час. Зазор редко возникает только из-за винта. Это связано с тем, как матрица, воздушное кольцо, охлаждение, тяга и намоточное устройство ведут себя вместе с более высокой скоростью. Короткая версия такова: высокая производительность машины для выдувания тонкой пленки — это свойство системы, и важные функции — это те, которые обеспечивают постоянство толщины, температуры плавления и стабильности пузырьков в течение всей смены, а не только в течение первого часа после запуска.
Что на самом деле означает высокая производительность на машине для выдувания пленки
Номинальная мощность — это число, которое проще всего указать и сложнее всего использовать. Машина с производительностью 450 кг в час может достичь этого показателя только при использовании определенной смолы, определенного диаметра матрицы и относительно толстой пленки. Тонкая пленка — это то место, где действительно проверяются заявленные характеристики, поскольку тонкие пленки требуют более высоких скоростей вытягивания и более короткого времени охлаждения для той же массы расплава.
Три показателя отделяют реальный выпуск от выпуска брошюры:
- Полезные килограммы в час измеряются при заданной толщине пленки и ширине плоской поверхности, а не при использовании удобного толстого калибра.
- Удельное потребление энергии в кВтч на килограмм готовой пленки, которое показывает, достигается ли дополнительная мощность за счет более совершенных технологий или просто за счет более мощного двигателя.
- Длина стабильного непрерывного пробега, поскольку линия, которая выдерживает 380 кг в час в течение трех дней при постоянной колеи, стоит дороже, чем линия, которая достигает 450 кг в час в течение двадцати минут.
| Параметр | Начальный уровень | Средний диапазон | Высокая производительность |
|---|---|---|---|
| Диаметр винта | от 45 до 55 мм | от 55 до 75 мм | от 75 до 90 мм |
| Отношение длины винта к диаметру | от 28:1 до 30:1 | от 30:1 до 33:1 | от 33:1 до 36:1 |
| Выход на ПВД | 80-150 кг в час | 150-350 кг в час | от 350 до 600 кг в час |
| Удельная энергия | От 0,55 до 0,75 кВтч на кг | От 0,45 до 0,60 кВтч на кг | 0,35–0,50 кВтч на кг |
| Типичный допуск манометра | от 8 до 10 процентов | от 5 до 8 процентов | от 2 до 5 процентов |
| Метод охлаждения | Воздушное кольцо с одной кромкой | Двойное воздушное кольцо с кромкой | Двойная кромка с внутренним пузырьковым охлаждением |
| Сбросить скорость | от 30 до 50 м в минуту | от 50 до 80 м в минуту | от 80 до 120 м в минуту |
Конструкция экструдера и шнека обеспечивает повторяемость результатов
Производительность на оборот определяется геометрией винта, и особенности, повышающие ее, хорошо известны. Барьерный шнек со специальной зоной плавления и отдельным каналом для твердых частиц плавит смолу раньше, что сокращает нерасплавленное растяжение и позволяет использовать более высокую скорость шнека до того, как температура расплава достигнет своего потолка. Секции подачи с канавками могут добавить полезный запас производительности при одном и том же диаметре, особенно при использовании полиэтилена высокой плотности, поскольку они предотвращают скольжение смолы по стенкам ствола.
Соотношение длины винта и диаметра имеет значение по практическим соображениям. Шнек 33:1 или 36:1 дает расплаву больше времени для гомогенизации, поэтому леску можно проталкивать сильнее, без появления холодных пятен или гелей на пленке. Более короткие шнеки дешевле и хороши при умеренных скоростях, но при высоких скоростях они часто вынуждают оператора выбирать между производительностью и качеством плавки.
Стабильность давления является выходной характеристикой
Машина, работающая со скоростью 400 кг в час, полезна только в том случае, если эти 400 кг в час четные. Колебания давления на головке изменяют диаметр пузырьков, высоту линии замерзания и, в конечном итоге, толщину. Насос расплава между экструдером и матрицей в сочетании с устройством непрерывной смены сит обычно удерживает давление в пределах одного процента и позволяет экструдеру работать с более постоянной скоростью. Без этой комбинации оператору приходится сокращать производительность, чтобы пузырек оставался спокойным, поэтому две машины с одинаковым диаметром шнеков могут так по-разному вести себя в производстве.
Головка и воздушное кольцо: выигрыш или потеря производительности
Матрица устанавливает распределение толщины еще до того, как пленка охладится. Спиральная конструкция оправки с низким перепадом давления и коротким временем пребывания позволяет расплаву равномерно растекаться при высокой производительности без образования сдвиговых усилий, вызывающих разрушение расплава и образование фильер. Выбор зазора матрицы является компромиссом: более широкий зазор снижает напряжение сдвига при высокой производительности, но требует большей охлаждающей способности и более жесткого контроля пузырьков.
Конструкция с воздушным кольцом стала самым важным рычагом на высокопроизводительных линиях по производству тонкой пленки. Воздушное кольцо с двойной кромкой стабилизирует пузырь и увеличивает теплопередачу на линии замерзания. Внутреннее охлаждение пузырьков идет еще дальше, отводя тепло изнутри пузырька, и на многих линиях оно повышает практическую производительность на двадцать-сорок процентов без какой-либо замены экструдера. Автоматическое управление пузырьковым охлаждением, управляемое сканером толщины, непрерывно регулирует объем воздуха и температуру, поэтому линия замерзания остается фиксированной, пока линия работает на максимальной скорости.
Результат отображается как допуск калибра. Линия с разницей толщины от 2 до 5 процентов использует меньше смолы на квадратный метр готовой пленки, чем линия с отклонением от 8 до 10 процентов, потому что оператору более свободной линии приходится использовать более тяжелую среднюю толщину, чтобы оставаться выше минимальной спецификации.
Охлаждение, стабильность пузырьков и скорость вытягивания
Тонкая пленка оставляет матрицу с очень небольшой тепловой массой, поэтому охлаждение фактически ограничивает скорость линии. Температура охлажденного воздуха, влажность и объем, подаваемый в воздушное кольцо, должны поддерживаться в узких пределах, а подача холодного воздуха должна быть рассчитана на самые высокие летние условия окружающей среды, а не на мягкий весенний день. Пузырьковые клетки, устойчивые направляющие ролики и правильно настроенное вибрирующее тяговое устройство не позволяют пузырьку дышать при увеличении скорости.
Управление подъемом и натяжением намоточного устройства в равной степени являются частью производительности. Высокоскоростная линия с медленным или неточным циклом смены рулонов теряет свое преимущество в остановках и запусках, и каждый перезапуск требует нескольких минут брака, пока пузырь восстанавливается.
Намотка, автоматизация и стоимость простоя
При скорости 100 м в минуту узким местом становится намоточная машина, требующая ручной замены рулонов. Таким образом, автоматическая смена рулонов, контроль натяжения конуса и обратная связь по натяжению с замкнутым контуром являются высокопроизводительными функциями сами по себе, а не аксессуарами. Что касается управления, хранение рецептов, обратная связь со сканером толщины и удаленная диагностика сокращают время между заменой смолы и получением стабильного пузырька, а также позволяют поставщику поддерживать настройку, не дожидаясь посещения объекта.
Коммунальные услуги и эксплуатационные расходы, стоящие за цифрой
Покупателям следует сравнивать установленную мощность с измеренной потребляемой мощностью, а не только с паспортной табличкой. Хорошо спроектированная высокопроизводительная линия с той же пропускной способностью может потреблять заметно меньший ток, поскольку двигатель, редуктор и зоны нагрева согласованы с фактической нагрузкой. Расход и температура охлаждающей воды, сжатый воздух под давлением от 6 до 8 бар для воздушного кольца и очистного оборудования, площадь пола для максимально высокого пузыря, а также уровень шума — все это влияет на то, подходит ли линия к существующему зданию. Интервалы технического обслуживания относятся к одному и тому же вопросу: износ шнеков и цилиндров, чистота воздушного кольца и замена фильтров определяют, будет ли машина по-прежнему обеспечивать номинальную производительность через пять лет.
Почему консистенция пленки ухудшается при ламинировании
Пленка, полученная экструзией с раздувом, редко заканчивается на намотке. Полиэтиленовая пленка действует как защитный слой, связующий слой или промежуточная пленка на линиях по производству металлических композитных панелей и линиях покрытия рулонов, и эти процессы гораздо менее терпимы к изменениям толщины ленты и ширины, чем операции печати или изготовления пакетов. На линии ламинирования, работающей с фиксированной скоростью, будут появляться полосы, захваченный воздух или неравномерная прочность склеивания, когда толщина поступающей пленки поперек полотна будет разной.
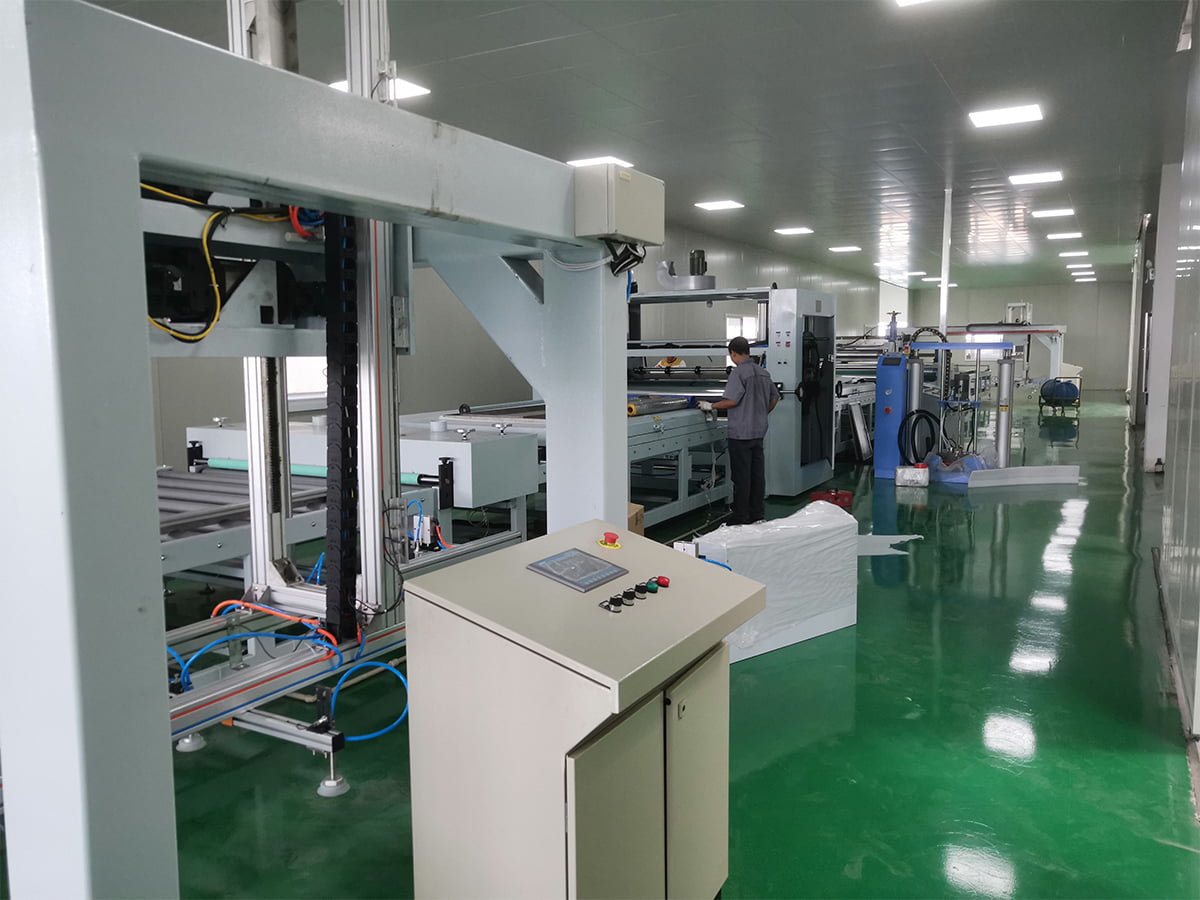 Линия для ламинирования полиуретанового покрытия и пленки Для ламинирования рулонной пленки с металлом на этой линии используется реактивный термоплавкий клей PUR и прецизионное покрытие, обеспечивающее гладкое соединение без пузырьков. Посмотреть продукт →
Для переработчиков, которые ламинируют пленку на алюминиевые или стальные рулоны, технические характеристики пленки и оборудование для ламинирования должны разрабатываться совместно. Уровень обработки коронным разрядом, характеристики слипания, количество гелей и постоянство диаметра рулона - все это влияет на поведение пленки в зоне контакта для ламинирования PUR, а пленка, которая отлично работает на упаковочной машине, все же может вызвать проблемы на линии рулонов, непрерывно работающей в течение нескольких часов.
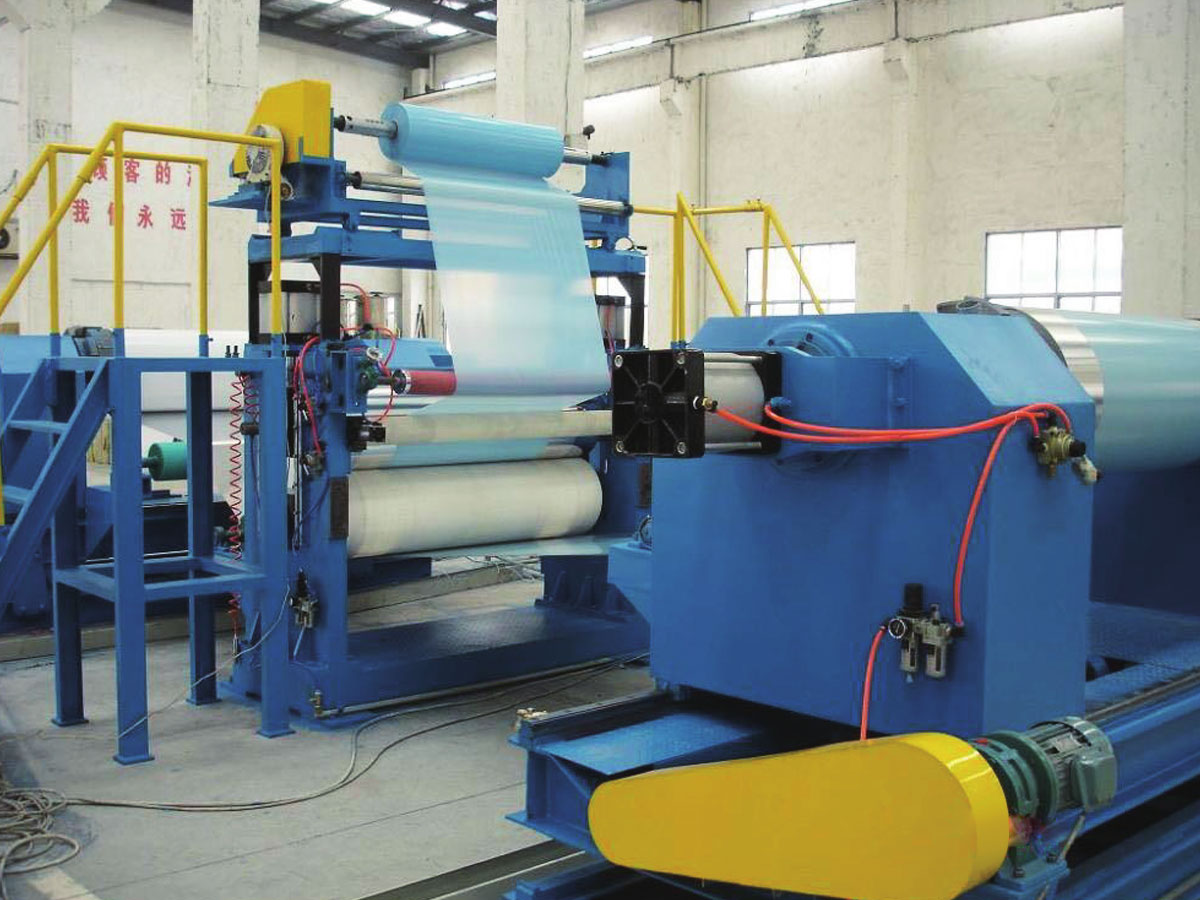 Линия по производству ламинирования пленки для нанесения защитной пленки Для нанесения защитной пленки на пластины, листы и формованные заготовки эта линия обеспечивает контроль натяжения и чистое отделение для уменьшения пузырей, складок и отходов. Посмотреть продукт →
Здесь помогает более широкий опыт поставщика оборудования. Если вы рассматриваете, как обработка пленки вписывается в полный процесс производства панелей или рулонов, портфолио производственных линий показывает подходящее оборудование для предварительной и последующей обработки, от предварительной обработки и нанесения покрытия до ламинирования и окончательной обработки.
Как проверить вывод перед подписанием
Гарантии выходного результата должны быть указаны для указанной смолы, указанной толщины пленки и указанной ширины плоской поверхности. Что-то более расплывчатое трудно обеспечить соблюдением. Практические приемочные испытания включают в себя следующее:
- Непрерывная работа не менее 72 часов при гарантированной производительности, при этом вся пленка соответствует согласованным допускам.
- Зарегистрированная температура расплава и стабильность давления в головке во время всего цикла, а не только в начале.
- Измеренный удельный расход энергии в кВтч на килограмм, снятый с калиброванного счетчика.
- Уровень брака во время запуска, смены валков и смены смолы.
- Свойства пленки проверены на соответствие спецификациям, включая прочность на разрыв, ударную прочность и матовость.
- Уровень шума и температура поверхности на местах оператора.
Также имеет смысл спросить, что происходит по краям операционного окна. Какую производительность может обеспечить линия при использовании смолы с более низким индексом плавления или самой тонкой толщины в линейке продукции? Эти ответы показывают, является ли указанная цифра удобной рабочей точкой или абсолютным потолком.
Что спросить у поставщика
Характеристики высокопроизводительной машины для выдувания тонкой пленки не являются чем-то загадочным: правильно подобранный барьерный шнек, стабильное давление через насос для расплава, спиральная матрица с низким сдвигом, прочное воздушное кольцо с внутренним пузырьковым охлаждением, щедрое и хорошо контролируемое охлаждение, а также намоточное устройство, которое справляется с вытягиванием пленки. Что отличает поставщиков, так это то, насколько честно эти элементы соответствуют вашей смоле, вашему диапазону толщины и вашему последующему процессу. Принесите спецификацию пленки и следующий за ней этап ламинирования или конвертирования и поделитесь ими с наши инженеры таким образом, гарантия выхода строится вокруг пленки, которую вам действительно нужно продать.