
 English
 русский
 Español
 عربى

Контент
- 1 Что такое экструзионная система на линии производства композитов?
- 2 Сопоставьте экструдер с поведением материала, а не только с выходом
- 3 Допуски, определяющие стоимость материала
- 4 Последующие этапы должны соответствовать размеру экструдера.
- 5 Контрольный список закупок и приемки
- 6 Пользовательские линии, сервис и запасные части
Две линии по производству композитных материалов ПЭТ/ПП CFRT могут иметь одинаковую цену, одинаковую рабочую ширину и одинаковые возможности производительности до 1200 кг/ч, но при этом вести себя в цехах совершенно по-разному. Разница обычно заключается в экструзионной системе: диаметре шнека и соотношении длины к диаметру, стабилизирует ли насос расплава давление, как регулируются кромки матрицы и как пакет валков отводит тепло. На каждом последующем этапе, от смачивания волокна до натяжения намотки, можно только сохранить качество, обеспечиваемое экструдером.
Поэтому практическое правило простое: сначала определите систему экструзии и определите размер остальной части линии вокруг нее. Этап нанесения покрытия, ламинирования или тиснения, работающий быстрее, чем может подавать экструдер, — это мощность, за которую вы платите и никогда не используете. Экструдер, рассчитанный на производительность, а не на материал, который вы фактически обрабатываете, приведет к смещению калибра, гелевым пятнам и преждевременному износу шнеков на протяжении всего срока службы машины. В этой статье рассказывается о том, что включает в себя экструзионная система на линии по производству композитов, как ее согласовать с ПЭТ, ПП, ПВХ и наполненными компаундами, какие допуски имеют коммерческий вес и что нужно проверить перед окончательной оплатой.
Что такое экструзионная система на линии производства композитов?
На линии производства композитных материалов экструзионная система представляет собой не одну машину, а цепочку агрегатов, которые должны поддерживать одну и ту же заданную температуру вместе: погрузочно-разгрузочные работы и сушка, шнек и цилиндр, насос расплава или контур регулирования давления, матрица, пакет валков или секция охлаждения, а также тяговое устройство, которое задает скорость линии. Толщина создается на штампе, замораживается на этапе охлаждения, а затем ламинируется, тисняется или покрывается покрытием.
Пошлина меняется вместе с продуктом. Линия CFRT выдавливает тонкий термоплавкий материал, который должен смачивать непрерывное волокно, а линия по производству напольных покрытий выдавливает сильно наполненный лист, который позже каландрируется до окончательной толщины. В таблице ниже показано, как меняется приоритет одной и той же категории оборудования от продукта к продукту.
| Тип линии | Экструзионная пошлина | Типичный полимер | Сначала проверьте |
|---|---|---|---|
| Линия по производству композитных материалов ПЭТ/ПП CFRT | Пропитка расплавом непрерывного волокна, затем формирование листа и ламинирование. | ПЭТ, ПП, иногда ПА | Равномерность температуры расплава по ширине матрицы и смачивание волокна при заданной скорости линии. |
| Линия по производству напольных покрытий SPC | Экструзия листов наполненного ПВХ, каландрирование и ламинирование износостойкого слоя. | ПВХ с наполнителем из карбоната кальция | Износостойкость шнеков и цилиндров, производительность на ширину матрицы, контроль толщины после каландрирования |
| Линия для тиснения и нанесения покрытия на кожу из ПВХ/ПУ | Комплексная пластификация и нанесение покрытия на антиадгезионную бумагу или ткань. | ПВХ пластикат, ПУ | Повторяемость толщины покрытия, температурная стабильность валков, уровень дефектности поверхности |
| Линии металлокомпозитного и рулонного покрытия | Слои клея и покрытия вместо объемной экструзии | PE, PUR, пленочные клеи | Независимо от того, покупается ли основной лист или производится самостоятельно, и как проверяется адгезия. |
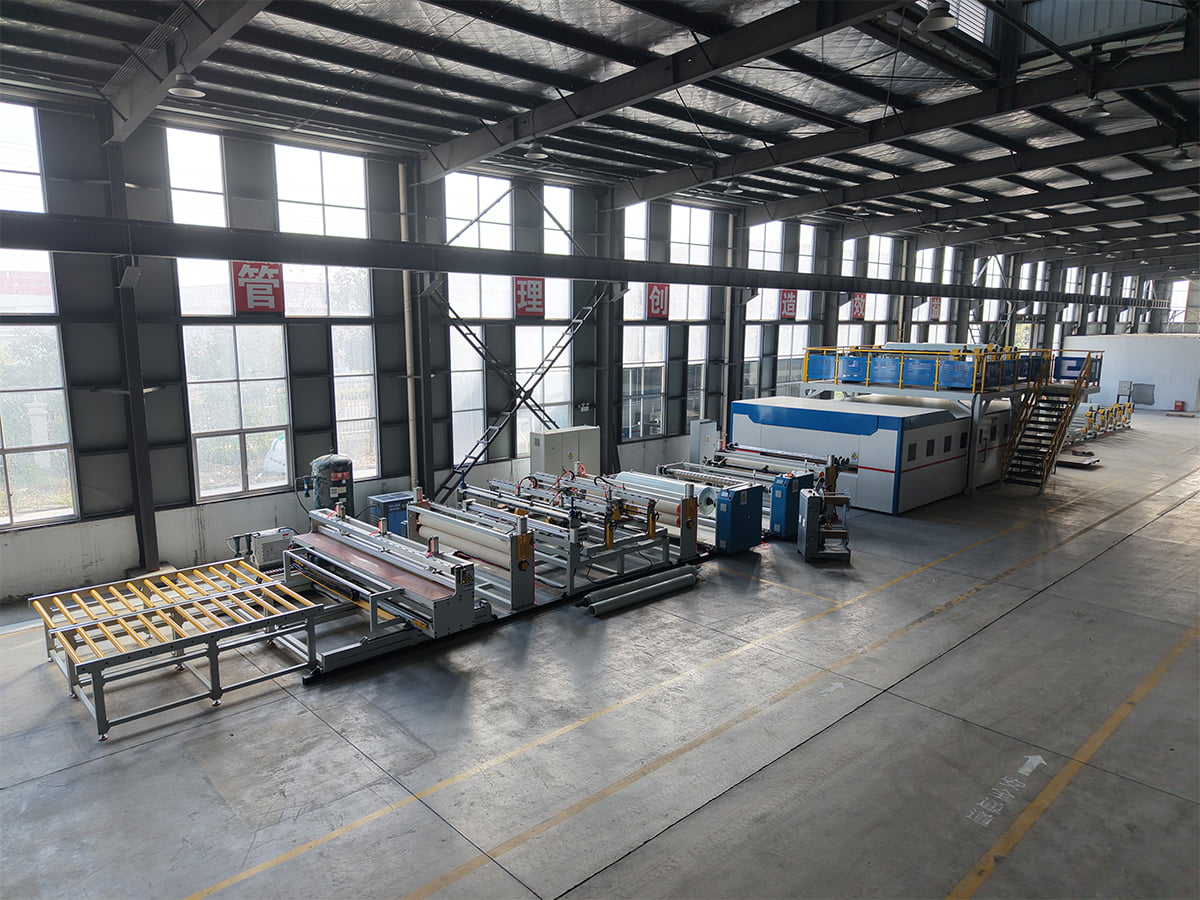 Линия по производству композитных материалов ПЭТ/ПП CFRT Линия по производству композитных материалов CFRT для ПЭТ/ПП, актуальная в тех случаях, когда при экструзии необходимо смачивать непрерывное волокно, а не запускать наполненный лист напольного покрытия. Посмотреть продукт →
Сопоставьте экструдер с поведением материала, а не только с выходом
Котировки обычно сравниваются по килограммам в час. Это число имеет смысл только в том случае, если оно указано для конкретного полимера, конкретной геометрии шнека и конкретной толщины продукта. Шнек, который комфортно работает с ПЭТ, может не работать с наполненным ПВХ-компаундом, а шнек, оптимизированный для наполненных компаундов, может чрезмерно срезать термочувствительный расплав.
Точки, которые определяют, будет ли экструдер работать
- Подача и сушка: ПЭТ поглощает влагу и должен быть высушен до контролируемой точки росы, в противном случае гидролиз проявляется в виде потери прочности и образования пузырьков. ПП требует гораздо меньше сушки, но более чувствителен к скачкам температуры плавления.
- Геометрия шнека: степень сжатия, барьерные секции и смесительные элементы соответствуют вязкости расплава и нагрузке наполнителя. Попросите чертеж винта, а не только диаметр.
- Защита от износа: карбонат кальция, стекловолокно и минеральные наполнители обладают абразивными свойствами. Биметаллические стволы и закаленные винты продлевают срок службы, а разница в стабильности калибра проявляется через два-три года.
- Стабильность давления: насос расплава между экструдером и матрицей сужает разброс толщины и отделяет давление в матрице от колебаний скорости шнека. Если речь идет о тонком и дорогом листе, вложения обычно окупаются.
- Конструкция матрицы: матрица для вешалок с индивидуально регулируемыми выступами подходит для широкого листа, а матрица с прорезями с более узкой внутренней геометрией подходит для тонких покрытий. Ширина штампа должна соответствовать готовой ширине плюс припуск на обрезку.
Прежде чем заказ будет подтвержден, проведите испытание с собственной смолой и наполнителем нужной толщины. Характеристики винта на эталонном материале поставщика говорят вам меньше, чем хотелось бы.
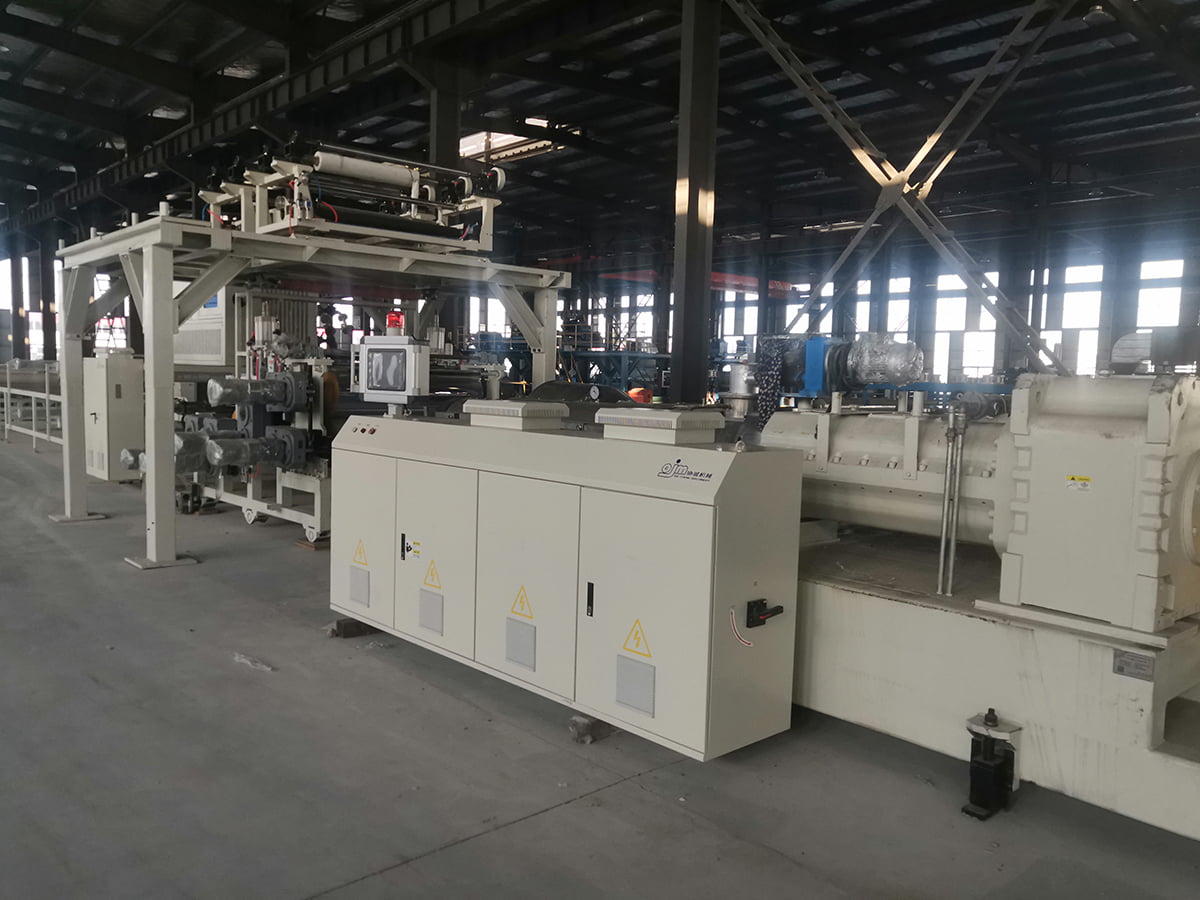 Линия по производству композитных напольных покрытий из камня и пластика SPC Линия производства композитных напольных покрытий SPC, экструдирующая сердцевину из ПВХ и карбоната кальция, затем ламинирующая пленка, износостойкий слой и тиснение; контроль толщины влияет на использование материала. Посмотреть продукт →
Допуски, определяющие стоимость материала
Допуск по толщине — это то, где качество экструзии превращается в деньги. Возьмите наполненный лист ПВХ толщиной 1,0 мм и плотностью около 1,4 грамма на кубический сантиметр: один квадратный метр хорошего листа весит примерно 1,4 кг. Если экструдер и пакет валков поддерживают плюс-минус 2 процента, средний расход остается близким к номинальному. Если отклонение составляет плюс-минус 5 процентов и операторы ориентируются на верхнюю половину диапазона, чтобы избежать узких мест, средний вес увеличивается примерно на 3 процента. На 1 000 000 квадратных метров годового производства это составляет примерно 42 тонны дополнительного компаунда без учета стоимости смолы, фрахта и энергии, использованной для ее плавления.
Изменение ширины имеет такое же значение, как и средняя толщина. Лист, имеющий размер в центре и тонкий по обоим краям, требует обрезки шире, а обрезанный материал представляет собой готовый продукт, который невозможно продать. Диапазон регулировки кромки матрицы, баланс внутреннего потока и выпуклость валков являются обычными причинами, и их проще всего исправить на этапе спецификации.
Поведение при запуске также несет в себе издержки. Экструзионная система с быстрой термической реакцией и стабильным контролем давления позволяет быстрее получать товарный продукт после переналадки, что сокращает количество брака при коротких тиражах и делает мелкосерийное производство специальных марок коммерчески выгодным.
Последующие этапы должны соответствовать размеру экструдера.
Экструзионная система задает темп, но она не может выполнить работу в одиночку. Пакет охлаждающих валков, который слишком медленно отводит тепло, вынуждает вас замедлять работу линии, что увеличивает время пребывания расплава и рискует деградировать. Зазоры для ламинирования должны быть синхронизированы со скоростью вытягивания, чтобы натяжение оставалось постоянным от матрицы до намоточного устройства, а линейный толщиномер полезен только в том случае, если контур управления действительно может регулировать скорость шнека или болтов матрицы достаточно быстро, чтобы это имело значение.
Что касается напольных покрытий, этапы тиснения и слоя износа определяют качество поверхности и сопротивление скольжению, поэтому их температурный контроль должен быть таким же жестким, как и у экструдера. Для кожи из ПВХ и ПУ повторяемость толщины покрытия и температурная стабильность рулона влияют как на внешний вид, так и на использование материала, поэтому эти параметры относятся к приемочным испытаниям, а не к брошюре. Если вы оцениваете проект напольного покрытия или панелей в более широком смысле, это поможет понять Что включает в себя линия по производству ламинированных панелей ПВХ перед фиксацией мощности экструзии.
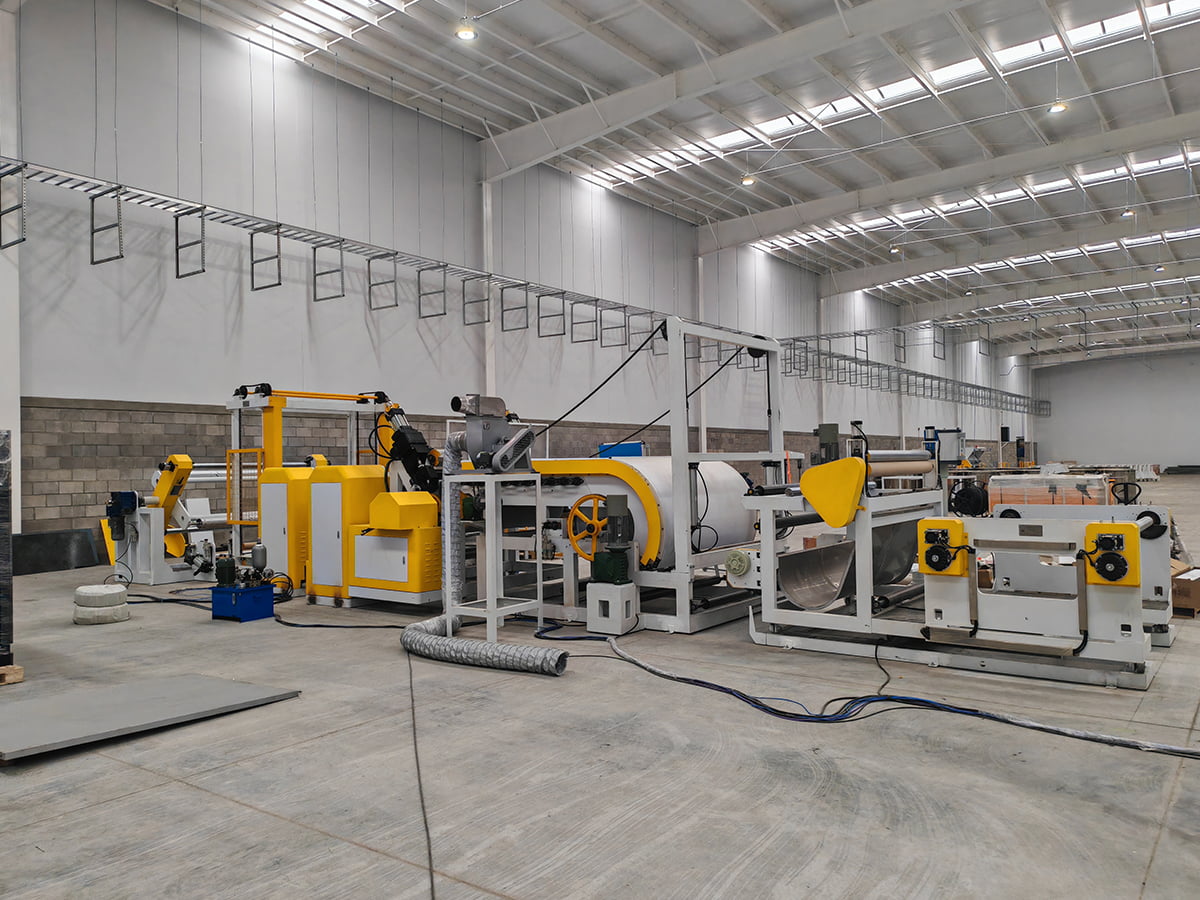 Линия для тиснения и нанесения покрытия на композитную кожу из ПВХ/ПУ Перед спецификацией необходимо проверить состав композитной кожи из ПВХ/ПУ, линию тиснения и покрытия, необходимую для повторяемости толщины покрытия и стабильности температуры рулона. Посмотреть продукт →
Контрольный список закупок и приемки
Используйте следующую последовательность действий при указании новой линии или замене экструдера, который больше не поддерживает толщину.
- Укажите полимер, наполнитель и пакет присадок вместе с данными о текучести расплава или вязкости.
- Укажите конечную толщину и ее диапазон допуска, а также ширину и припуск на обрезку.
- Укажите требуемую производительность при такой толщине и скорость линии, необходимую для ее достижения.
- Запросите чертежи винта и цилиндра, соотношение длины и диаметра, степень сжатия и защиту от износа.
- Подтвердите ширину матрицы, диапазон регулировки кромки и конструкцию внутреннего потока.
- Подтвердите мощность охлаждения и конфигурацию штабеля роликов при максимальной скорости линии.
- Согласуйте испытание с собственным материалом и планом отбора проб: толщина по ширине, выходная мощность, энергия на килограмм, дефекты поверхности и процент брака при запуске.
- Согласуйте объем запасных частей и сроки поставки шнеков, цилиндров, кромок матрицы и крышек валков.
- Согласуйте объем услуг: удаленная поддержка, ввод в эксплуатацию на месте, обучение операторов и условия гарантии.
Пользовательские линии, сервис и запасные части
Стандартная конфигурация редко охватывает все продукты. Когда заказчику требуется другая структура слоев, необычная ширина или специальная система совместной экструзии, создание линии по индивидуальному заказу имеет больше смысла, чем компромисс с моделью из каталога. Компания Jiangsu XieCheng Intelligent Equipment, расположенная в зоне экономического развития Цзиньху в Хуайане, Цзянсу, строит как стандартные, так и нестандартные производственные линии. Группа, к которой она принадлежит, была признана провинциальным инженерно-исследовательским центром по огнеупорным алюминиевым композитным панелям A2 и оборудованию для их производства, а также кредитным предприятием по качеству класса AA, что является полезным контекстом, когда вы оцениваете глубину проектирования, а не только цену.
После поставки поддержка важнее, чем просто спецификация. Удаленная помощь, обслуживание на месте и поставка запасных частей обеспечивают бесперебойную работу линии, когда винт изнашивается или требуется замена кромки матрицы, и эти сроки реагирования должны быть записаны в контракте. Вы можете связаться с командой инженеров через страницу контактов с вашими данными о материале, целевой толщиной и требуемой производительностью.
Экструзионные системы вознаграждают за ранние решения. Выберите винт, матрицу, систему контроля давления и охлаждающую способность в зависимости от материала, который вы фактически используете, и допусков, фактически приемлемых для ваших клиентов, а затем подберите соответствующий размер ламинирования, тиснения и намотки. Такая последовательность позволяет привязать капитальные затраты к полезной продукции, а не к номерам в брошюрах, и позволяет прогнозировать толщину, расход лома и материалов с первой производственной смены.