
 English
 русский
 Español
 عربى

Контент
- 1 Что на самом деле охватывает автоматизация экструзионного оборудования
- 2 Где автоматизация окупается в первую очередь
- 3 Соответствие уровня автоматизации производимому вами продукту
- 4 Что написать в договоре купли-продажи
- 5 Ошибки интеграции, которые стоят месяцев
- 6 Автоматизация не заканчивается на шкафе управления
Линия по производству пятислойных напольных покрытий SPC, работающая со скоростью пять-шесть метров в минуту, может потерять половину смены производительности из-за небольшого отклонения толщины, например 0,1 мм. Оператор видит это на готовом поддоне, а не на штампе, и к тому времени экструдер уже протолкнул несколько сотен метров некондиционной доски. Та же картина наблюдается на линиях по производству ленты CFRT, линиях для нанесения покрытия на кожу из ПВХ и ПУ, а также линиях для ламинирования металлическими композитами. Машина способна; процесс просто не корректируется достаточно быстро.
Это реальный случай автоматизации экструзионного оборудования. Речь не идет о замене операторов и не о покупке самого дорогого контроллера на рынке. Речь идет о закрытии петель, которые определяют толщину, адгезию и качество поверхности, и о закрытии их достаточно быстро, чтобы коррекция произошла до того, как материал будет потрачен впустую. Все нижеследующее вытекает из этой единственной идеи.
Что на самом деле охватывает автоматизация экструзионного оборудования
На линии производства композитных материалов, основанной на экструзии, автоматизация представляет собой набор контуров управления, а не одну функцию. Линия может быть хорошо автоматизирована в одном месте и полностью вручную в двух метрах от нее, поэтому два завода, использующие одинаковое оборудование, в конечном итоге получают очень разную производительность. Наиболее важные циклы:
- Подача расплава и дозирование: гравиметрическая или объемная подача смолы, наполнителя и добавки осуществляется в узкой полосе, поэтому шнеку никогда не приходится компенсировать недостаток горла.
- Скорость шнека и давление расплава: давление на входе в матрицу — это показатель, который показывает, что происходит внутри цилиндра, и оно должно влиять на скорость шнека, а не наоборот.
- Температура цилиндра и головки: зональный контроль с достаточной точностью, чтобы поддерживать стабильную вязкость расплава в течение длительного времени, включая запуск и смену материала.
- Контроль толщины: датчик толщины или базового веса, реагирующий на регулировку кромки матрицы, зазор между валками или скорость линии, поэтому коррекция происходит автоматически, а не по инициативе оператора.
- Синхронизация скорости и натяжения: тянущие, ламинирующие валки, валки для тиснения и намоточные устройства отслеживают одно основное эталонное полотно, поэтому полотно не растягивается и не провисает.
- Намотка, обрезка и контроль кромки: намотка с постоянным натяжением и автоматическая обрезка кромок, которые позволяют готовому рулону продаваться.
Эти циклы расположены на четырех практических уровнях. Ручное управление основано на считывании показаний оператором и повороте маховиков. Управление рецептами с разомкнутым контуром сохраняет настройки для каждого продукта, но не реагирует на дрейф. Управление с обратной связью с помощью манометра или датчика давления корректирует ситуацию самостоятельно. Полный контроль линии добавляет регистрацию данных, сигналы тревоги и отслеживаемость, что обычно является первым, что требует аудит клиента.
Где автоматизация окупается в первую очередь
Бюджеты на автоматизацию ограничены, поэтому порядок расходов имеет большее значение, чем общая сумма. На большинстве заводов по производству композитных материалов контроль толщины и контроль натяжения окупают свои затраты быстрее, чем что-либо еще, поскольку они атакуют брак и понижение качества, которые каждый день видны в балансе. Время переналадки и энергопотребление обычно отходят на второй план.
| Контур управления | Ручное управление | Замкнутый контур | Основной финансовый эффект |
|---|---|---|---|
| Толщина и вес основы | Коррекция после обнаружения дрейфа | Непрерывная коррекция по сигналу манометра | Меньше лома, меньше понижения качества, больше продаваемых счетчиков |
| Давление расплава и скорость шнека | Корректировки в погоне за перепадами давления | Давление удерживается как контролируемая переменная | Стабильные размеры, меньше брака при запуске |
| Натяжение паутины | Видимая слабина или растяжение на более высоких скоростях | Напряжение, удерживаемое танцором или обратная связь от тензодатчика | Меньше складок, лучшая адгезия, меньше разрывов |
| Температурное зонирование | Показания дрейфуют по мере изменения условий окружающей среды | ПИД-регулирование в каждой зоне | Стабильное качество поверхности в течение всей смены |
| Смена рецепта | Значения, устанавливаемые вручную, несколько пробных счетчиков | Сохраненные параметры вызываются за один шаг | Сокращение времени простоя между сортами продукции |
Простой способ оценить расходы — измерить процент брака и уровень понижения качества за один месяц, а затем оценить, какая часть каждого из них вызвана изменением толщины, натяжения или температуры. Автоматизация, которая устраняет половину этих отклонений, обычно хорошо окупается в течение двух лет на линии, работающей в две или три смены.
Соответствие уровня автоматизации производимому вами продукту
Различные продукты экструзии и ламинирования отдают приоритет разным циклам. Пакет управления, который идеально подходит для одного материала, может быть слишком большим или просто нацелен на неправильную переменную для другого.
Линии CFRT и термопластичных композитов
На линиях по производству термопластов, армированных непрерывным волокном на основе ПЭТ или ПП, экструдер должен пластифицировать полимер и пропитывать волокнистый ровинг за один проход. Стабильность давления расплава и температура пропитки определяют, полностью ли намокнет лента, а натяжение ровинга определяет, останется ли волокно на месте. Автоматизация здесь в основном заключается в поддержании трех переменных в стабильном состоянии одновременно с повышением скорости линии и в их регистрации, чтобы клиенту можно было показать окно процесса за доставленным рулоном.
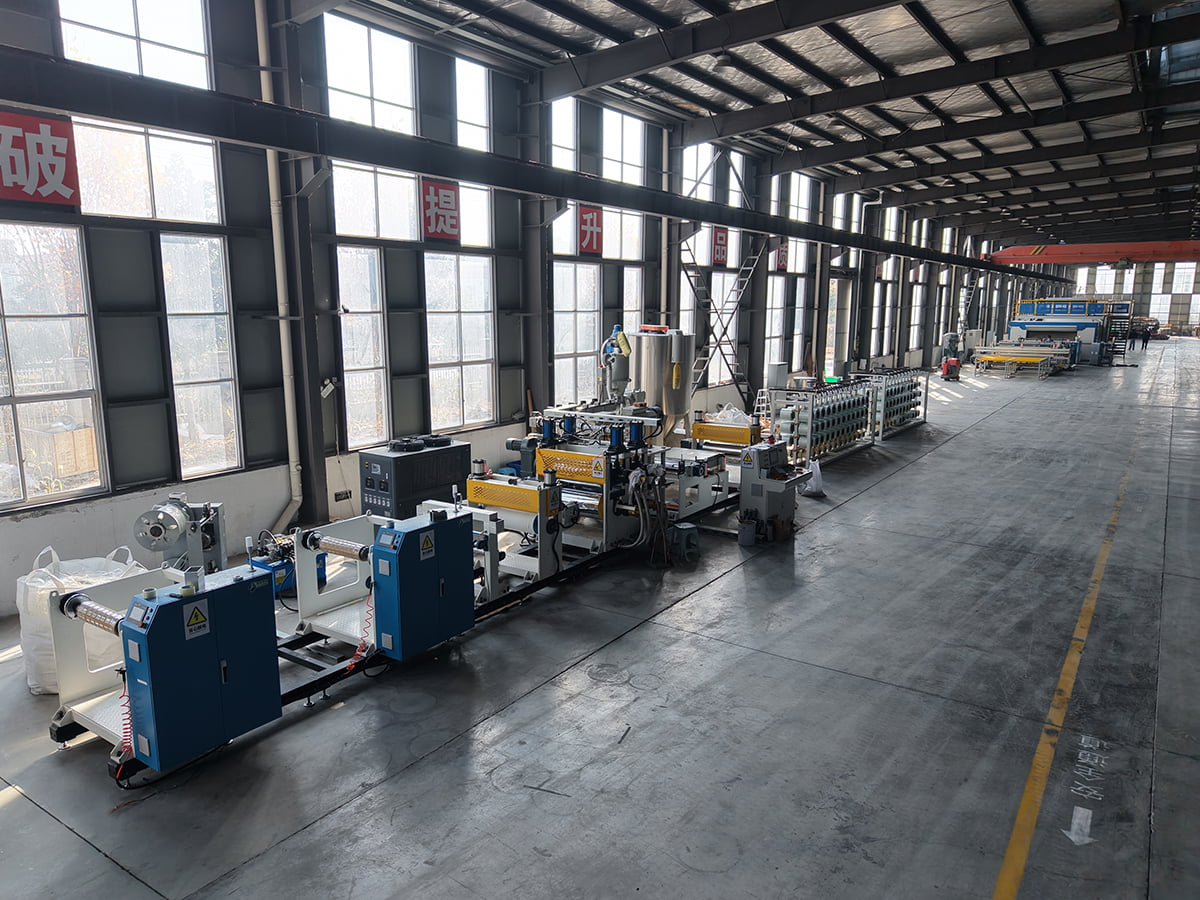 Линия по производству композитных материалов ПЭТ/ПП CFRT Ознакомьтесь с этой OEM-линией по производству CFRT ПЭТ/ПП CFRT для термопластика, армированного непрерывным волокном, где стабильное давление расплава, температура пропитки и натяжение ровинга обеспечивают стабильную производительность ленты. Просмотреть продукт →
Линии для производства напольных покрытий SPC и ламината ПВХ
Производство досок SPC сочетает в себе экструдер с каландром и секцию ламинирования. Контроль толщины начинается на матрице, но заканчивается на зазоре между валками, и эти два параметра необходимо согласовывать вместе. Изменение плотности, глубина тиснения и температура ламинирования являются обычными источниками жалоб со стороны покупателей напольных покрытий, поэтому полезной автоматикой является тот тип, который поддерживает зазор между валками и температуру ламинатора под контролем замкнутого контура, а не с помощью маховика. Покупатели, планирующие новую линию, могут ознакомиться с основной последовательностью процесса в этом обзоре линии по производству панелей из ламината ПВХ, прежде чем согласовывать объем контроля.
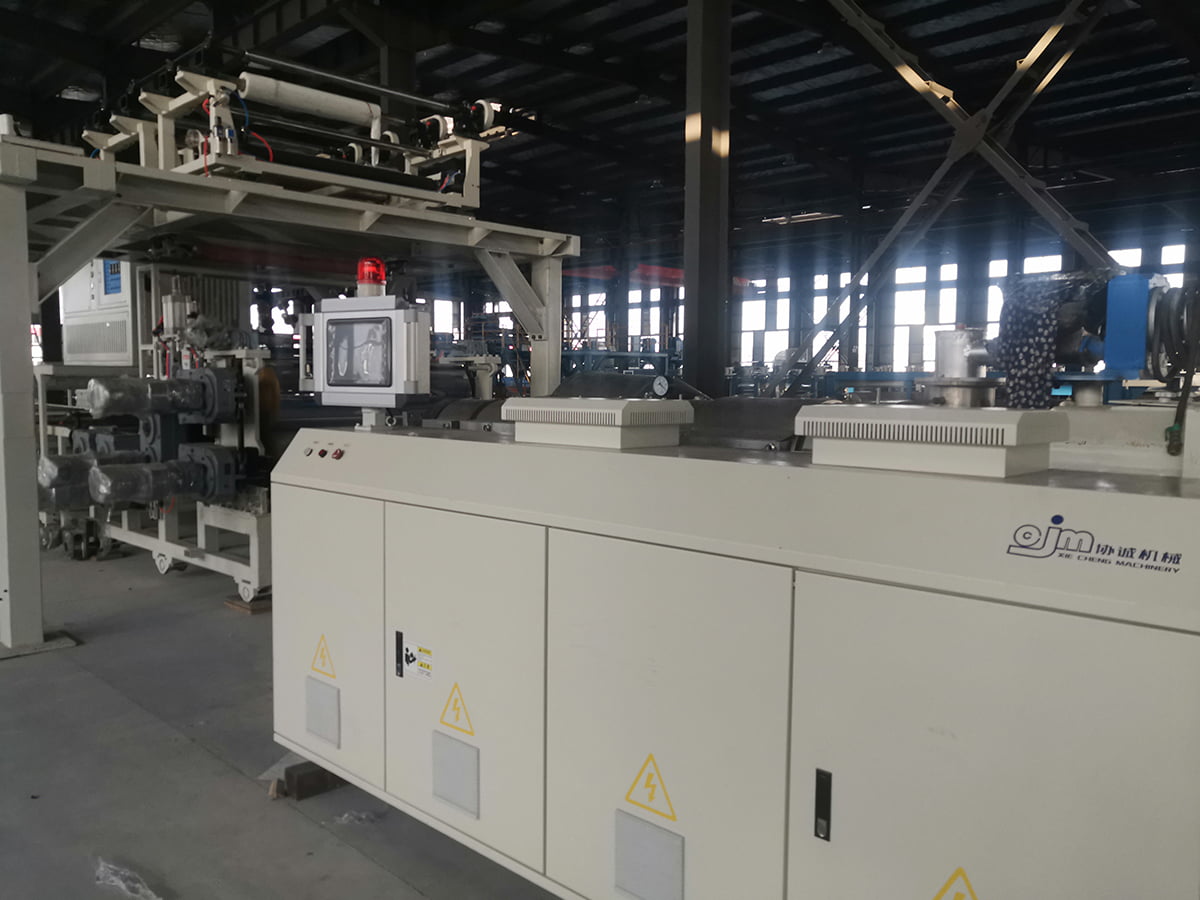 Линия по производству напольных покрытий OEM/WPC/SPC Ознакомьтесь с этой линией напольных покрытий OEM SPC для комплексной экструзии, каландрирования, ламинирования и тиснения с точностью толщины основания ±0,1 мм и управлением ПЛК/ЧМИ. Просмотреть продукт →
Линии покрытия кожи ПВХ и ПУ
Линии нанесения покрытия и тиснения зависят от веса покрытия и температуры валков. Наносящая головка, величина которой варьируется в пределах нескольких граммов на квадратный метр, создает видимые различия в оттенках после тиснения, а ослабление натяжения бумаги, которое смещается, приводит к ошибке приводки. Плотность покрытия с обратной связью, температура валков для тиснения и многозонный контроль натяжения — это три пункта, на которых стоит настаивать.
 OEM линия для тиснения и нанесения покрытия на кожу из ПВХ/ПУ Ознакомьтесь с этой OEM-линией для покрытия и тиснения кожи из ПВХ/ПУ; вес покрытия, температура валика для тиснения и многозонный контроль натяжения являются ключевыми факторами для стабильного результата. Просмотреть продукт →
Линии металлокомпозитных панелей и рулонного покрытия
Эти линии ламинируют, а не экструдируют, но архитектура управления одинакова: температура ламинирующих валков, натяжение клейкой пленки, скорость линии и синхронизация отрыва. Поскольку на выходе часто получается огнестойкая панель, отслеживаемость имеет такое же значение, как и допуск. Зарегистрированные данные о температуре, скорости и натяжении катушки часто являются решающим фактором между прохождением или провалом проверки клиента.
Что написать в договоре купли-продажи
Большинство споров по автоматизации возникают из-за спецификации, в которой указана марка контроллера, и ничего больше. Эти позиции стоит определить в письменной форме до размещения заказа:
- Контролируемые переменные и датчики: какие контуры замкнуты, с каким типом датчика, диапазоном и точностью.
- Приемочные допуски: толщина, вес покрытия или натяжная лента, которую леска должна удерживать во время контролируемого пробега при указанной скорости и материале.
- Демонстрационный материал и продолжительность: сколько метров, сколько часов, с какой последовательностью запуска и переключения.
- Управление рецептами: сколько продуктов можно хранить, кто может редактировать параметры и протоколируются ли изменения.
- Вывод данных: формат производственных записей и возможность их экспорта для проверки клиентов.
- Открытость контроллера: передаются ли программа, экраны HMI и список запасных частей, разрешена ли сторонняя интеграция.
- Условия удаленного доступа и обслуживания, включая время реагирования и запасные части, поставляемые вместе с линией.
Ошибки интеграции, которые стоят месяцев
- Автоматизируем экструдер, но оставляем ручное управление вытягиванием, чтобы замкнутый контур боролся с неконтролируемой секцией на выходе.
- Выбор датчика для диапазона запуска, а не для рабочего диапазона, что ограничивает разрешение именно тогда, когда это необходимо.
- Игнорирование механического состояния: изношенный винт или провисшая приводная цепь не могут быть исправлены лучшим программным обеспечением.
- Выбор контроллера, который не может обслуживать местная группа технического обслуживания, или принятие заблокированной программы без документации.
- Ввод в эксплуатацию только одного сорта продукта, а затем обнаружение, что для следующего сорта требуется диапазон регулирования, который датчики не могут охватить.
Автоматизация не заканчивается на шкафе управления
Каким бы ни был пакет управления, линия остается продуктивной только в том случае, если механическая часть, запасные части и знания процессов остаются доступными, и именно здесь выбор поставщика имеет такое же значение, как и оборудование. JiangSu XieCheng Intelligent Equipment строит линии по производству композитов и покрытий на своей базе в зоне экономического развития Цзиньху, Хуайань, Цзянсу. В ее ассортимент входят оборудование для металлических композитных панелей A2 и B1 и линии для нанесения покрытия на рулонные металлы, линии для производства напольных покрытий CFRT, SPC и кожи из ПВХ/ПУ, а также нестандартное оборудование для процессов, которые стандартные машины не могут охватить. Группа, стоящая за ней, управляет провинциальным научно-исследовательским центром инженерных технологий по огнестойким алюминиевым композитным панелям класса А2 и оборудованию для их производства, а ее линия по производству алюминиевых композитных панелей А2 была признана первым комплектом основного оборудования на провинциальном уровне. Компания также поставляет рулоны с огнестойким сердечником А2, рулоны из алюминия с покрытием и полимерные клейкие пленки, что имеет значение, когда новой линии требуется подходящее сырье, а не поиск методом проб и ошибок.
После поставки поддержка разделена между удаленной диагностикой, обслуживанием на месте и поставкой запасных частей. Прежде чем определить линию, стоит отправить поставщику оборудования спецификацию продукта, заданную скорость и требуемый диапазон допуска и запросить соответствующий им объем контроля, поскольку этот разговор обычно раскрывает больше, чем любая брошюра. Вы можете начать его через нашу страницу контактов.