
 English
 русский
 Español
 عربى

Контент
- 1 Как работает экструзионно-выдувная пленка
- 2 Распространенные конфигурации пленки, полученной экструзией с раздувом
- 3 Материалы, используемые при экструзии пленки с раздувом
- 4 Критические переменные процесса, влияющие на качество пленки
- 5 Применение выдувной пленки
- 6 От выдувной пленки до ламинирования и нанесения покрытия
- 7 Рекомендации по покупке экструзионной пленки и последующих линий
- 8 Заключение
Экструзионно-выдувная пленка является доминирующим методом производства пластиковых пленок, используемых в упаковке, сельском хозяйстве и промышленности. Этот процесс является предпочтительным, поскольку он создает непрерывную трубчатую пленку со сбалансированной прочностью в машинном и поперечном направлениях, хорошей свариваемостью и оптической прозрачностью. Если вы определяете линию по производству пленки с раздувом или планируете последующие операции по переработке, понимание основных механизмов, конфигураций оборудования и поведения материалов поможет вам избежать дорогостоящих несоответствий. В этой статье объясняется, как работает экструзия пленки с раздувом, какие переменные имеют значение и как последующее ламинирование может улучшить характеристики пленки.
Как работает экструзионно-выдувная пленка
Экструзия пленки с раздувом начинается с подачи полимерных гранул в бункер. Вращающийся шнек внутри нагретой бочки плавит, смешивает и транспортирует полимер. Расплав проходит через фильтр для удаления загрязнений, затем поступает в кольцевую (круглую) фильеру. На выходе из фильеры расплав образует толстостенную трубку. Воздух подается через центр матрицы, надувая трубку до состояния пузыря. Пузырь охлаждается воздушным кольцом при вытягивании вверх. Вверху сжимающиеся ролики расплющивают пузырь в ровную пленку, которую затем сматывают в рулоны.
- Подача и плавление: Гранулы поступают в экструдер; тепло и сдвиг превращают их в однородный расплав.
- Фильтрация: сетчатый фильтр или фильтр непрерывного действия удаляют гели и посторонние частицы.
- Экструзия матрицы: расплав протекает через спиральную оправку или аналогичную матрицу, образуя однородную трубку.
- Надувание пузыря: внутреннее давление воздуха расширяет трубку; внешнее воздушное кольцо охлаждает его.
- Схлопывание и намотка: направляющие ролики схлопывают пузырь; При необходимости пленку разрезают и наматывают.
Коэффициент надуваемости (BUR), отношение конечного диаметра пузырька к диаметру головки, обычно находится в диапазоне от 1,5 до 4,0. Высота линии замерзания, где пленка затвердевает, влияет на кристалличность и оптические свойства. Эти две переменные корректируются, чтобы сбалансировать силу, дымку и производительность.
Распространенные конфигурации пленки, полученной экструзией с раздувом
Однослойные линии остаются экономически эффективными для производства простых пленок, но многослойная соэкструзия стала стандартом для требовательных применений. В таблице ниже приведены типичные конфигурации.
| Конфигурация | Типичная структура слоев | Основные преимущества |
|---|---|---|
| Монослой | Один экструдер | Самая низкая стоимость, простота в эксплуатации, подходит для сумок и вкладышей общего назначения. |
| АБА (трехслойный) | Два экструдера, один общий | Повышенная прочность и барьерность при более низкой стоимости материала; внешние слои могут быть изготовлены из первичной смолы |
| Пятислойный | Три-пять экструдеров | Точный контроль барьерных, уплотняющих и прочных слоев; используется для упаковки пищевых продуктов и медицинских пленок |
| Мини-выдувная пленка | Компактный одно- или многослойный | Лабораторное и мелкосерийное производство; быстрая переналадка для испытаний материалов |
Выбор конфигурации зависит от требуемого барьера, жесткости, герметичности и бюджета. Большее количество слоев добавляет гибкости, но также усложняет конструкцию матрицы, управление воздушным кольцом и обслуживание.
Материалы, используемые при экструзии пленки с раздувом
Выбор смолы определяет характеристики пленки больше, чем любой другой фактор. Общие оценки включают:
- ПЭВД: хорошая прочность расплава, простота обработки, умеренная прозрачность.
- ЛПЭНП: более высокая прочность и устойчивость к проколу; часто смешивается с ПЭВД.
- HDPE: высокая жесткость и влагонепроницаемость; используется для тонких пленок и пакетов.
- mLLDPE: превосходная прочность и герметичность при меньшей толщине.
- ЭВА: улучшенная гибкость и герметизация при низких температурах.
- Иономерные и специальные сополимеры: отличная устойчивость к маслам и жирам для упаковки пищевых продуктов.
Добавки, такие как антиадгезивы, антиадгезивы и антиоксиданты, часто добавляются в смолу для контроля трения, слипания и разрушения. Для многослойных пленок в каждом слое может использоваться другая смола для достижения целевого баланса свойств.
Критические переменные процесса, влияющие на качество пленки
Операторы корректируют несколько переменных, чтобы поддерживать стабильное качество пленки. Небольшие отклонения могут привести к изменению толщины, образованию гелей или морщин.
- Коэффициент набухания (BUR): более высокий BUR увеличивает поперечную прочность, но может снизить стабильность пузырьков.
- Высота линии инея (FLH): более низкая FLH улучшает прозрачность, но может снизить прочность на разрыв.
- Скорость охлаждения: более быстрое охлаждение снижает кристалличность, улучшая прочность и прозрачность.
- Скорость взлета: балансирует выходную мощность с желаемой толщиной; слишком высокое значение может вызвать резонанс ничьи.
- Зазор матрицы и температура: влияют на давление расплава и однородность пленки.
- Внутреннее пузырьковое охлаждение (IBC): увеличивает производительность и стабилизирует пузырь для высокоскоростных линий.
Контроль толщины с помощью сканера и регулировка геометрии воздушного кольца являются стандартной практикой на современных линиях. Без регулирования с обратной связью изменение толщины может превышать плюс-минус десять процентов, приводя к перерасходу смолы и вызывая проблемы при последующей конверсии.
Применение выдувной пленки
Пленка, полученная экструзией с раздувом, используется во многих отраслях промышленности, поскольку ее можно адаптировать под различные требования к толщине, прозрачности и прочности.
- Упаковка: пакеты, вкладыши, пищевая пленка, пленки для ламинирования.
- Сельское хозяйство: пленки для теплиц, мешки для силоса, пленки для мульчи.
- Медицинские: стерильные барьерные пленки, пакеты для внутривенного вливания.
- Строительство: пароизоляция, временные ограждения.
- Промышленность: пленки для защиты поверхностей, стретч-пленка.
Многие из этих приложений требуют дополнительных шагов преобразования. Печать, резка и ламинирование превращают обычную пленку, полученную экструзией с раздувом, в высокоэффективную упаковочную конструкцию.
От выдувной пленки до ламинирования и нанесения покрытия
Пленка, полученная экструзией с раздувом, часто служит подложкой или герметизирующим слоем в многослойной конструкции. Чтобы добавить барьерные свойства, качество печати или механическую прочность, конвертеры ламинируют пленку другими материалами. Используются клеи на основе растворителей, без растворителей и на водной основе, но ламинирование PUR (реактивный полиуретан) привлекло внимание благодаря своим характеристикам и меньшему воздействию на окружающую среду.
Если ваша деятельность переходит от производства пленки к производству гибкой упаковки, вам может понадобиться линия для ламинирования полиуретана и пленки. Эти линии сочетают в себе размотку, нанесение клея, сушку или отверждение, а также перемотку в одном непрерывном процессе.
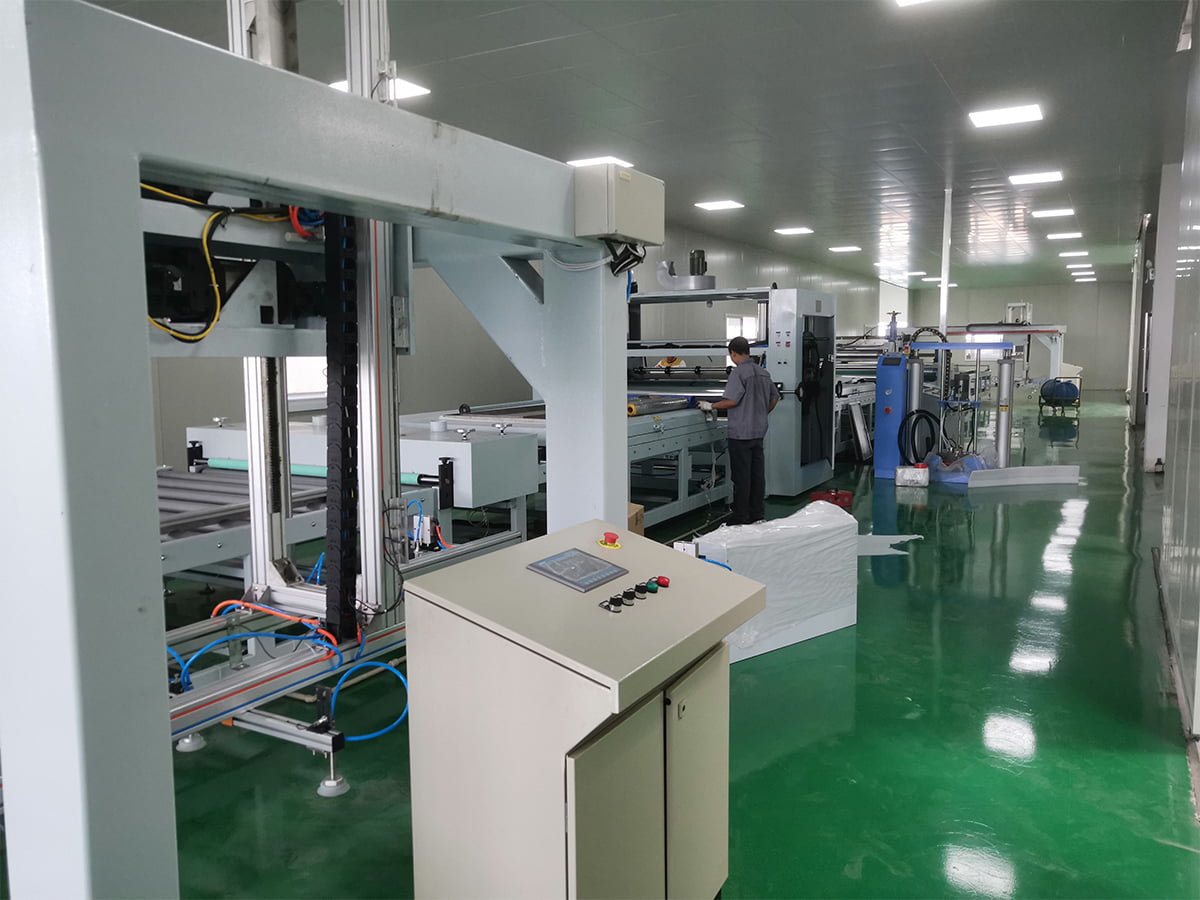 Линия для ламинирования полиуретанового покрытия и пленки Для прочного ламинирования панельных пленок в этой линии PUR используется влагоотверждаемый клей для приклеивания декоративных, защитных или функциональных пленок к металлу, пластику, дереву или стеклу. Посмотреть продукт →
Для более простых конструкций специальная линия по производству ламинирования пленки может склеивать две или более пленки с помощью нагрева, клея или экструзионного покрытия. Выбор зависит от типа клея, скорости и ширины подложки.
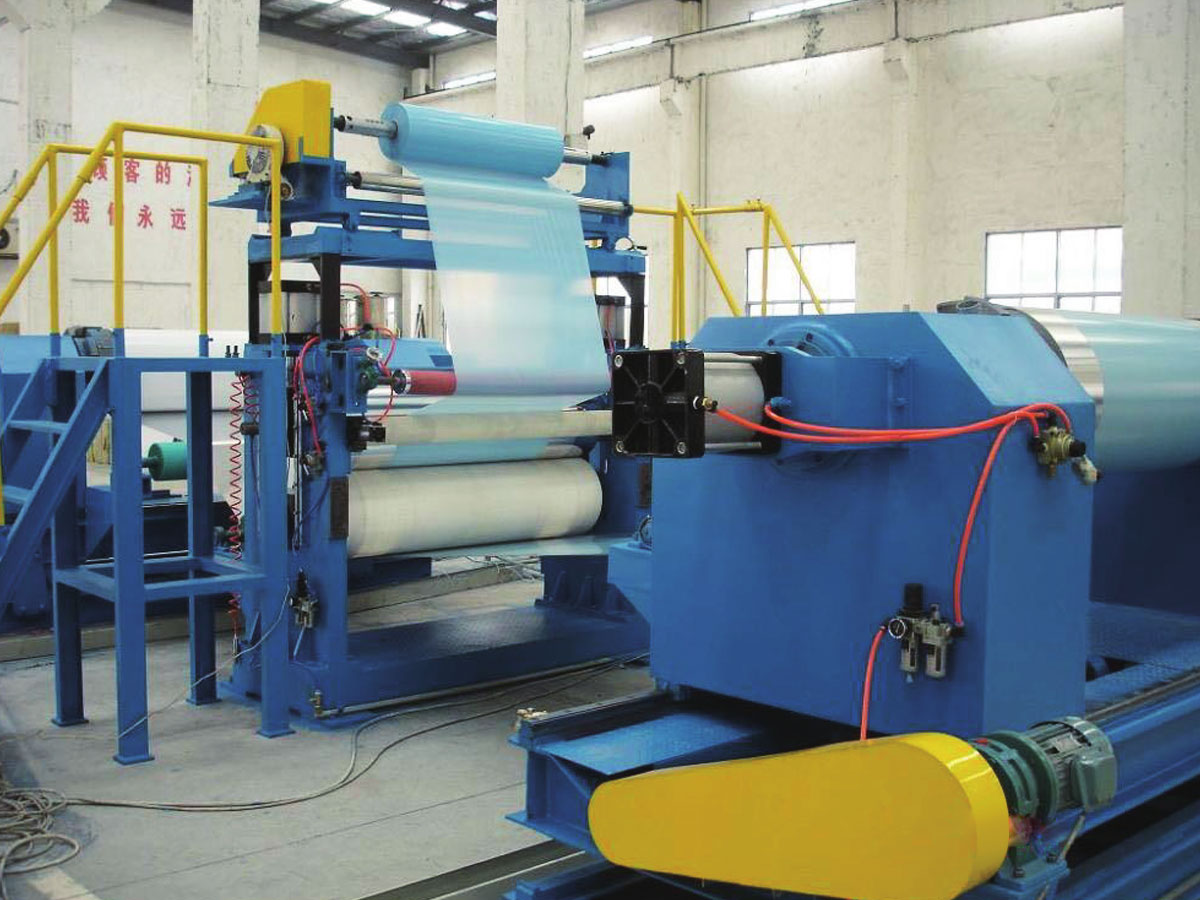 Линия по производству ламинирования пленки Для более простых структур защитной пленки эта линия наносит полиэтиленовые, ПЭТ и функциональные пленки на металлические, стеклянные, пластиковые и электронные детали с точным контролем натяжения и ламинирования. Посмотреть продукт →
Эти последующие этапы имеют решающее значение, поскольку пленка, полученная методом экструзии с раздувом и обладающая превосходными характеристиками растяжения, все равно может выйти из строя, если соединение ламината слабое или клей несовместим. Согласование поверхностной энергии пленки, химического состава клея и натяжения лески является частью спецификации оборудования.
Рекомендации по покупке экструзионной пленки и последующих линий
При оценке линии по производству пленки с раздувом начните со смолы, которую вы планируете использовать, и свойств пленки, которых вы должны достичь. Производительность, ширина пленки, количество слоев и диапазон толщины определяют диапазон базового оборудования. Вот ключевые вопросы:
- Какая максимальная и минимальная толщина вам нужна и какой ширины?
- Будете ли вы использовать высокие уровни LLDPE или mLLDPE? Для этого требуются разные конструкции винтов и мощность охлаждения.
- Вам нужна поточная обработка поверхности, например, обработка коронным разрядом для печати или ламинирования?
- Какой уровень допуска по толщине является приемлемым? Измерение с обратной связью увеличивает затраты, но сокращает отходы.
- Как линия будет интегрироваться с последующим оборудованием для ламинирования, печати или изготовления пакетов?
При последующем ламинировании учитывайте тип клея, требования к отверждению и контроль натяжения подложки. Линия, которая хорошо работает со скоростью 50 метров в минуту, может плохо работать со скоростью 200 метров в минуту, если секция сушки или отверждения имеет недостаточный размер. Доступность запасных частей и местная сервисная поддержка также влияют на общую стоимость владения.
Если ваша дорожная карта продукта включает композитные панели, ламинаты ПВХ или специальные пленки, поставщик, имеющий опыт работы с различными процессами композитных материалов, может помочь вам избежать решений об изолированном оборудовании. Например, компании, производящие линии по производству металлических композитных панелей и линии по ламинированию пленки, понимают, как взаимодействуют обращение с подложкой, натяжение и история нагрева.
Заключение
Экструзия пленки с раздувом остается надежным и адаптируемым процессом производства пластиковых пленок с широким спектром свойств. Успех зависит от понимания взаимодействия смолы, конструкции штампа, охлаждения и последующей переработки. Указывая правильную конфигурацию линии и контролируя такие важные переменные, как BUR и высота линии замерзания, вы можете добиться стабильного качества и сократить количество отходов. Если для вашей задачи требуется ламинирование, покрытие или создание композитных структур, интеграция правильного последующего оборудования так же важна, как и сама линия по производству пленки с раздувом. Партнер, имеющий опыт работы с несколькими составными процессами, может помочь вам эффективно установить эти связи.