
 English
 русский
 Español
 عربى

Контент
- 1 От разматывателя к перемотчику: что включает в себя обработка алюминиевых рулонов
- 2 Линейная скорость определяет реальную мощность, а не номинал двигателя
- 3 Окно лечения: где начинается большинство проблем с адгезией
- 4 Что на самом деле идет не так: структура дефектов на линиях катушек
- 5 Соответствие линии продукту: стандартное покрытие и рулон с огнестойким классом A2
- 6 Допуски, которые стоит зафиксировать в контракте
- 7 Краткий контрольный список предварительного заказа
Обработка алюминиевых рулонов редко приводит к серьезным сбоям. Он выходит из строя из-за сноса: верхний слой проползает на два микрона над целью, температура в печи снижается на четыре градуса между катушками, аккумулятор разряжается, когда линия проходит со скоростью 45 метров в минуту, а шесть недель спустя фасадная панель расслаивается на месте. Сам процесс представляет собой одну непрерывную цепочку – размотка, сращивание, предварительная обработка, покрытие, отверждение, ламинирование, охлаждение и перемотка – и каждое звено в ней измеряется секундами и микронами. Практический момент: линия катушек надежна настолько, насколько надежна ее самая медленная стадия, окно отверждения и процедура замены катушек. Все остальное, от предварительной обработки без использования хрома до правки роликами, существует для того, чтобы эти три вещи оставались в пределах допуска.
От разматывателя к перемотчику: что включает в себя обработка алюминиевых рулонов
Линия нанесения покрытия перемещает полосу в одном направлении. Разматыватель расплачивается за рулон, ножницы отрезают конец, а сварочный аппарат сшивает новый рулон со старым, в то время как аккумулятор сохраняет достаточно ленты, чтобы линия могла продолжать работать во время простоя. Затем полоса подвергается предварительной обработке: щелочной очистке, поэтапному ополаскиванию и нанесению конверсионного покрытия при контролируемой температуре, после чего следует сушка в печи, в которой необходимо удалить все следы влаги, прежде чем грунтовочный валик коснется поверхности.
Этот первый этап заслуживает уважения, поскольку он необратим. Один микрон остатков прокатного масла или плохо смытая щелочная пленка ослабят адгезию задолго до нанесения финишного покрытия, и никакое отверждение не вернет ее обратно. Строители, получившие это право, рассматривают предварительную обработку как отдельную машину со своими собственными приводами, дозированием химикатов и контрольными точками, а не как аксессуар, привинченный к входу устройства для нанесения покрытия.
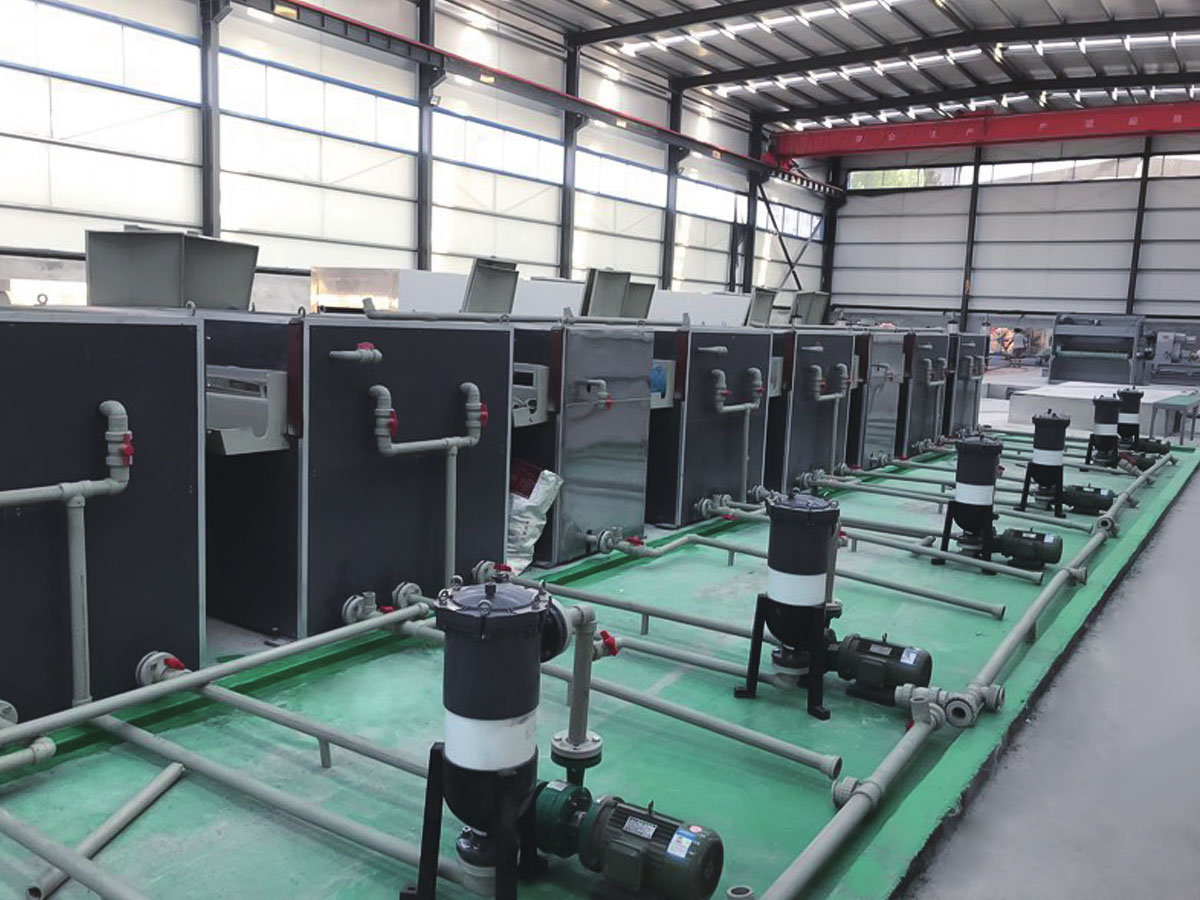 Линия предварительной очистки Чистота металлических поверхностей и качество химических конверсионных покрытий напрямую определяют коррозионную стойкость, адгезию краски и качество конечного продукта... Просмотреть продукт →
После нанесения покрытия и отверждения полосу можно ламинировать защитной или декоративной пленкой, рельефной текстурой, охлаждать и перематывать при контролируемом натяжении. Контроль натяжения имеет большее значение, чем ожидает большинство покупателей: слишком тугая катушка оставляет следы, которые появляются только после сгибания, а слишком свободная намотка приводит к телескопическим повреждениям при транспортировке.
Линейная скорость определяет реальную мощность, а не номинал двигателя
Каждый этап на линии катушек имеет свой собственный потолок скорости, и самый медленный из них решает, что вы на самом деле отправляете. В приведенной ниже таблице сравнивается практический максимум из шести этапов на линии нанесения покрытия на рулонный алюминий среднего класса.
Эти цифры не являются маркетинговыми цифрами; это скорости, при которых на каждом этапе все еще создается поверхность, пригодная для продажи. Станция нанесения верхнего покрытия ограничивает скорость линии 42 метра в минуту, поскольку образование пленки и высыхание растворителя требуют времени, а превышение этой точки приводит к образованию текстуры апельсиновой корки и дефектам высыхающих краев. Грунтовка со скоростью 48 метров в минуту и ламинатор со скоростью 36 метров в минуту имеют значение только тогда, когда оба работают одновременно, что и происходит на комбинированной линии нанесения покрытия и ламинирования. Таким образом, машина, заявленная на производительность 60 метров в минуту, представляет собой линию со скоростью 36 метров в минуту, если вашему продукту требуется ламинирование пленкой, и ближе к 25 метрам в минуту, если включено выравнивание листов. Вот почему любое значение мощности должно сопровождаться рецептом продукта: одно и то же оборудование обеспечивает три разных выхода. Покупатели, которые сравнивают два предложения по одному и тому же числу скорости, не сравнивают одно и то же.
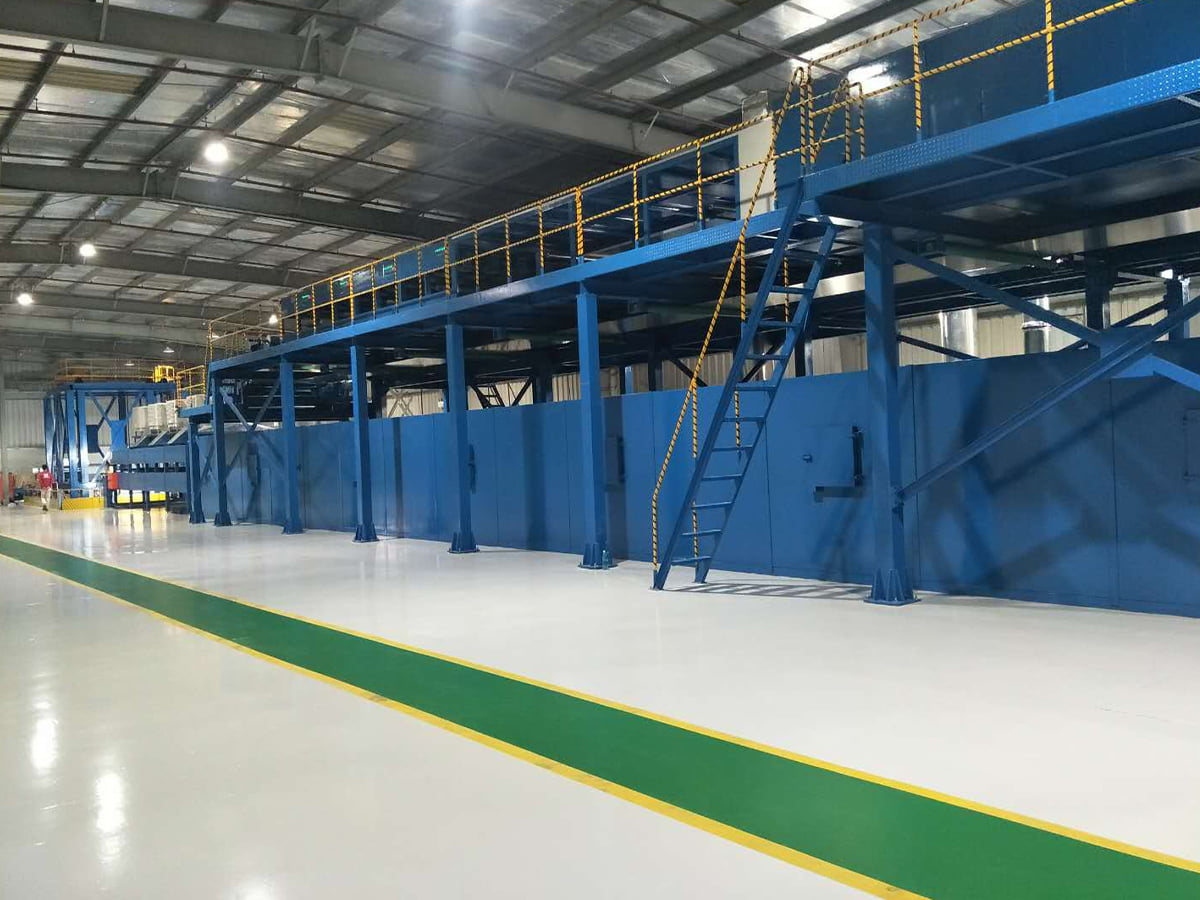 Линия для нанесения покрытия и печати на алюминиевые и стальные рулоны Аксессуары для оборудования Просмотреть продукт →
Чтобы подробнее узнать, как эти компромиссы приводят к коммерческим результатам, прочитайте о производственные преимущества, которые может принести линия нанесения покрытия на рулонный металл .
Окно лечения: где начинается большинство проблем с адгезией
Отверждение – это зависимость времени и температуры, измеренная на полоске, а не на воздухе. На приведенном ниже профиле показано, что происходит в пятизонной печи, за которой следует секция охлаждения.
Кривая круто поднимается в первых двух зонах, выравнивается между третьей и пятой зонами при температуре примерно от 226 до 232 градусов по Цельсию, а затем падает на участке охлаждения. Это плато не является предложением. Покрытиям из полиэстера и ПВДФ для достижения указанной пиковой температуры металла необходим сам металл, а не воздух в печи, и большинство технических характеристик составляют от 224 до 232 градусов Цельсия с выдержкой от 20 до 40 секунд. Измерение температуры воздуха вместо температуры полосы является наиболее распространенной ошибкой при вводе в эксплуатацию, поскольку полоса, движущаяся со скоростью 42 метра в минуту, поглощает тепло иначе, чем полоса, движущаяся со скоростью 28. Недостаточное отверждение делает пленку мягкой и неудовлетворительной для адгезии, а чрезмерное отверждение делает ее хрупкой, поэтому покрытие трескается при сильном изгибе, хотя твердость по карандашу выглядит превосходной. Записывайте этот профиль для каждого теплообменника, а не один раз при вводе в эксплуатацию.
Что на самом деле идет не так: структура дефектов на линиях катушек
Заявления о качестве катушек с покрытием следуют довольно стабильной схеме, и эта закономерность подсказывает вам, на что потратить бюджет на оборудование.
Потеря адгезии и отклонение структуры пленки вместе составляют половину претензий, показанных здесь, и оба связаны с одними и теми же двумя переменными: качеством предварительной обработки и контролем отверждения. Несоответствие цвета и глянца обычно появляется после замены катушки, когда новая партия сплава, другая партия грунтовки или более холодная полоска смещают оттенок на несколько единиц. Жалобы на плоскостность проявляются еще позже, часто после выравнивания или после того, как панели были разрезаны и ламинированы, что делает их исправление наиболее дорогостоящей категорией. Повреждения кромок и стыков — это самые незначительные повреждения, но их можно исправить быстрее всего, поскольку это механическая проблема, а не химическая проблема. Четыре из шести категорий можно защитить с помощью приборов – температуры полосы, веса пленки, измерения цвета и регистрации натяжения – вместо оценки оператора. Это аргумент в пользу того, что измерения должны быть частью линии, а не второстепенной мыслью.
Соответствие линии продукту: стандартное покрытие и рулон с огнестойким классом A2
Две линии катушек одинаковой цены могут быть построены для совершенно разных продуктов. В приведенном ниже сравнении оцениваются шесть параметров, которые покупатели обычно сравнивают друг с другом.
Радар сравнивает стандартную линию нанесения покрытия рулонов из полиэтилена или ПВДФ с линией, настроенной для производства композитных рулонов с огнестойким классом А2, оцениваемой от 0 до 10 по шести измерениям. Стандартная линия выигрывает по скорости линии, гибкости формирования пленки и энергоэффективности, поскольку она использует более простые химические процессы и быстрее меняет рецепты. Конфигурация А2 выигрывает по огнестойкости и гибкости при перенастройке, поскольку она обычно сочетает огнестойкий сердечник с алюминиевой оболочкой за один проход. Ни одна из форм не является лучшей в абсолютном выражении; они просто описывают разные продукты и разные рынки. На этапе предложения важно то, что шесть осей оцениваются по вашему собственному ассортименту продукции, а не по общему эталону, поскольку линия, оптимизированная для наружной облицовки, плохо подходит для завода, который меняет цвет каждую смену. Если в вашем плане огнестойкие панели, наиболее тщательно проверьте ось адгезии при малом весе пленки, где системы с минеральным наполнителем ведут себя иначе, чем обычный полиэстер.
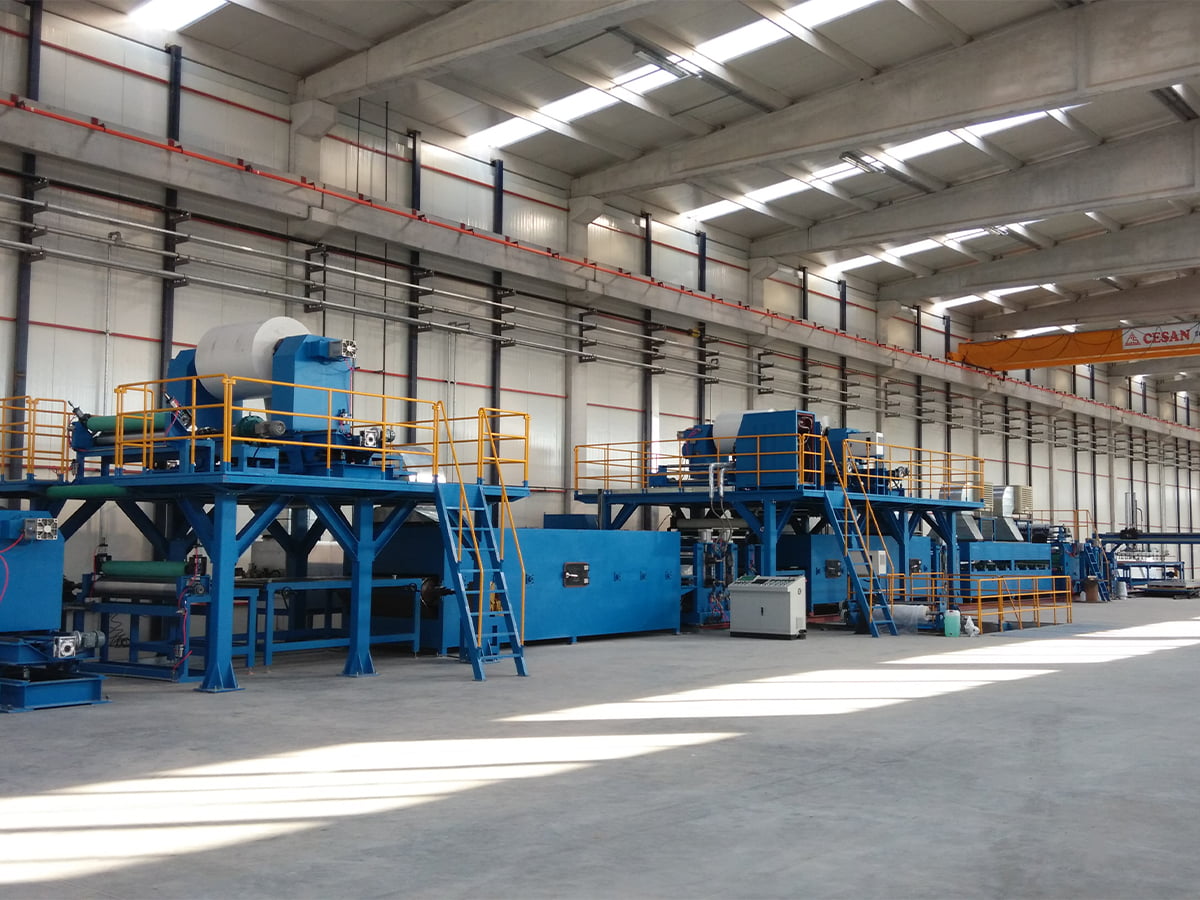 Линия по производству рулонов A2/линия по производству композитных материалов A2 ACP Аксессуары для оборудования Просмотреть продукт →
Допуски, которые стоит зафиксировать в контракте
В предложении, в котором указаны только скорость и ширина катушки, дорогие переменные остаются открытыми. В таблице ниже показаны параметры, которые стоит записать в качестве проверенных критериев приемки, а также метод, используемый для проверки каждого из них.
| Параметр | Практичная группа | Почему это важно | Как проверить |
|---|---|---|---|
| Покрытие пленкой | Цель плюс-минус 2 микрона | Устанавливает блеск, цвет и срок гарантии. | Весовой тест полосы или РФА |
| Пиковая температура металла | От 224 до 232 градусов Цельсия | Недостаточное отверждение ослабляет адгезию, чрезмерное отверждение делает пленку хрупкой. | Термоэтикетка на каждом рулоне |
| Скорость линии stability | В пределах 3 процентов от заданной скорости | Колебания скорости изменяют время формирования и выдержки пленки. | Ведение журнала трендов за 8 часов |
| Плоскостность полосы после выравнивания | от 0 до 3 I-единиц | Волнистость появляется только после гибки и ламинирования. | Прямой край на плоской тарелке |
| Время цикла сварочного аппарата | От 45 до 90 секунд на полной скорости | Определяет длину лома и объем аккумулятора. | Прогон по времени во время приемки |
Все, что не перечислено здесь, все еще подлежит обсуждению, но гораздо проще договориться до того, как будет заправлена первая катушка.
Краткий контрольный список предварительного заказа
Используйте приведенный ниже список в качестве фильтра, прежде чем включать в короткий список любого поставщика, независимо от того, идет ли речь о линии нанесения покрытия, линии композитных материалов или отдельной связанной машине.
- Отправляйте настоящие образцы рулонов, включая сплав и состояние, которые вы собираетесь использовать, а не только заводские сертификаты.
- Попросите записанный профиль температуры полосы на трех скоростях линии, а не на одной.
- Подтвердите время смены рецептов между двумя наиболее распространенными продуктами.
- Перед отправкой согласуйте метод приемки структуры пленки, ее адгезии и цвета.
- Проверьте, какие запасные части хранятся локально и как осуществляется удаленная поддержка.
- Убедитесь, что один поставщик также может предоставить сердечник А2, алюминиевую катушку с покрытием и клейкую пленку, поскольку единый поставщик сокращает цикл ввода в эксплуатацию.
Лучший момент задать эти вопросы — до заказа на поставку, когда у инженеров еще есть рычаги влияния и возможности. Если вам нужно второе мнение по конкретному продукту (рулон с покрытием, огнестойкий композитный рулон, напольное покрытие или кожаные шнуры), самый быстрый путь — это отправьте целевую спецификацию нашим инженерам-технологам и позвольте им ответить маршрутом процесса, а не страницей каталога.