
 English
 русский
 Español
 عربى

Контент
В промышленности строительных материалов линия ACP представляет собой линию непрерывного производства алюминиевых композитных панелей (ACP). Если поиск привел вас сюда, когда вы искали программу доступного подключения, обратите внимание, что в этой статье рассматривается производственное значение ACP. Линии ACP перерабатывают алюминиевые рулоны, материал сердцевины, клеящую и защитную пленки в готовые панели для фасадов зданий, облицовки стен, вывесок, потолков и внутренних панелей. Решение о покупке линии ACP влияет на качество вашей продукции, эксплуатационные расходы и гибкость рынка на многие годы. По этой причине выбор оборудования заслуживает большего внимания, чем простое сравнение цен.
Что делает линия ACP
Линия ACP объединяет несколько технологических этапов в один контролируемый поток. Типичная линия разматывает алюминиевый рулон, очищает и предварительно обрабатывает поверхность, наносит клей или пленку, ламинирует материал сердцевины между двумя алюминиевыми оболочками, охлаждает сэндвич, обрезает края и разрезает его на панели. Некоторые линии ACP также включают станции подачи защитной пленки, отрывающейся пленки или огнестойких рулонов с сердцевиной. Линия может быть организована как блок лист-лист, блок рулон-лист или блок рулон-мотушка. Каждая компоновка меняет площадь линии, потребность в рабочей силе и производительность панели.
На горизонтальной гистограмме выше сравниваются типичные рабочие скорости различных конфигураций линий ACP. Это не максимальная характеристика, а среднее значение того, чего могут ожидать операторы, когда линия производит стабильную партию. Линия PE ACP обычно работает быстрее, поскольку полиэтиленовую сердцевину легко подавать и ламинировать при более низкой температуре. Линии А2 медленнее, поскольку огнестойкие сердечники на минеральной основе требуют более осторожного нагрева, давления и обращения. Линии A2 с рулона на рулон по-прежнему сохраняют хорошую скорость, поскольку позволяют избежать повторного выравнивания листов и заправки нити в каждом цикле. Более толстые панели, более тяжелые алюминиевые рулоны и дополнительные станции контроля снижают среднюю скорость.
Основные модули и технологический процесс
Производительность линии ACP определяется тем, насколько хорошо каждый модуль работает со следующим. Распространенная ошибка — сравнивать только блок ламинирования, игнорируя блок очистки, станцию нанесения клея и секцию резки. Эти модули оказывают непосредственное влияние на прочность на отслаивание, визуальное качество поверхности и точность размеров. В следующей таблице дано упрощенное представление об основных этапах процесса и их влиянии на качество.
| Модуль | Функция | Влияние на качество |
|---|---|---|
| Разматыватель | Подает алюминиевый рулон под контролируемым натяжением | Стабильное натяжение предотвращает появление царапин и искажений. |
| Предварительная обработка и очистка | Подготавливает алюминиевую поверхность к склеиванию. | Хорошая адгезия зависит от чистой и химически обработанной поверхности. |
| Роликовое покрытие или ламинирование пленкой | Нанесение клея или полимерной пленки на алюминиевую поверхность. | Равномерная толщина покрытия уменьшает образование воздушных карманов и вероятность отслаивания. |
| Ламинатор | Склеивает сердцевину и алюминиевую оболочку под действием тепла и давления. | Контроль давления и зазора между валками, окончательная прочность соединения |
| Охлаждающий конвейер | Устанавливает связь и снижает термическое напряжение | Неравномерное охлаждение приводит к изгибу и остаточным напряжениям. |
| Обрезка и обрезка | Обрезает края и обрезает панели до нужной длины. | Точная резка определяет допуски на размеры и прямоугольность. |
Смысл этой таблицы прост: крепкая линия – это не одно сильное нажатие; это сбалансированная система. Например, хорошая секция предварительной обработки удаляет остатки масла и оксидов, чтобы клей мог образовать стабильное соединение. Если клеевое покрытие неравномерное, даже самый дорогой материал сердцевины может привести к появлению пузырей или расслоению кромок. Если секция охлаждения недостаточно длинная, панели могут оказаться теплыми и деформироваться при штабелировании. Во время посещения завода спросите, как линия контролирует натяжение, зазор между роликами, нагрев, охлаждение и резку на каждом этапе.
Производители, обрабатывающие рулоны с огнестойким сердечником А2, часто предпочитают линию ACP с рулоном к рулону, поскольку материал сердечника поставляется в виде рулона, а две алюминиевые поверхности непрерывно ламинируются.
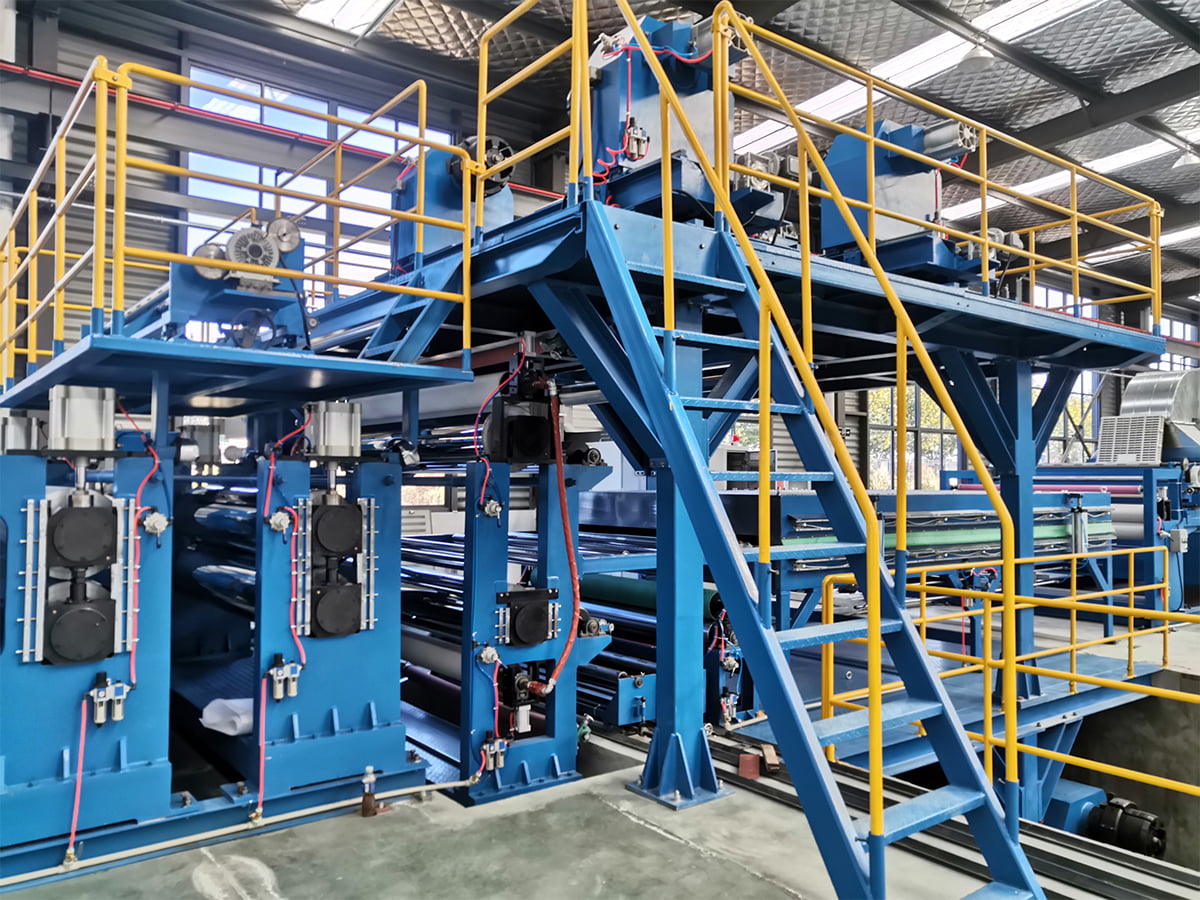 Линия по производству металлических композитных панелей A2 Эта линия обрабатывает огнестойкие рулоны с минеральным сердечником А2 в процессе непрерывного ламинирования, что делает ее практичным выбором для производителей, специализирующихся на пожаробезопасных фасадных панелях. Посмотреть продукт →
Линии A2, B1 и PE ACP: чем они отличаются
Противопожарные характеристики — первый фактор, который учитывают большинство покупателей ACP. A2 представляет собой ограниченную степень горючести по европейской классификации EN 13501-1 и широко используется для наружных фасадов зданий, где нормы пожарной безопасности ограничивают использование горючих материалов. В1 – огнестойкая марка; он по-прежнему содержит полиэтилен, но с добавками, замедляющими распространение пламени. Панели с полиэтиленовой сердцевиной не имеют особых требований к огнестойкости и обычно используются для вывесок, внутренней отделки и проектов с коротким сроком службы. Материал сердечника меняет не только характеристики пожаротушения, но и конфигурацию линии, настройки давления, профиль нагрева и скорость.
Поскольку сердечники A2 и B1 имеют разную плотность и поведение поверхности, производственная линия должна быть спроектирована так, чтобы работать с ними без чрезмерного времени на переналадку. Двусторонняя линия металлических композитных панелей является распространенным ответом, поскольку она позволяет оператору переключаться между огнестойким минеральным сердечником и огнестойким полиэтиленовым сердечником. Эта конфигурация также дает четкий сигнал клиентам: завод может реагировать на изменение строительных норм, не инвестируя во вторую комплектную линию.
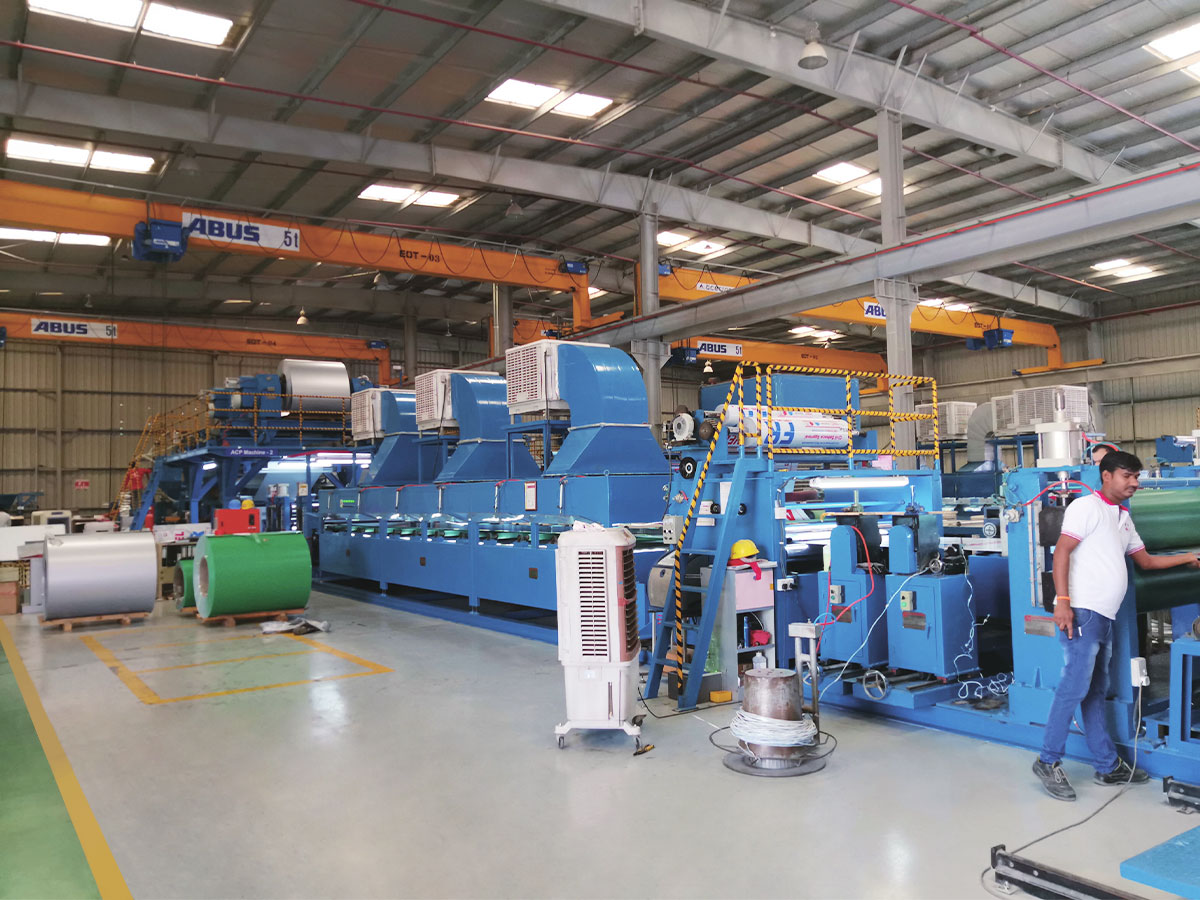 Линия по производству металлических композитных панелей двойного назначения A2/B1 Эта двусторонняя линия переключается между минеральным сердечником A2 и экструдированным сердечником PE/B1 на одной платформе, предлагая гибкое производство и более эффективное использование оборудования в соответствии с изменяющимися требованиями пожарной безопасности. Посмотреть продукт →
Приведенная выше радиолокационная диаграмма не заменяет данные лабораторных испытаний, но помогает определить баланс, который предлагает каждое семейство продуктов. А2 явно выигрывает по осям пожарной безопасности и пригодности фасада, поэтому на многих рынках его рекомендуют для высотных и общественных зданий. B1 — сбалансированный вариант для внутренних стеновых панелей, рекламных щитов и отделки торговых точек. ПЭ является наиболее формуемым и самым дешевым по стоимости материала; однако его следует использовать только там, где правила пожарной безопасности допускают использование горючих ядер. Используйте это сравнение в качестве отправной точки, а затем подтвердите фактическую сертификацию у своего поставщика материалов.
Производители, выходящие на рынок с недорогими панелями, часто выбирают композитную линию PE и B1 FR, поскольку она может работать как со стандартным полиэтиленом, так и с огнестойкими наполнителями до определенной толщины.
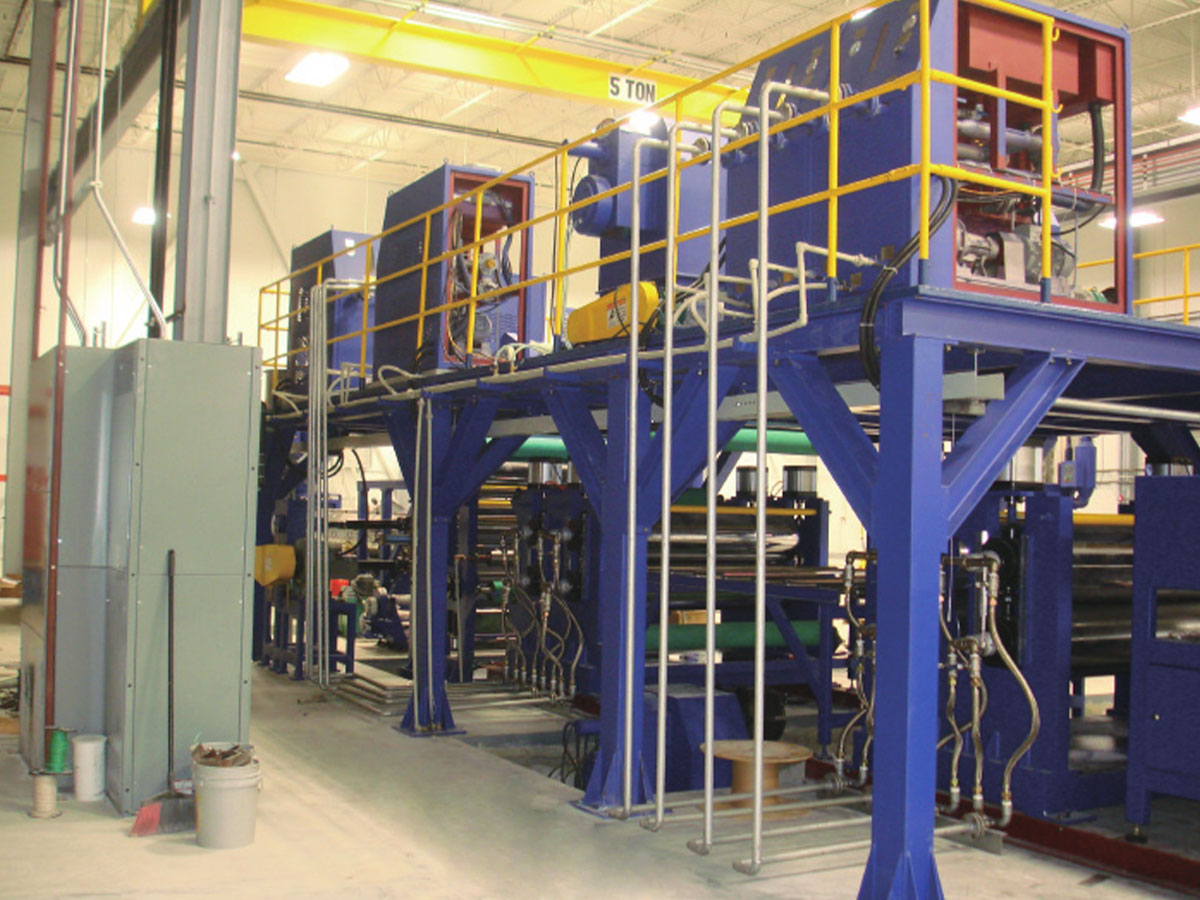 Линия по производству огнестойких композитов PE/B1 ACP Эта линия термического ламинирования использует как стандартные огнестойкие сердечники из полиэтилена, так и B1, с управлением ПЛК и несколькими вариантами роликов, чтобы сбалансировать плоскостность, эффективность и производственные затраты. Посмотреть продукт →
Данные о производительности, которые имеют значение
Лучший способ сравнить линии ACP — поставить рядом с описанием процесса набор цифр. При каждой покупке имеют значение три цифры: скорость линии, энергопотребление и процент брака. Скорость определяет, сколько квадратных метров вы можете произвести за смену, но сама по себе скорость не говорит о том, останутся ли панели ровными и хорошо склеенными. Потребление энергии отражается в каждом ежемесячном счете за электроэнергию, и эффективная машина держит эти расходы под контролем. Процент брака — это скрытая стоимость, которая часто отличает хорошо построенную линию от дешевой, поскольку она напрямую влияет на расход материала.
В столбчатой диаграмме выше показана приблизительная подключенная нагрузка линии ACP среднего размера по модулям. Предварительная обработка, которая включает в себя очистку, ополаскивание, сушку и иногда химическую обработку, часто имеет самую высокую подключенную нагрузку, поскольку здесь задействовано множество насосов и сушильных вентиляторов. Ламинатор является еще одним крупным потребителем, поскольку он питает нагревательные элементы и тяжелые валики. Модуль размотки потребляет меньше энергии, но его не следует игнорировать, поскольку он должен обеспечивать точное натяжение. Оборудование для резки и выпуска продукции добавляет меньшую, но все же измеримую нагрузку. При сравнении линий запросите у поставщика полный список подключенной мощности по модулям и оцените использование по типам продуктов.
Как выбрать линию ACP
Начните с плана продукта, а не с брошюры о машине. Определите необходимую вам ширину панели, диапазон толщины, тип сердцевины, цвет поверхности и еженедельную производительность. Затем сопоставьте строку с этими параметрами. Кроме того, спросите, сколько времени занимает переход с одного размера панели на другой, поскольку многие заказы ACP небольшие и выполняются часто. Линия, обрабатывающая широкий диапазон размеров, может сократить запасы, даже если ее максимальная скорость ниже.
- Ширина панели: обычно от 1000 до 1600 миллиметров.
- Толщина сердцевины: обычно от 2 до 6 миллиметров.
- Допуск на толщину панели: около плюс-минус 0,2 миллиметра.
- Поверхностная обработка: ПВДФ, полиэстер и аналогичные варианты рулонного покрытия.
- Уровень автоматизации: ручной, полуавтоматический или полностью автоматический с управлением ПЛК.
Размер партии влияет на стоимость единицы продукции больше, чем ожидают многие покупатели.
На приведенной выше линейной диаграмме показана иллюстративная взаимосвязь между размером партии и себестоимостью единицы продукции. При небольших партиях время установки, изменения цвета, очистки и тестирования панелей занимает большую часть производственного времени. По мере увеличения размера партии эти постоянные затраты распределяются на большее количество квадратных метров, поэтому средняя стоимость быстро снижается. Форма кривой будет меняться в зависимости от конструкции линии, но тенденция к снижению является надежной отправной точкой для планирования затрат. Если у вас небольшой заказ, выберите линию с быстрой сменой цвета и короткими циклами очистки, даже если это будет стоить дороже. Если ваши заказы длинные и повторяющиеся, уделите больше внимания скорости линии и непрерывности работы.
Более подробный метод сравнения см. в нашем подробном руководстве по как выбрать высокопроизводительную линию по производству металлических композитных панелей . Руководство описывает спецификации, заводские проверки и приемочные испытания на практическом языке.
Опыт поставщиков, который влияет на вашу линию
Опыт сборки оборудования виден в таких деталях, как выравнивание роликов, жесткость рамы, контроль натяжения и предохранительные блокировки. Наше машиностроительное подразделение в Цзянсу занимается производством алюминиевых композитных панелей и оборудования для нанесения рулонного покрытия с 2004 года. Линия по производству алюминиевых композитных панелей А2, производимая нашей компанией, была признана в провинции Цзянсу первым комплектом основного оборудования и ключевым компонентом. Эти детали имеют значение, поскольку линия ACP должна работать непрерывно в течение длительных смен, а небольшие конструктивные недостатки обычно проявляются после первого года производства. Как дочернее предприятие Jiangsu Aludeco New Materials, занимающееся оборудованием, мы также понимаем поведение рулонов с сердечником A2, алюминиевых рулонов и клейких пленок.
Линия ACP является долгосрочным активом. Правильный выбор зависит от вашего рынка, ваших потребностей в огнестойкости, объема производства и ваших ожиданий послепродажной поддержки. Посетите реальный завод, осмотрите линейные модули, запросите данные процесса и проверьте графики доставки и установки. Если мы сможем помочь вам сравнить линейку ACP с учетом размера вашей панели и бюджета, свяжитесь с нашей командой инженеров . Мы можем воплотить ваши производственные цели в практическое предложение линии.