
 English
 русский
 Español
 عربى

Контент
Термин «композиты 3А» встречается во многих контекстах. Архитекторам и строителям это напоминает компанию, стоящую за некоторыми из наиболее широко используемых брендов алюминиевых композитных панелей в мире. Однако для производителя это название поднимает более практический вопрос: что нужно для производства композитных панелей, которые соответствуют тем же показателям огнестойкости, допускам плоскостности и качеству поверхности, которые сделали композиты 3A эталоном в проектировании фасадов? Ответ заключается не столько в материаловедении, сколько в технологии непрерывного производства, которая превращает алюминиевые рулоны и огнестойкие материалы сердцевины в готовую клееную панель. Выбор правильной линии по производству композитных панелей где на этот вопрос дан ответ на практике.
Значение композитов 3А в производстве панелей
Прежде чем обсуждать производство, полезно определить эталон. Композиты 3A, как семейство продуктов, включают алюминиевые композитные панели с полиэтиленовой, огнестойкой и минеральнонаполненной сердцевиной А2; твердые пенопластовые и бальзовые заполнители для сэндвич-конструкций; и листы для печати, используемые в вывесках и графических дисплеях. Для тех, кто занимается коммерческим производством панелей, наиболее важной из них является огнестойкая алюминиевая композитная панель. Характеристики такой панели определяются тремя переменными: содержанием минералов в сердцевине, прочностью сцепления между алюминиевой обшивкой и сердцевиной и допуском толщины по длине панели. Все три переменные определяются производственной линией, а не только сырьем.
На этой диаграмме сравнивается доля минеральных наполнителей в трех распространенных типах заполнителей. Стандартный полиэтиленовый сердечник содержит примерно 30 процентов минерального наполнителя, что придает ему легкий вес и хорошую формуемость, но плохую огнестойкость. Огнестойкий сердечник B1 увеличивает долю минералов примерно до 65 процентов за счет использования гидроксида алюминия и других негорючих наполнителей. Сердечник А2 должен содержать не менее 90 процентов минералов, чтобы пройти тест на негорючесть, определенный европейскими классами пожарной безопасности. На практике многие производители панелей стремятся получить сердцевину с содержанием минералов 92 процента, как показано здесь. Скачок с 65 до 92 процентов меняет не только химический состав, но и то, как основной материал течет, сжимается и связывается внутри непрерывной производственной линии. Вот почему линия А2 не может быть просто линией B1, работающей с другим материалом; конструкция машины, профиль нагрева и давление валков должны быть адаптированы.
Класс пожарной безопасности A2: новый базовый уровень
Классификация A2 имеет значение, поскольку фасады высотных зданий и общественные здания в Европе, на Ближнем Востоке и во все большей степени в Азии теперь используют панели с рейтингом A2. Ядро должно содержать не менее 90 процентов минерального материала и ограниченное количество органических компонентов, чтобы панель не способствовала возгоранию. Эта тенденция имеет практические последствия для закупок оборудования. Производитель, который купит линию, способную производить только сердечники PE или B1, будет исключен из самого быстрорастущего сегмента рынка композитных панелей. Каждый крупный проект фасада проходит предварительную квалификацию панели, запрашивая сертификат огневых испытаний. Если ваша производственная линия не может поставлять материал А2 с постоянным содержанием минералов, никакой сертификат не поможет.
Что на самом деле решает производственная линия
Линия непрерывного производства металлических композитных панелей представляет собой последовательность аккумуляторов, нагревательных туннелей, станций ламинирования рулонов, ленточных прессов, секций охлаждения, а также станций резки или перемотки. Каждая станция вносит свой вклад в качество конечной панели. Сердцевинный лист сначала состоит из смолы, наполнителей и добавок и экструдируется до контролируемой толщины. Алюминиевая катушка очищается и предварительно обрабатывается, чтобы клей мог химически сцепиться с оксидным слоем. Затем сборка поступает в ленточный пресс, где тепло активирует клей, а давление соединяет слои вместе, не задерживая воздух. Если давление неравномерно по ширине, на краях панели появится волнистость или эффект подушки, что не соответствует допускам по плоскостности на рабочей площадке. Если имеются воздушные карманы, панель может выглядеть плоской на заводе, но может вздуться под воздействием тепла на фасаде. Все эти риски рассматриваются на этапе выбора оборудования, а не оператором панели.
Линейный график показывает долю алюминиевых композитных панелей с рейтингом А2 на мировом рынке ACP в период с 2020 по 2026 год. Линия тренда начинается с 28 процентов в 2020 году и растет каждый год, достигнув, по оценкам, 67 процентов в 2026 году. Этот рост обусловлен ужесточением строительных норм в пожароопасных секторах. В 2022 году в нескольких европейских городах повышен минимальный класс пожарной опасности фасадных материалов для зданий выше определенной высоты. В 2024 году страны региона Персидского залива последовали их примеру с аналогичными требованиями. Результатом стал четкий сигнал для производителей панелей: мощности для производства формата A2 больше не являются обязательными. Поставщики, которые перешли на линии с поддержкой A2 до 2024 года, уже вернули часть своих инвестиций, а те, кто ждет, столкнутся с более переполненным рынком и более низкой прибылью.
Еще одним фактором, влияющим на качество поверхности панели, является источник предварительно окрашенного алюминиевого рулона. Производители панелей, которые производят рулонное покрытие самостоятельно, могут точно подобрать цвета, сократить время выполнения заказов и получить дополнительную прибыль от продажи предварительно окрашенных рулонов.
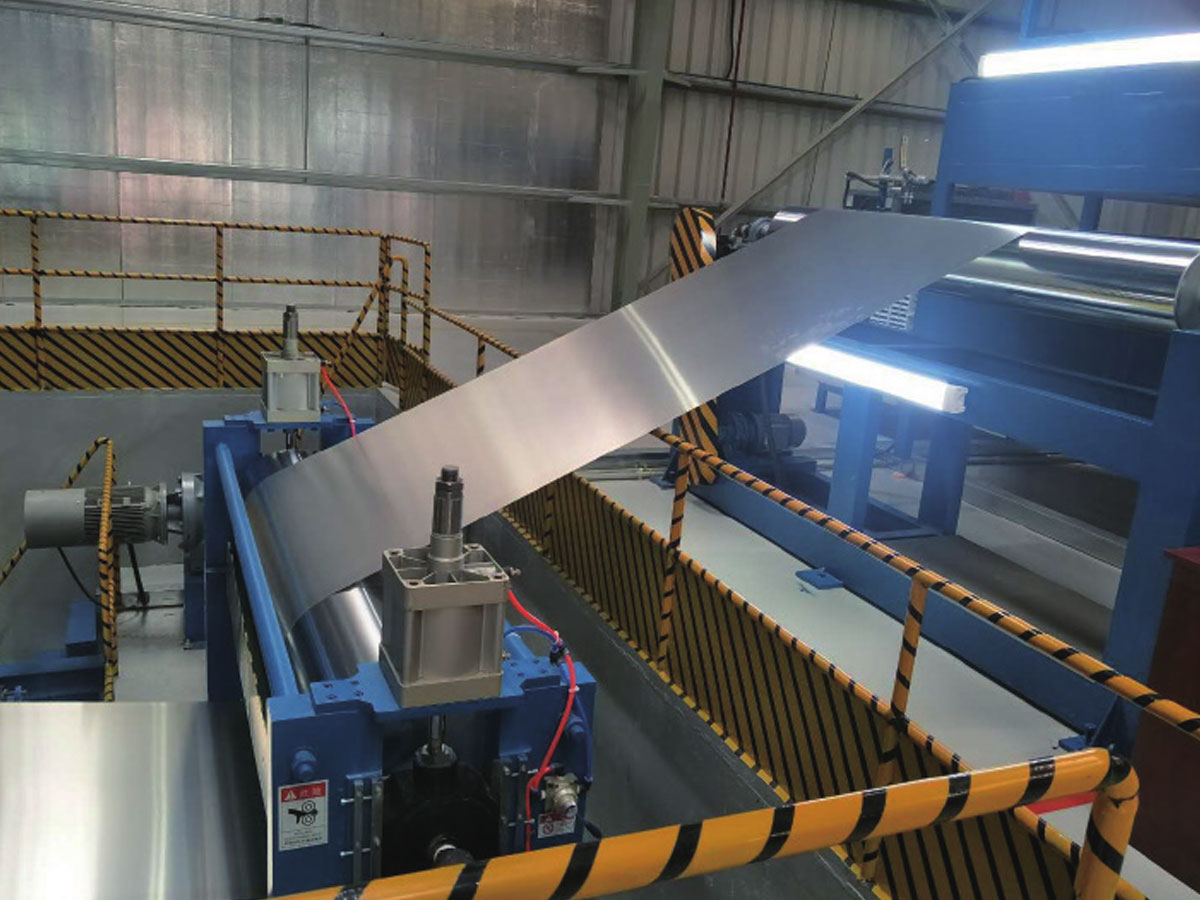 Линия нанесения цветного покрытия для предварительно окрашенной алюминиевой рулонной стали Эта линия включает в себя предварительную обработку, автоматическое распыление и отверждение для производства рулонов с прочным покрытием. Он поддерживает покрытие рулонов собственными силами, что обеспечивает точное соответствие цветов и сокращение сроков поставки для производителей панелей. Посмотреть продукт →
Сравнение трех линейных конфигураций
На рынке доминируют три распространенные конфигурации. Выбор зависит от стратегии огнестойкости, целевого объема выпуска и ассортимента продукции, которую производитель хочет предложить.
| Конфигурация линии | Максимальный класс пожарной опасности | Ежедневный выпуск | Время основных изменений | Относительные инвестиции |
|---|---|---|---|---|
| Двусторонняя линия A2/B1 | A2 | 3000 панелей | 40 мин. | Высокий |
| Линия катушки А2 | A2 | 4800 панелей | 90 мин. | Очень высокий |
| Линия PE/B1 FR | B1 | 3600 панелей | 10 минут | Средний |
Первая — это двусторонняя линия по производству металлических композитных панелей A2/B1. Это позволяет производителю чередовать продукты A2 и B1, переключая подачу стержня и регулируя температуру процесса. Это предпочтительная конфигурация для производителей, которые обслуживают как рынок фасадов, так и рынок внутренней отделки, поскольку она сохраняет занятость оборудования даже при низком спросе А2.
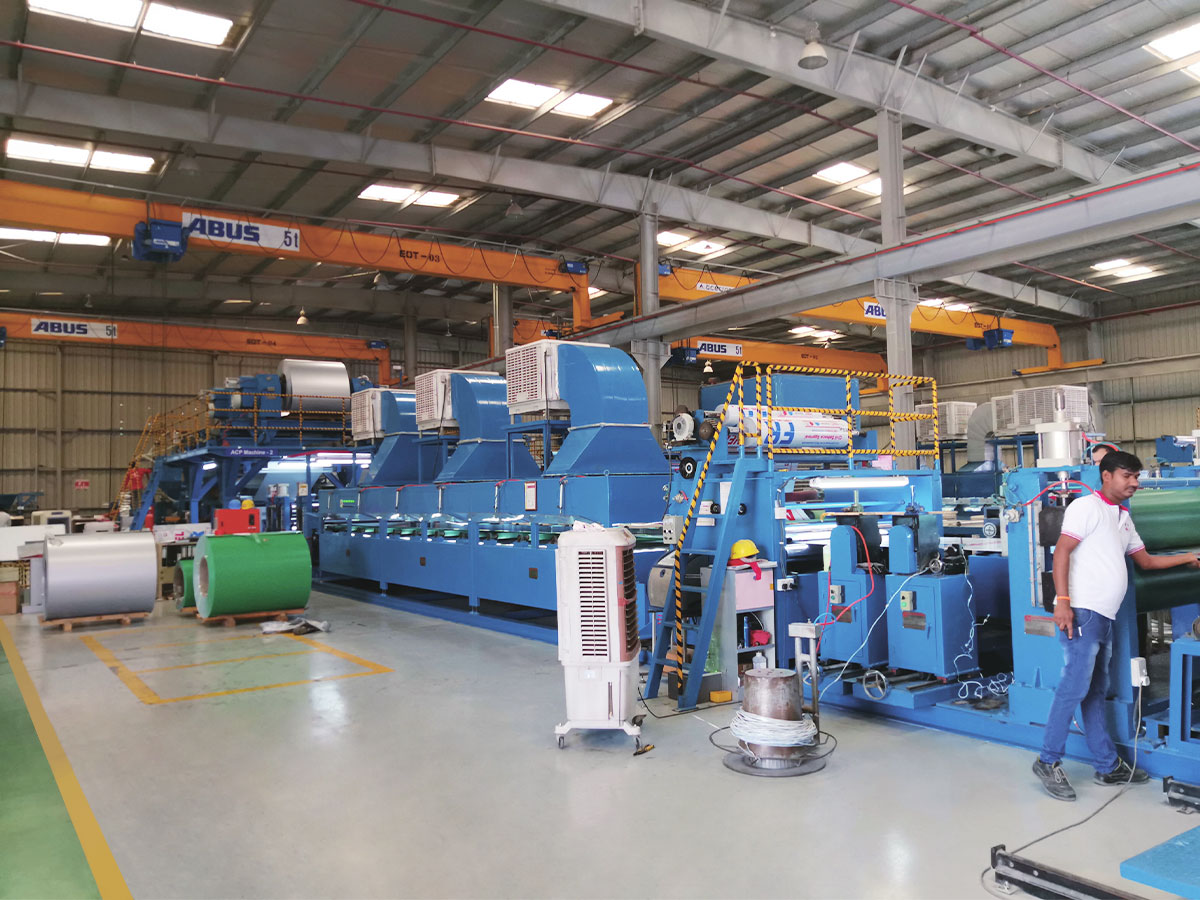 Линия по производству металлических композитных панелей двойного назначения A2/B1 Эта линия переключается между огнестойкими жилами A2 и жилами PE/B1 на одной платформе, обслуживая как фасадные, так и внутренние рынки. Это улучшает использование оборудования и рентабельность инвестиций для производителей, нуждающихся в гибкости. Посмотреть продукт →
Вторая линия — это линия по производству рулонов А2, которая производит композитный материал А2 в виде непрерывных рулонов. Эта архитектура обычно работает с более высокой скоростью и меньшими трудозатратами на квадратный метр, поскольку склеивание и охлаждение выполняются за один непрерывный проход. Формат рулона также позволяет выполнять последующие процессы, такие как резка и вырубка, без обработки панелей, поэтому общие производственные затраты на готовую панель часто оказываются самыми низкими среди трех.
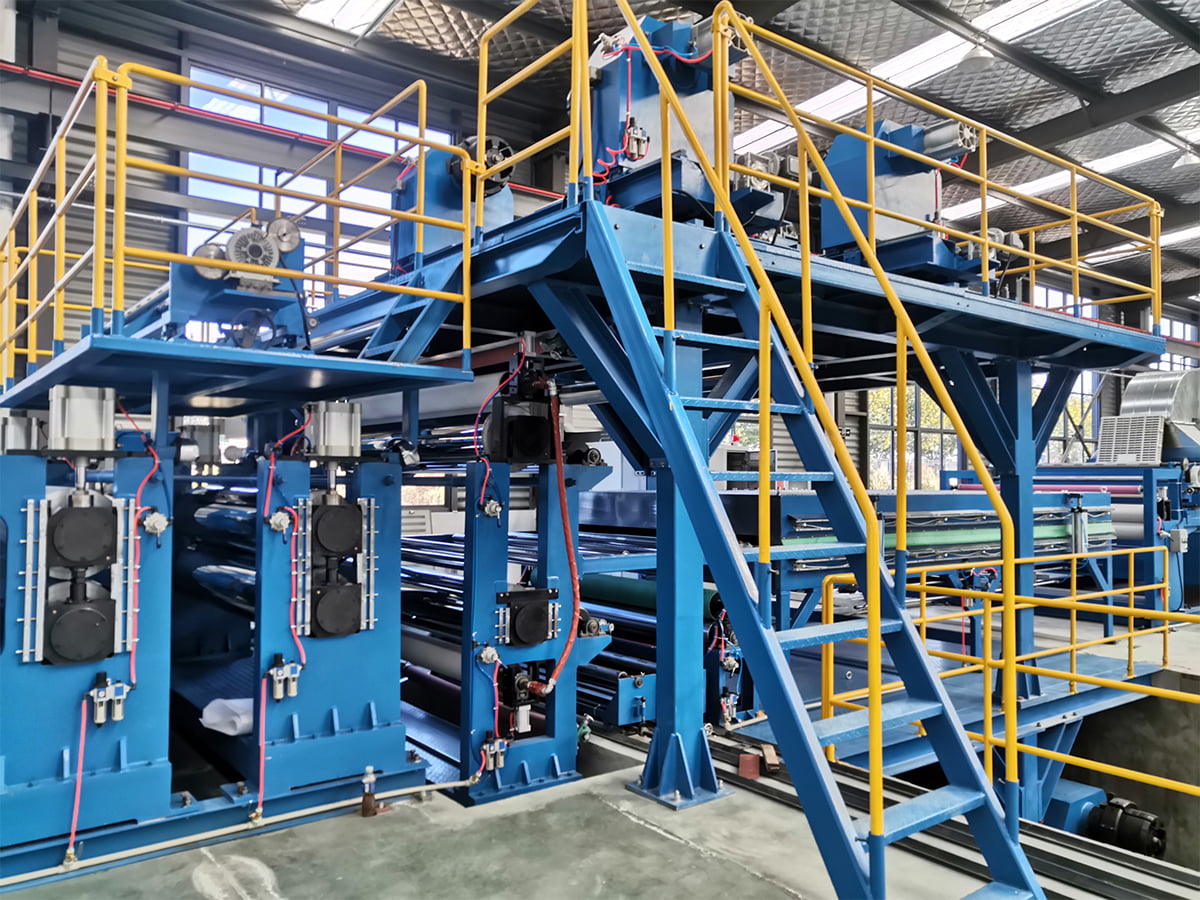 Линия по производству рулонов A2 для непрерывного производства ACP Эта линия непрерывного производства рулонов производит композитный материал А2 с более высокой скоростью и меньшими трудозатратами на квадратный метр. Это позволяет осуществлять последующую резку и вырубку без обработки панелей, что зачастую обеспечивает минимальные общие производственные затраты. Посмотреть продукт →
Третья — композитная линия PE или B1 FR ACP. Он работает со стандартными полиэтиленовыми и огнестойкими сердечниками, но не может производить материал A2. Его роль на рынке постепенно сокращается по мере ужесточения строительных норм и правил, однако он остается полезной отправной точкой для производителей, специализирующихся на внутренних панелях, вывесках и декоративной облицовке, где требования к пожарной безопасности менее строгие.
На гистограмме сравниваются ежедневные результаты панели для трех конфигураций линий. Двусторонняя линия A2/B1 производит около 3000 стандартных панелей в день при работе в режиме A2, тогда как линия по производству рулонов A2 достигает около 4800 панелей в день благодаря непрерывной работе с катушки на катушку. Линия PE/B1 FR занимает промежуточное положение с производительностью 3600 панелей в день, поскольку ее более простой процесс позволяет быстрее менять рулоны, но создает меньшую тепловую нагрузку. Эти цифры представляют собой значения порядка величины для типичной линии панели длиной 300 метров; фактическая производительность зависит от толщины панели, плотности сердцевины и степени автоматизации. Для инвестора важно то, что линия катушек А2, хотя и более дорогая, обеспечивает примерно на 60 процентов больше производительности в день, чем линия начального уровня. Таким образом, капитальные затраты на одну панель для линии катушек обычно ниже, хотя закупочная цена выше.
Как оценить поставщика производственной линии
Когда вы сравниваете поставщиков, вам следует выйти за рамки базовой цены и обратить внимание на четыре области. Эти области определяют, будет ли оборудование работать с заявленной мощностью и пройдут ли панели необходимые испытания на огнестойкость.
- Точность дозирования и смешивания ядра. Сердечнику А2 требуется доля минерального наполнителя выше 90 процентов. Спросите, какие весовые дозаторы и смесители непрерывного действия используются на линии и как часто они калибруются.
- Контроль температуры ламинирования. Клей между алюминием и сердечником активируется в узком температурном диапазоне. Если в линии используется только двухпозиционный нагрев, прочность соединения будет варьироваться по длине панели.
- Система натяжения и отслеживания полотна. При разматывании двух алюминиевых катушек одновременно необходимо контролировать натяжение лески в пределах 1 процента, чтобы избежать складок и скольжения.
- Структура послепродажного обслуживания. Непрерывная производственная линия — это ценный актив, работающий в три смены. Поставщик должен иметь документированную сервисную сеть, инвентарь запасных частей и возможность удаленной диагностики.
Радарная диаграмма сравнивает три конфигурации линии по пяти измерениям: огнестойкость, производительность, гибкость материалов, капитальные затраты и эксплуатационные затраты. Линия катушек A2 обеспечивает максимальную производительность и огнестойкость, но требует самых высоких капитальных затрат и самой низкой гибкости для быстрого переключения между типами продукции. Двусторонняя линия A2/B1 обеспечивает равномерный баланс огнестойкости и гибкости, хотя мощность немного ниже, чем у специальной линии змеевика. Линия PE/B1 FR остается привлекательной с точки зрения капитальных затрат и эксплуатационных затрат, но ее низкая огнестойкость не позволяет использовать ее в строительных проектах со строгими требованиями пожарной безопасности. Для большинства производителей, планирующих новые мощности, двусторонняя линия A2/B1 является наиболее рациональной отправной точкой, поскольку она обеспечивает возможности A2, не исключая при этом рынок B1. Производители, которые уже имеют развитую клиентскую базу B1 и хотят расширить масштабы, могут счесть линейку катушек A2 лучшим путем модернизации.
Итог
«Композиты 3А» — это не просто торговая марка; это сокращение от качества и уровня пожаробезопасности, которые рынок ожидает от алюминиевых композитных панелей. Выбор правильной производственной линии – это то, как производитель воплощает свои ожидания в коммерческом продукте. Начните со стратегии огнестойкости, а затем позвольте требованиям к производительности, доступности сырья и площади помещения определить архитектуру. Поговорите с производителем линии, который уже поставил оборудование с поддержкой формата A2, и попросите рекомендации в вашей области применения. Поскольку спрос на A2 в 2026 году будет продолжать расти, отсрочка принятия решения означает производство панелей, которые будут отвергнуты именно в тех проектах, которые приносят наибольшую прибыль. Если вы хотите сравнить свои варианты с конкретным ассортиментом продукции, свяжитесь напрямую с производителем и обсудите предполагаемые основные материалы и годовой объем производства.