
 English
 русский
 Español
 عربى

Контент
- 1 От пеллет к рулонам: порядок действий
- 2 Компоненты, которые решают, будет ли фильм продаваться
- 3 Выбор смолы меняет машину, а не только рецепт
- 4 Пузырьковая неустойчивость и калибровочные диапазоны: возвращающиеся разломы
- 5 Где выдувная пленка встречается с линиями нанесения покрытий, ламинирования и панелей
- 6 Что указать в запросе
Трехслойная линия, работающая со скоростью 300 кг/ч и с 5-процентным распределением толщины по пузырю диаметром 1600 мм, будет продолжать производить пленку, не соответствующую спецификации 20 микрон, и большая часть этого лома никогда не отображается как отдельная линия в ежедневном производственном отчете. Урок не в том, что тонкую пленку трудно сделать. Суть в том, что машина для выдувания пленки оценивается по трем параметрам: допуск на толщину, стабильная производительность и скорость вытягивания, при которой пузырь все еще ведет себя.
Короче говоря, машина для выдувания пленки плавит полимерные гранулы, проталкивает расплав через кольцевую фильеру, наполняет трубку внутренним воздухом, охлаждает ее с помощью воздушного кольца и сжимает в плоскую пленку на намоточном устройстве. Каждая дополнительная функция машины предназначена для того, чтобы эти пять шагов повторялись от смены к смене, и каждое решение о покупке должно быть связано с одним из них.
От пеллет к рулонам: порядок действий
Выдувная пленка представляет собой непрерывный процесс без аккумулятора между матрицей и намоточным устройством, поэтому помехи в любом месте на выходе проявляются в течение нескольких секунд. Вот почему последовательность имеет большее значение, чем отдельные компоненты.
- Кормление и дозирование. Пеллеты, помол и добавки дозируются по весу, поэтому соотношение слоев остается постоянным при изменении скорости линии.
- Плавка и откачка. Шнек с барьером или секцией смешивания плавит и гомогенизирует полимер; Давление расплава и температура плавления на входе в фильеру — это два значения, которые стоит регистрировать каждый час.
- Фильтрация. Устройство смены сит улавливает гели и загрязнения. Конструкции с непрерывной промывкой или обратной промывкой позволяют избежать остановки линии для смены сита.
- Кольцевая экструзия. Расплав распределяется вокруг спиральной оправки и выходит через кольцевой зазор обычно размером от 0,8 до 2,5 мм, который определяет начальную толщину стенки.
- Инфляция и охлаждение. Воздух, поступающий через центр матрицы, надувает трубку до заданного диаметра пузыря, а воздушное кольцо отводит тепло от внешней поверхности.
- Стабилизация и разрушение. Клетка удерживает пузырь концентрическим, затем сжимающаяся рама и прижимные ролики сглаживают его в два слоя без складок.
- Лечение и намотка. Обработка коронным разрядом увеличивает поверхностную энергию для последующей печати или ламинирования, а намоточное устройство формирует рулон с контролируемым конусом натяжения.
Два коэффициента описывают почти все в готовом фильме. Коэффициент раздутия представляет собой диаметр пузырька, разделенный на диаметр матрицы. Коэффициент вытяжки сравнивает зазор матрицы с конечной толщиной при заданной производительности. Полиэтилен низкой плотности обычно работает с коэффициентом раздутия от 2:1 до 3:1, в то время как сортам с высокой плотностью требуется более высокий коэффициент и более длинная шейка для достижения жесткости. Высота линии замерзания, точка, в которой расплав затвердевает, связывает эти два параметра и является первым параметром, который необходимо регулировать, когда пленка становится мягкой или пузырек начинает раскачиваться.
Компоненты, которые решают, будет ли фильм продаваться
Две машины с одинаковой заявленной производительностью и одинаковым диаметром матрицы могут производить совершенно разную пленку. Разрыв почти всегда кроется в деталях ниже.
| Компонент | Что он контролирует | Что проверить |
|---|---|---|
| Шнек и цилиндр экструдера | Качество расплава и стабильность выхода | Соотношение длины шнека к диаметру, смесительная или барьерная секция, контроль температуры зоны. |
| Сменщик экрана | Удаление загрязнений и стабильность давления | Непрерывный или ручной тип, зона экрана, сигнализация перепада давления |
| Кольцевая головка | Распределение толщины и однородность слоя | Конструкция спиральной оправки, диапазон регулировки зазора, количество слоев |
| Воздушное кольцо | Скорость охлаждения и стабильность пузырьков | Одинарная или двойная кромка, внутреннее пузырьковое охлаждение, равномерность воздушного потока по окружности |
| Пузырьковая клетка и стабилизатор | Форма пузырьков и высота линии инея | Регулируемый диапазон диаметров, состояние роликов, отсутствие вибрации |
| Складывающаяся рама и прижимные ролики | Качество горизонтальной укладки и контроль складок | Выравнивание роликов, постоянство давления прижима, расположение обрезки кромок |
| Уиндер | Твердость рулона и профиль натяжения | Контроль конуса натяжения, максимальный диаметр рулона, тип вала |
| Гравиметрический дозатор и сканер толщины | Допуск на калибр и стоимость смолы | Управление с обратной связью, скорость сканирования, возможность регистрации профиля полной ширины |
Попросите карту размеров по всему пузырю, а не простое показание толщины. Линия, которая удерживает 4 процента по всей ширине горизонтальной развертки при той производственной скорости, которую вы фактически собираетесь использовать, стоит больше, чем линия, которая достигает 2 процентов только на половинной скорости.
Выбор смолы меняет машину, а не только рецепт
Линия, предназначенная для полиэтилена низкой плотности, не будет работать с пленкой высокой плотности просто путем изменения уставок. Для сортов с высокой плотностью требуется более узкий зазор матрицы, другая настройка воздушного кольца и более высокая башня, поскольку пузырь должен пройти дальше, прежде чем он затвердеет. Покупка короткой башни для экономии запаса, а затем обнаружение того, что мощность охлаждения ограничена, — один из наиболее дорогих способов узнать об этом.
Совместная экструзия добавляет вторую переменную. Трех слоев достаточно для большинства комбинаций уплотнения и жесткости, но для барьерных конструкций требуется пять или более слоев со связующими слоями между полиолефином и барьерной смолой. Если трехслойную линию протолкнуть в барьерную работу без связующих слоев, то в рулоне пленка будет выглядеть приемлемо, а на складе заказчика расслаиваться. Сопоставьте количество слоев с продуктом, а не только с бюджетом.
Пузырьковая неустойчивость и калибровочные диапазоны: возвращающиеся разломы
Чаще всего бракованная пленка на рабочей линии приходится на два отказа, и их часто путают, поскольку оба выглядят как изменение толщины.
Спиральная нестабильность проявляется в виде регулярного спирального узора, движущегося вокруг пузыря. Это проблема охлаждения и натяжения: расплав слишком горячий, воздушное кольцо отводит тепло неравномерно или тяга движется быстрее, чем может выдержать линия замерзания. Резонанс вытягивания — это сопутствующий симптом: периодические колебания диаметра и толщины пузырьков, которые растут до тех пор, пока оператор не замедлит линию. Снижение производительности обычно подтверждает диагноз.
Диапазоны измерения разные. Они остаются в одном и том же угловом положении, поэтому отметка пузырька меловой линией в контрольной точке матрицы покажет, вращается ли полоса вместе с пленкой или остается неподвижной. Неподвижная полоса указывает на распределение потока в матрице, частично заблокированное сито или перенапряжение винта, и никакая регулировка воздушного кольца не устранит это. Нестабильность — это проблема теплопередачи и напряжения; калибровочные ленты представляют собой проблему с потоком. Если относиться к одному как к другому, это может привести к потере недель.
Где выдувная пленка встречается с линиями нанесения покрытий, ламинирования и панелей
Большинство заводов, покупающих машину для выдувания пленки, не используют ее изолированно. Пленка покидает намоточную машину и поступает прямо в печатную машину, машину для производства пакетов или линию ламинирования, где она прикрепляется к рулону, картону или кожаной подложке. На интерфейсе между двумя машинами фактически возникает большая часть дефектов, связанных с пленкой, даже спустя долгое время после того, как с экструдера были сняты обвинения.
В этом интерфейсе наиболее важны три свойства. Изменение толщины меняет профиль натяжения в зоне зазора для ламинирования, поэтому рулон, у которого хорошая сердцевина, может сморщиться снаружи. Обработка коронным разрядом со временем ослабевает, а это означает, что уровень дина, измеренный на намоточном устройстве, может не выдержать неделю хранения; обратитесь к цели и используйте пленку в пределах определенного окна. Скользящие и антиадгезивные добавки мигрируют на поверхность и могут снизить адгезию на линии ламинирования PUR, поэтому пакет присадок должен быть согласован с процессом ламинирования, а не выбран самостоятельно.
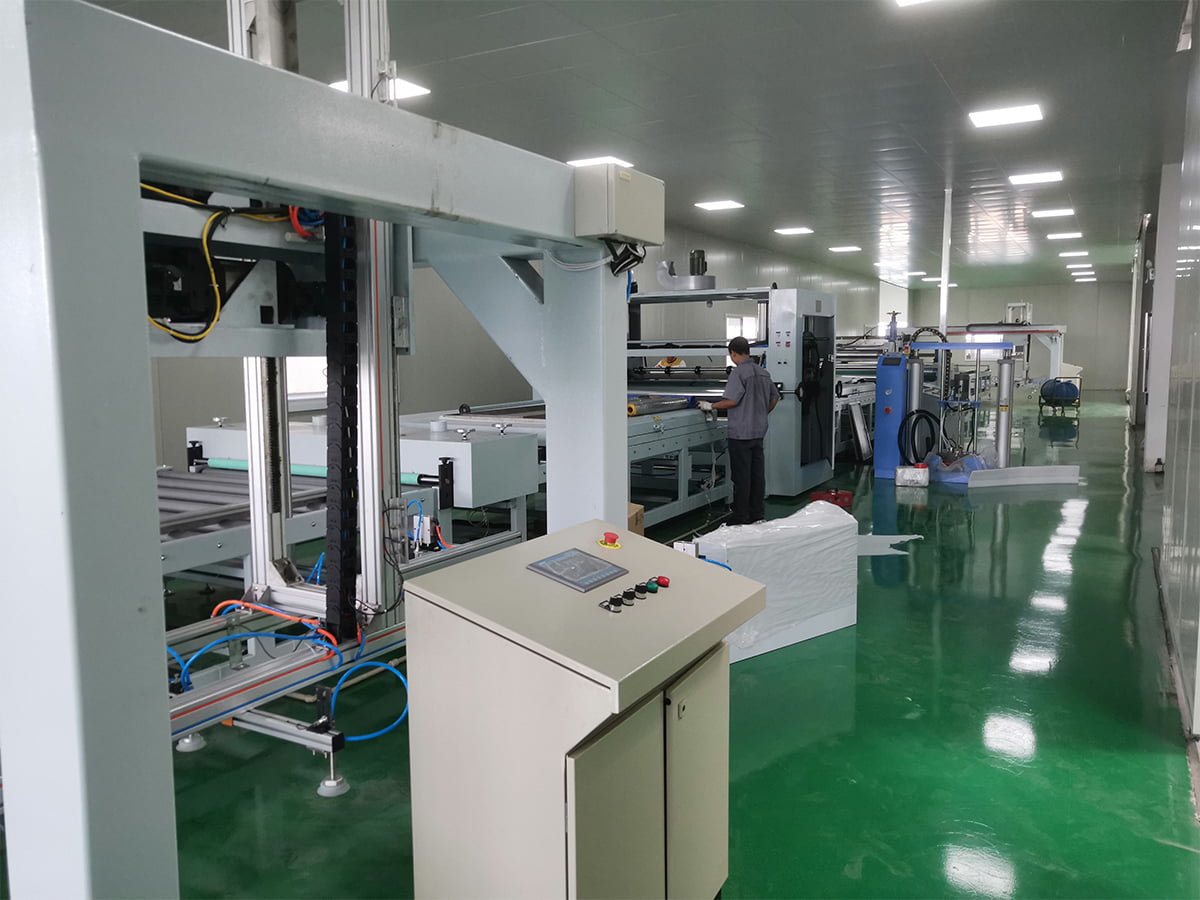 Линия для ламинирования полиуретанового покрытия и пленки Для обеспечения соответствия натяжению пленки и адгезионным свойствам эта линия сочетает в себе дозирование полиуретана, точное нанесение покрытия и ламинирование с контролем натяжения. Посмотреть продукт →
Что касается покрытия, то натяжение и удлинение пленки должны соответствовать тому, что может поглотить ламинатор. Пленка с высокой степенью растяжения будет следовать за скоростью полотна, но продолжит деформироваться после защемления, что проявляется в виде скручивания или волны на краях готовой панели. Совместное рассмотрение оборудования для ламинирования и характеристик пленки позволяет избежать подобных споров в дальнейшем.
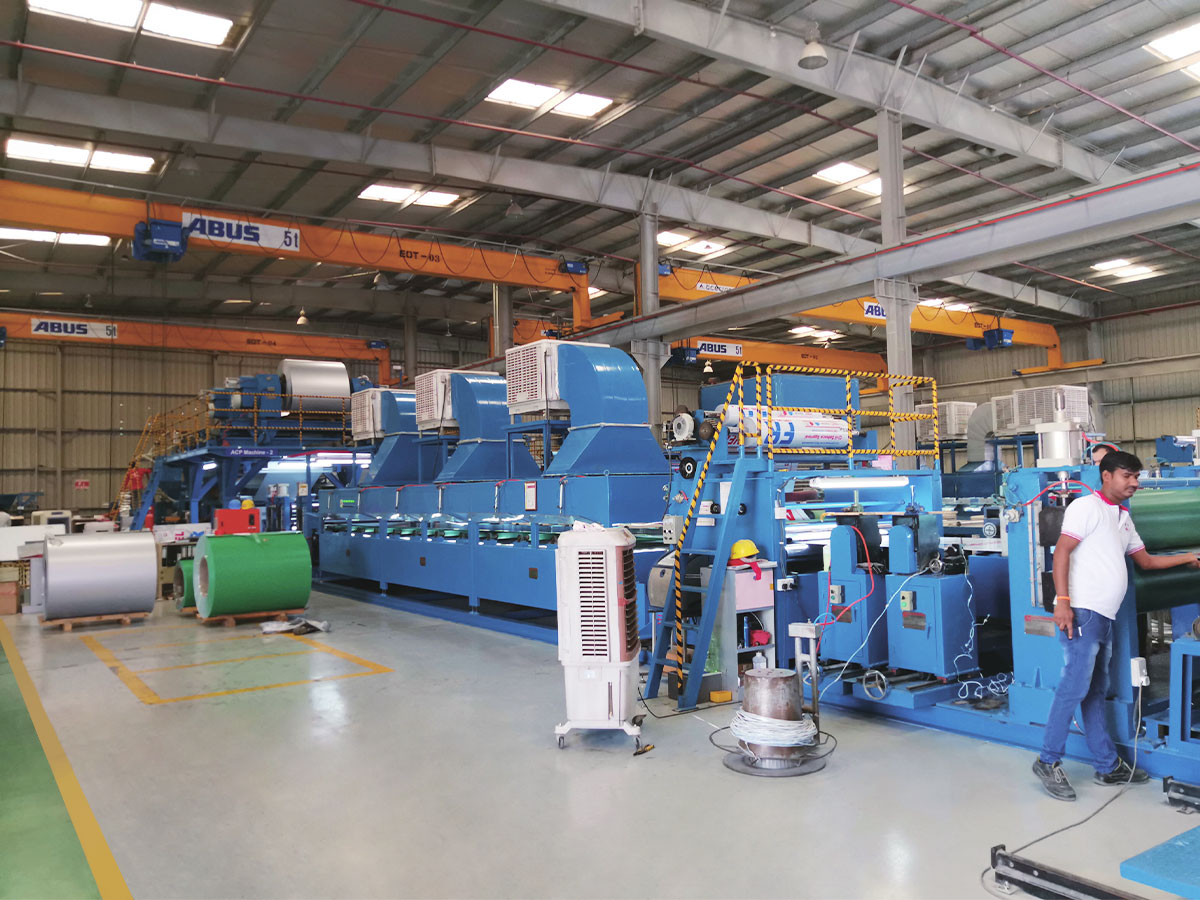 Линия по производству защитной пленки для ламинирования листов и заготовок Для нанесения защитной пленки на пластины и формованные заготовки эта линия использует контроль натяжения и прецизионное ламинирование, чтобы избежать пузырей и складок. Посмотреть продукт →
Для производителей, уже покрывающих рулонный металл, та же логика применима к этапу подготовки поверхности перед ламинированием. Методы и проверки качества, описанные в этом обзоре Преимущества производства линии нанесения покрытия на рулонный металл являются полезным ориентиром, когда пленка приклеивается к подложке с покрытием, а не к голой подложке.
Что указать в запросе
Поставщики цитируют любую информацию, предоставленную покупателем, поэтому неопределенный запрос надежно дает оптимистичные цифры. В списке ниже показано, что должна содержать серьезная спецификация.
- Типы смол и структура слоев с указанием процентного содержания каждого слоя.
- Целевой диапазон толщины и требуемый допуск на толщину по всей ширине укладки.
- Производительность в кг/ч при заданной толщине и заданном качестве, а не максимальном значении, указанном в брошюре.
- Диаметр матрицы и диапазон степени раздува, который вы планируете использовать в производстве.
- Диаметр рулона, размер сердцевины и диапазон натяжения, необходимые для последующей машины.
- Обработка коронным разрядом с одной или обеих сторон и уровень дин, которого необходимо достичь.
- Доступная высота башни и площадь пола, поскольку они ограничивают охлаждающую способность и, следовательно, производительность.
- Последующий процесс, печать, ламинирование или изготовление пакетов, поскольку они определяют характеристики скольжения и антиблокировки.
Поставщик, который перед выставлением цены спрашивает о высоте башни и последующих процессах, обычно тот, кто раньше устанавливал линию в здании с низкой крышей.
Качество выдувной пленки определяется охлаждением, натяжением и распределением потока, и все три фактора определяются на этапе спецификации, а не во время ввода в эксплуатацию. Покупка только на указанную максимальную производительность приводит к созданию линии, производительность которой значительно ниже этого показателя в ежедневном производстве, при этом дефицит поглощается оператором, а не поставщиком.
Если пленка с вашей линии выдува используется для нанесения покрытий, ламинирования или создания композитных панелей, стоит рассмотреть обе стороны вместе. Наши инженеры каждый день работают с оборудованием после намоточной машины и могут обсудите интерфейс обработки пленки со своей командой до того, как спецификация будет исправлена.