
 English
 русский
 Español
 عربى

Контент
- 1 Короткий ответ перед подробностями
- 2 Куда на самом деле уходит энергия на линии нанесения покрытия ПВХ
- 3 Шесть вопросов, которые помогут определить действительно эффективного поставщика
- 4 Духовка, воздушный поток и рекуперация тепла: самый большой одиночный рычаг
- 5 Выбор подложки меняет процесс нанесения покрытия
- 6 Пользовательская ширина, толщина покрытия и макеты
- 7 Как сравнить две цитаты и не впасть в заблуждение
- 8 Проверка, установка и долгосрочная поддержка
Две линии нанесения покрытий ПВХ могут выглядеть почти одинаково в предложении и вести себя совершенно по-разному после запуска в производство. Один удерживает полотно длиной 1800 мм со скоростью 20 м/мин при частичной загрузке печи для отверждения. Другой достигает той же мощности, но удерживает горелку возле потолка, потому что поток воздуха сталкивается с полотном, а выхлоп уносит тепло, которое должно было уйти в покрытие. Две закупочные цены близки. Пятилетний законопроект об энергетике – нет.
Вот почему первый вопрос, который следует задать любому поставщику, заключается не в том, сколько стоит линия. Именно так будет вести себя система отопления, воздушного потока и управления в зависимости от веса вашего покрытия, скорости вашей линии и условий вашего предприятия. В разделах ниже указано, что проверять, в наиболее важном порядке.
Короткий ответ перед подробностями
Энергоэффективная машина для нанесения покрытия ПВХ редко определяется одной особенностью, например, частотно-регулируемым приводом главного двигателя. Его определяют четыре вещи, работающие вместе: печь, которая направляет тепло в полотно, а не вверх по стопке, головка для нанесения покрытия, которая удерживает равномерную пленку, а не становится толстой в целях безопасности, система управления, которая связывает скорость линии с температурой печи и объемом воздуха, а также ширина и диапазон скоростей, которые соответствуют вашему реальному составу заказов.
Если правильно выполнить эти четыре, то энергия, используемая на квадратный метр материала с покрытием, заметно снизится без ущерба для отверждения, адгезии или качества поверхности. Если вы ошибетесь, никакой КПД двигателя не спасет счета за коммунальные услуги.
Куда на самом деле уходит энергия на линии нанесения покрытия ПВХ
Прежде чем указывать оборудование, полезно знать, какие разделы доминируют в потреблении. Приведенные ниже диапазоны являются ориентировочными для линии непрерывного нанесения ПВХ-покрытия и тиснения при обычном производстве. Они меняются в зависимости от рецептуры, ширины полотна и количества проходов покрытия.
| Линейный участок | Ориентировочная доля спроса на энергию | Основные драйверы |
|---|---|---|
| Печь для отверждения и гелеобразования | от 45 до 60 процентов | Нагрузка горелки или нагревателя, объем воздуха, потери изоляции, температура выхлопных газов |
| Зоны межпроходной сушки и предварительного нагрева. | от 10 до 18 процентов | Количество проходов покрытия, количество воды или растворителя, которые необходимо удалить |
| Главные приводы, размотка и перемотка | от 8 до 14 процентов | Скорость линии, контроль натяжения, эффективность двигателя и коробки передач |
| Чиллеры и охлаждающие ролики | от 6 до 12 процентов | Холодильная нагрузка после каждой печи, включение охладителя при частичной нагрузке |
| Вытяжные вентиляторы, сжатый воздух и гидравлика | от 8 до 14 процентов | Падение давления в воздуховоде, утечки воздуха, выбор размера насоса не при полной нагрузке |
Отсюда следует два вывода. Во-первых, большая часть потенциала экономии заключается в духовке, ее воздушном потоке и вытяжке, а не в приводах. Во-вторых, печь, размер которой превышает реальный вес покрытия, тратит свой срок службы при низкой скорости горения, при которой эффективность использования топлива низкая, а однородность температуры поддерживать труднее всего.
Шесть вопросов, которые помогут определить действительно эффективного поставщика
Ответы на эти вопросы скажут вам больше, чем любая цифра в брошюре:
- Как зонирована печь и может ли каждая зона сохранять заданное значение, когда линия работает на скорости 30 процентов от максимальной?
- На какую температуру выхлопных газов рассчитана печь и какая рекуперация тепла предлагается в этом потоке?
- Как система управления связывает скорость линии с температурой печи и объемом воздуха и что происходит во время остановки и перезапуска?
- Какой допуск по толщине пленки гарантируется по всей ширине полотна и как он измеряется при заводских приемочных испытаниях?
- Какие приводы оснащены частотно-регулируемым управлением и как чиллеры и компрессоры работают при частичной нагрузке?
- Может ли поставщик предоставить баланс тепла и массы для веса вашего покрытия, ширины полотна и окна отверждения, а не общий технический паспорт?
Духовка, воздушный поток и рекуперация тепла: самый большой одиночный рычаг
Окно лечения на первом месте
Энергетический дизайн начинается с лечения, а не с горелки. Составы пластизолей, используемые для напольных покрытий, кожи и ламинированных панелей, обычно требуют, чтобы полотно достигло максимальной температуры в диапазоне от 180 до 210 градусов Цельсия и оставалось там достаточно долго, чтобы пластификатор впитался. Ваш поставщик соединений должен подтвердить окно. Как только это окно зафиксировано, перед печью появляется четкая цель: достичь ее равномерно, в кратчайшие сроки, с наименьшим объемом воздуха, который при этом удаляет летучие вещества.
Воздушный поток и рекуперация тепла
Многие линии теряют деньги из-за конструкции насадки. Щелевые сопла, предназначенные для передачи тепла через полотно, быстрее, чем обычные ударные панели, что позволяет использовать меньший объем воздуха и вентилятор меньшего размера. Рециркуляция в первых зонах снижает необходимость нагрева свежего воздуха, в то время как пластинчатый или ротационный теплообменник на выхлопе восстанавливает полезную долю оставшегося тепла при условии, что поток выхлопных газов остается достаточно чистым от паров пластификатора. Вентиляторы с регулируемой скоростью, привязанные к линейной скорости, также имеют значение, поскольку мощность вентилятора резко падает при уменьшении объема воздуха.
Выбор подложки меняет процесс нанесения покрытия
Покрытие ПВХ – это не один процесс. Нанесение покрытия на жесткую ламинатную панель для пола представляет собой механическую проблему, отличную от покрытия антиадгезионной бумаги для синтетической кожи, и также отличается от покрытия металлической катушки. Жестким панелям необходима стабильная опора, плоская транспортировка и охлаждение, исключающее коробление, а разделительная бумага требует точного натяжения и аккуратного разматывания. Поставщик, предлагающий одну стандартную планировку для всех трех, скорее всего, пойдет на компромисс по всем трем.
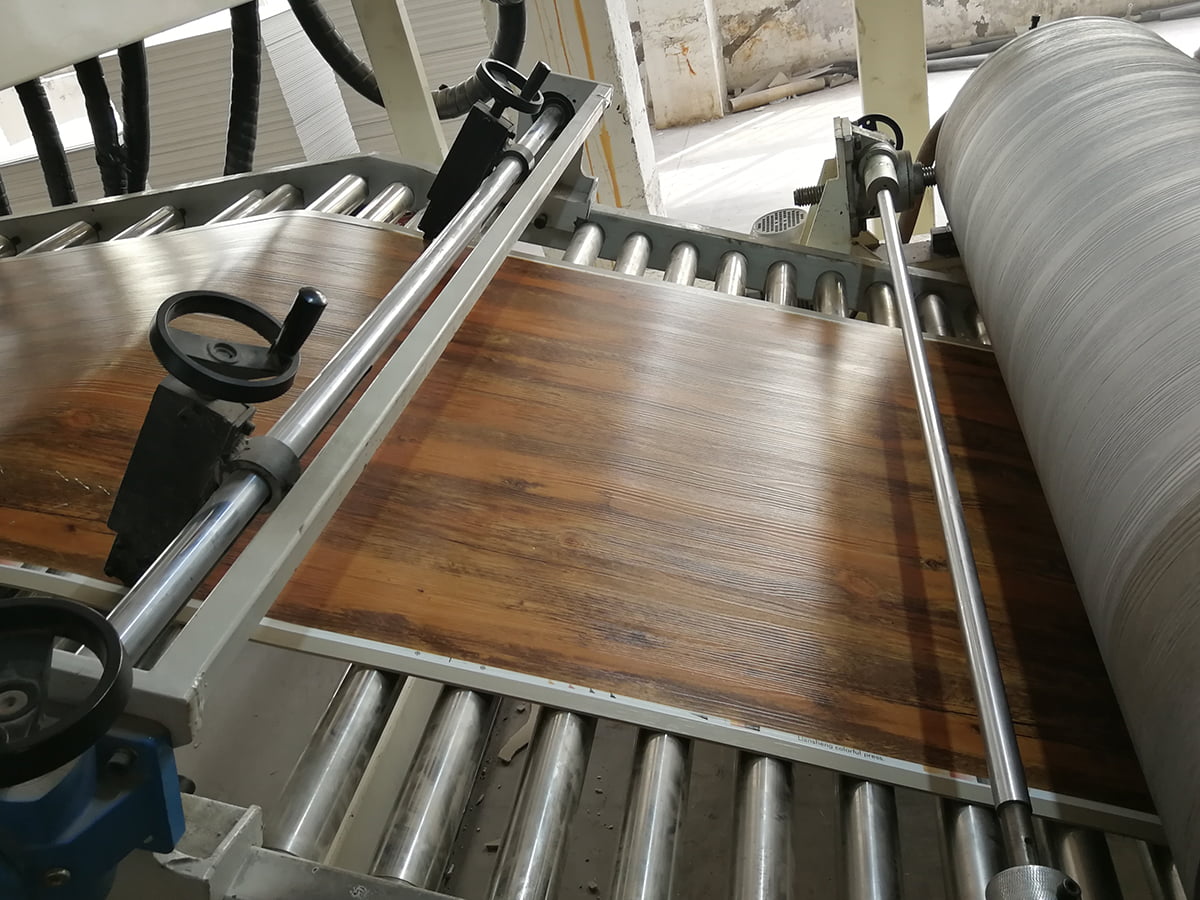 Линия по производству напольных покрытий из ПВХ/ДПК/СПК для ламинирования жестких панелей Экструдирует и каландрирует панели жесткого пола, затем пленку, ламинирует износостойкий слой и тисняет; расположен там, где стабильная поддержка и охлаждение имеют значение перед спецификацией. Посмотреть продукт →
Для производителей напольных покрытий этап нанесения покрытия представляет собой более длительную последовательность смешивания, каландрирования, ламинирования и профилирования, которую стоит понять, прежде чем определить спецификацию машины. Общая структура объясняется в нашей заметке о том, как устроена линия по производству ламинированных панелей ПВХ. В этом случае секция нанесения покрытия и тиснения должна соответствовать температурному профилю каждого слоя и давлению валика для тиснения, поскольку несоответствие в этом случае проявляется как изменение блеска, а не как очевидный дефект.
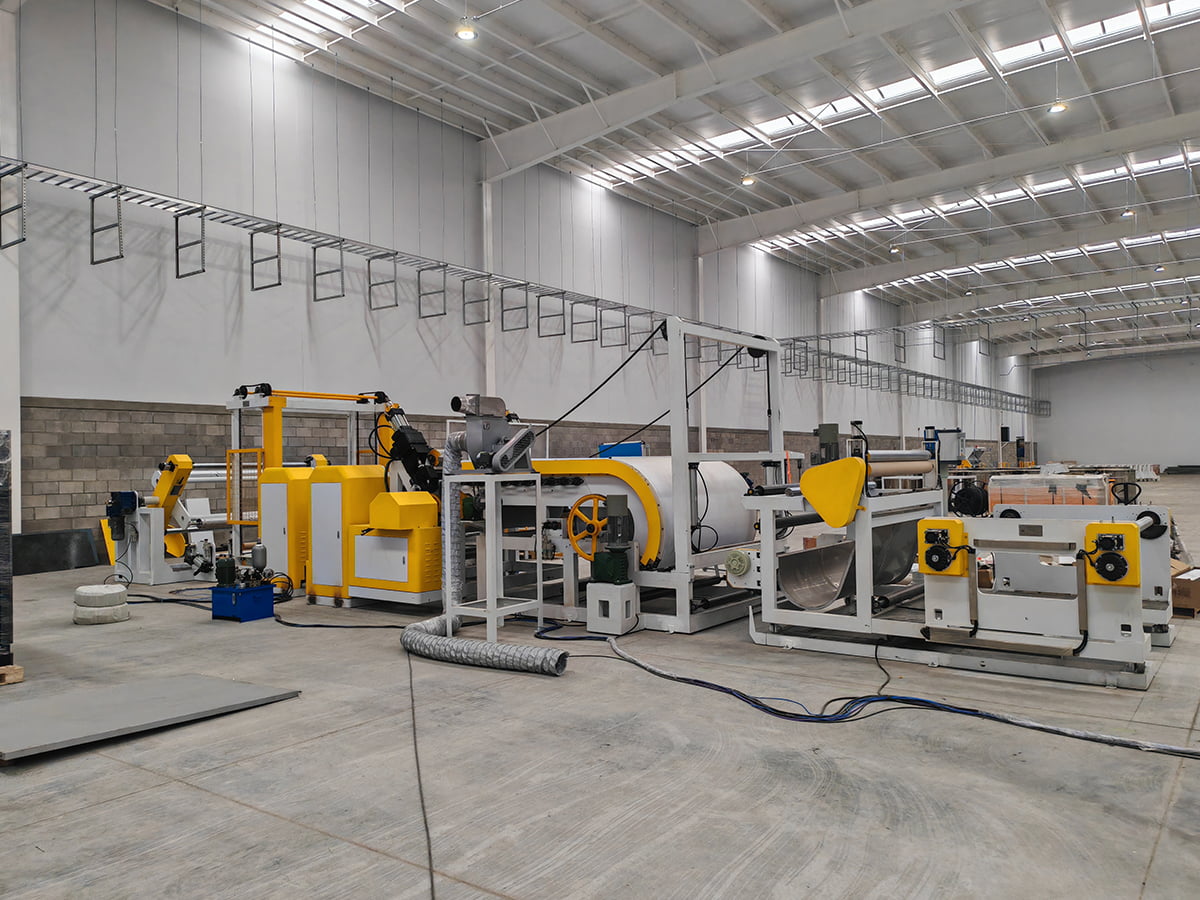 Линия для производства композитной кожи, тиснения и нанесения покрытий из ПВХ/ПУ Ручки отделяют бумагу, более плотный слой и глубокое тиснение без маркировки поверхности; страница поддерживает запросы котировок и перечисляет категории услуг. Посмотреть продукт →
Кожа и синтетические материалы поверхности добавляют еще одно требование: линия должна работать с разделительной бумагой, более плотным слоем и глубоким тиснением без следов на поверхности. Рекуперация тепла по-прежнему важна, но главным приоритетом становится однородность по ширине, чтобы глубина зерна не смещалась от края к центру.
Пользовательская ширина, толщина покрытия и макеты
Большинству покупателей каталожная машина не подходит. Ширина полотна от 1200 до 1600 мм, необычный вес покрытия, здание с ограниченной высотой, существующая размотка, которую необходимо использовать повторно, или двухпроходной процесс, который должен выполняться на одной линии, — все это нормальные условия. Практическая проверка заключается в том, сможет ли поставщик предложить нестандартную планировку, не превращая каждое отклонение в последующий заказ на инженерные изменения. На этапе предложения запросите чертеж общего вида, показывающий длину печи, расположение вентиляторов, платформы обслуживания и пространство, необходимое для замены роликов.
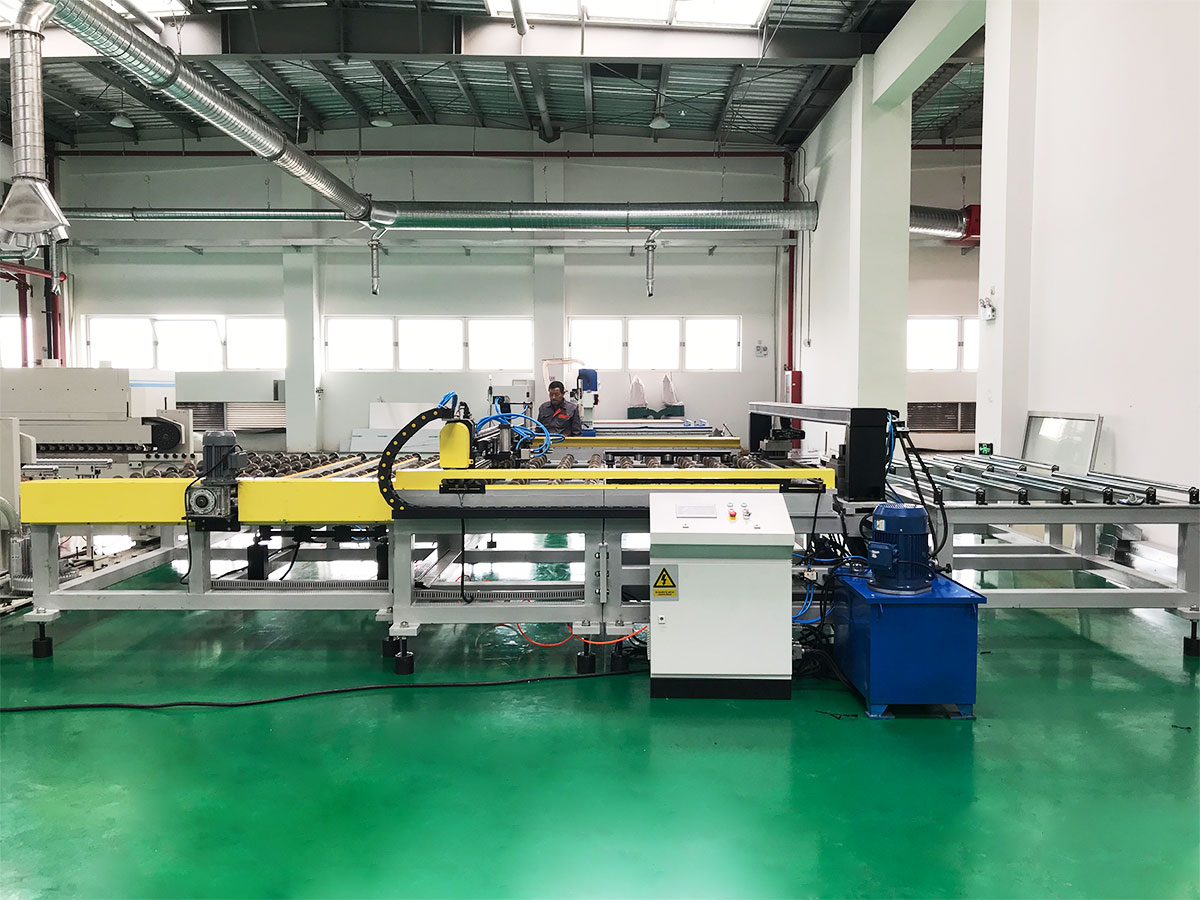 Индивидуальное оборудование и нестандартные производственные линии Для покупателей, которым нужны нестандартные планировки, необычная ширина полотна или установка с ограниченной высотой; страница предлагает запросы цен на нестандартное оборудование и производственные линии. Посмотреть продукт →
Как сравнить две цитаты и не впасть в заблуждение
Когда два предложения различаются на 15 или 20 процентов, разница обычно заключается не в прибыли, а в объеме. Поместите оба в один список.
| Точка сравнения | Самая низкая цена | Предложение, ориентированное на эффективность |
|---|---|---|
| Зонирование духовки | Две зоны на одной уставке | От четырех до шести зон с независимым управлением |
| Контроль воздушного потока | Фиксированная скорость вентилятора, ручные заслонки | Вентиляторы с регулируемой скоростью, связанные со скоростью линии |
| Выхлопное тепло | Выброшен в атмосферу | Рекуперация воздуха в воздух или селективная рециркуляция |
| Толщина покрытия | Регулировка оператора на ощупь | Измерение в замкнутом контуре с автоматической коррекцией |
| Данные для ввода в эксплуатацию | Только механический ход | Тепломассовый баланс проверен на соответствие гарантированным показателям. |
Если поставщик не может предоставить измеренные показатели из сопоставимой линии, считайте заявление об эффективности непроверенным и соответствующим образом оценивайте риск.
Проверка, установка и долгосрочная поддержка
Эффективность подтверждается при вводе в эксплуатацию, а не на собрании по продажам. Серьезный протокол приемки фиксирует расход газа или электроэнергии на тонну, температуру полотна в конце каждой зоны, толщину пленки по ширине и 72-часовую работу на номинальной скорости. Узнайте также об удаленной диагностике, списке запасных частей для нагревателей, вентиляторов, приводов и роликов, а также о том, как быстро технический специалист может добраться до вашего предприятия. Если вы хотите, чтобы эти пункты были проверены на соответствие вашему собственному продукту и зданию, свяжитесь с командой инженеров.
Выбор поставщика энергоэффективного оборудования для нанесения покрытий ПВХ сводится к доказательствам, а не к прилагательным. Сравните печи по зонам и потоку воздуха, сравните наносящие головки по измеренному допуску на толщину, сравните элементы управления по тому, как они ведут себя при частичной нагрузке, и сравните два предложения построчно. Поставщик, который может подробно описать тепловой баланс вашего продукта, указать допуски в цифрах и продемонстрировать, что та же конструкция работает в другом месте, — это тот, чья машина все еще будет экономичной в течение пятого года.