
 English
 русский
 Español
 عربى

Контент
- 1 Обеспечение последовательной подачи сырья
- 2 Контроль температуры и давления ламинирования
- 3 Создание структурированных контрольных точек контроля качества
- 4 Планирование профилактического обслуживания роликов и систем склеивания
- 5 Управление скоростью линии и балансом пропускной способности
- 6 Обучение операторов последовательному выполнению процессов
- 7 Отслеживание производственных данных для постоянного улучшения
- 8 Управление отходами материалов и сокращением количества лома
- 9 Кому следует сосредоточиться на этих методах управления
Эффективное управление линией по производству металлических композитных панелей требует координации четырех основных областей: постоянная подача сырья, точный контроль температуры и давления ламинирования, структурированные контрольные точки качества и график профилактического технического обслуживания роликов и систем склеивания. Когда эти четыре области работают синхронно, предприятия обычно достигают более высоких показателей производительности с первого прохода и меньшего количества незапланированных простоев по сравнению с линиями, управляемыми реактивно, а не посредством структурированного процесса. Производственные операции, которые реализуют стандартизированные контрольные точки на каждом этапе производства, обычно сообщают значительно меньшие потери материала, связанные с дефектами , поскольку раннее выявление несоответствий склеивания или покрытия предотвращает распространение дефектных панелей по всей линии до обнаружения.
Обеспечение последовательной подачи сырья
Основа стабильного управления производственной линией начинается с того, насколько стабильно подается на линию сырье, включая алюминиевый рулон, сердечник и клейкую пленку. Непоследовательное кормление приводит к вариациям, которые усугубляются во всех последующих процессах.
Ключевые практики управления кормлением
- Перед загрузкой на разматыватель проверьте допуски на толщину и ширину рулона.
- Поддерживайте постоянный контроль натяжения, чтобы предотвратить образование складок или смещение во время размотки.
- По возможности планируйте замену материалов во время планового простоя, а не в середине производства.
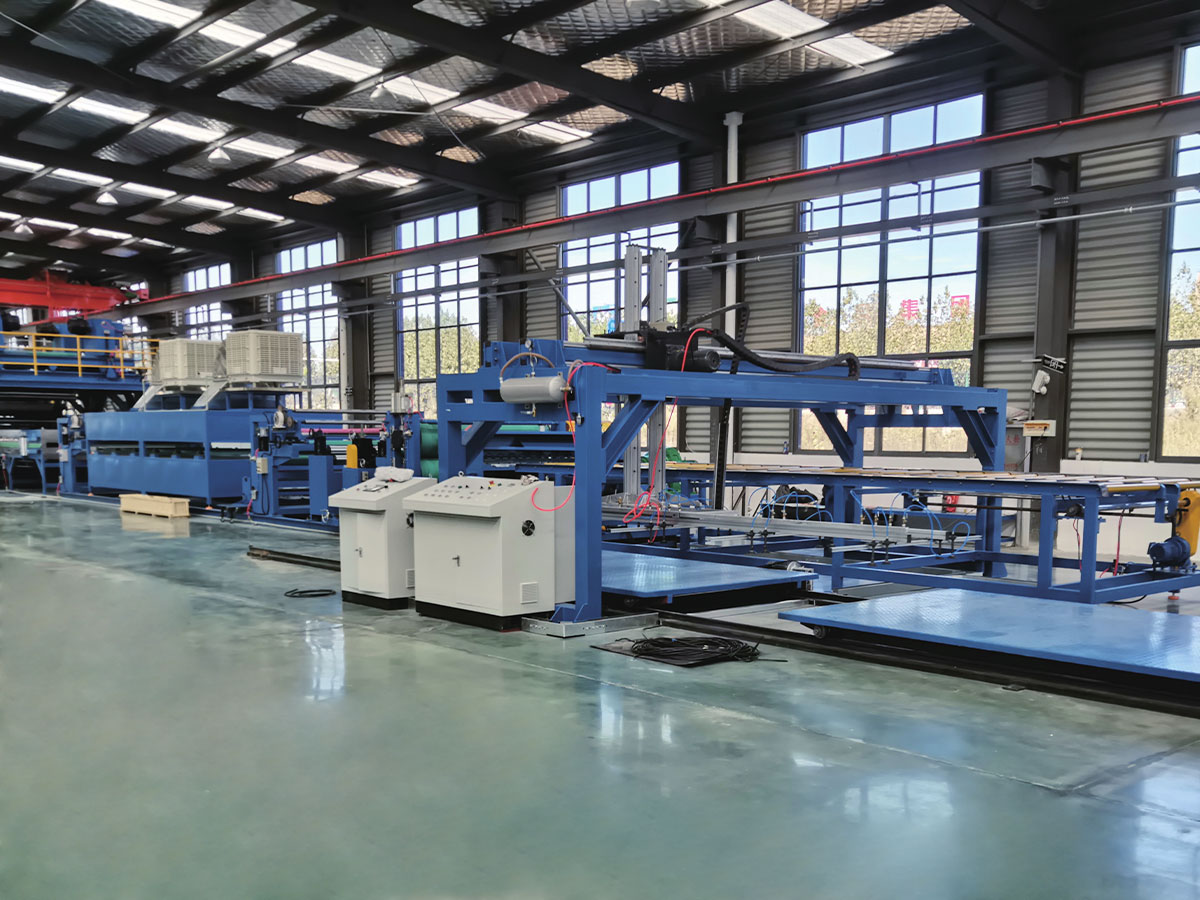
Хорошо управляемый Линия по производству металлических композитных панелей обычно включает в себя автоматические датчики натяжения, которые регулируют скорость размотки в режиме реального времени, что сокращает необходимость ручного контроля, необходимого для поддержания постоянного потока материала на этапе ламинирования.
Контроль температуры и давления ламинирования
Этап ламинирования, на котором металлическая оболочка приклеивается к основному материалу, является одним из наиболее важных этапов контроля качества на всей линии. Даже небольшие отклонения температуры или давления валков могут привести к дефектам склеивания, которые становятся видимыми только после остывания панели.
Типичные диапазоны параметров процесса
| Переменная процесса | Типичный рабочий диапазон | Эффект, если вне диапазона |
| Температура ламинирования | От 180C до 220C в зависимости от типа клея. | Риск слабого соединения или расслоения |
| Давление ролика | Указано производителем на толщину панели | Дефекты поверхности или неравномерное распределение сердцевины |
Эти диапазоны параметров варьируются в зависимости от конкретной клеевой системы и используемой спецификации панели, поэтому производственные бригады всегда должны следовать технологической документации, предусмотренной для конкретной комбинации материалов, проходящей через линию.
Создание структурированных контрольных точек контроля качества
Вместо того, чтобы полагаться исключительно на окончательную проверку в конце линии, эффективное управление производством включает контрольные точки качества на нескольких этапах, что позволяет выявлять и исправлять дефекты до того, как будет потрачено значительное количество материала.
Рекомендуемые точки проверки
- Проверка после размотки для подтверждения качества поверхности и точности размеров необработанного рулона.
- Проверка после ламинирования для проверки целостности соединения посредством испытаний на отслаивание или адгезию.
- Окончательная проверка после резки для проверки плоскостности панели, качества кромки и общего допуска по размерам.
Устранение проблем со склеиванием сразу после ламинирования, а не после резки и укладки, значительно снижает количество отходов, образующихся в результате одного отклонения от процесса.
Планирование профилактического обслуживания роликов и систем склеивания
Простои производственных линий часто объясняются предотвратимым механическим износом, особенно роликов, нагревательных элементов и систем нанесения клея, которые испытывают постоянные эксплуатационные нагрузки.
Критические зоны обслуживания
Ролики следует регулярно проверять на предмет поверхностного износа или отложений, которые могут перенести дефекты на поверхность панели, в то время как нагревательные элементы требуют периодических проверок калибровки, чтобы гарантировать, что показания температуры остаются точными с течением времени, поскольку отклонение этих показаний может незаметно влиять на качество склеивания, не вызывая очевидного сигнала тревоги.
Обслуживание клеевой системы
Сопла и валики для нанесения клея следует очищать по определенному графику, чтобы предотвратить накопление, которое приводит к неравномерному распределению клея, что является распространенной, но часто упускаемой из виду причиной локализованных дефектов склеивания.
Управление скоростью линии и балансом пропускной способности
Скорость линии напрямую влияет как на производительность, так и на качество ламинирования, что делает ее одной из наиболее важных переменных, которую менеджеры производства должны отслеживать и корректировать в зависимости от условий в реальном времени.
Баланс между скоростью и требованиями к качеству
Слишком быстрая работа линии для заданного времени отверждения клея может привести к неполному склеиванию, в то время как работа линии значительно медленнее, чем необходимо, снижает общую производительность, не обеспечивая существенного улучшения качества после того, как надлежащее отверждение уже достигнуто.
Регулировка изменения толщины панели
Для более толстых панелей обычно требуется более низкая скорость линии, чтобы обеспечить адекватное проникновение тепла через материал во время ламинирования, а это означает, что настройки скорости следует пересматривать и корректировать каждый раз, когда производственный цикл переключается между различными спецификациями панелей.
Обучение операторов последовательному выполнению процессов
Даже при наличии хорошо откалиброванного оборудования последовательность действий операторов играет важную роль в поддержании стабильного качества продукции независимо от смены и смены персонала.
Основные направления обучения
- Распознавание ранних визуальных признаков склеивания или дефектов поверхности во время производства
- Понимание правильных процедур реагирования, когда параметры процесса выходят за пределы допустимых диапазонов.
- Соблюдение стандартизированных процедур переключения при переключении между спецификациями панелей.
Последовательное обучение операторов во всех сменах помогает уменьшить вариативность, которая часто возникает, когда один и тот же персонал управляет разными сотрудниками. Линия по производству металлических композитных панелей без наличия стандартизированных процедур.
Отслеживание производственных данных для постоянного улучшения
Управление современными производственными линиями все больше полагается на отслеживание данных для выявления закономерностей, которые было бы трудно выявить только с помощью ручного наблюдения, особенно в случае периодических проблем с качеством.
Полезные показатели для мониторинга
Отслеживание производительности при первом проходе, среднего времени простоя за смену и частоты типов дефектов с течением времени позволяет управленческим командам определить, связаны ли повторяющиеся проблемы с конкретной партией материала, компонентом оборудования или настройкой параметров процесса.
Использование данных для определения сроков технического обслуживания
Вместо того, чтобы следовать только фиксированному календарю технического обслуживания, некоторые предприятия используют данные о тенденциях дефектов для выявления ранних признаков износа роликов или нагревательных элементов, что позволяет заблаговременно планировать техническое обслуживание до того, как возникнет полная проблема с качеством.
Управление отходами материалов и сокращением количества лома
Эффективное управление производственной линией также предполагает активную работу по минимизации отходов материала, как для контроля затрат, так и для экологической ответственности, поскольку алюминий и основной материал составляют значительную часть общих производственных затрат.
Общие стратегии сокращения отходов
Оптимизация схемы раскроя для минимизации отходов обрезки кромок, устранение коренных причин повторяющихся дефектов, а не просто выбрасывание поврежденных панелей, а также переработка алюминиевого лома, образующегося во время обрезки, — все это со временем способствует повышению рентабельности производственного процесса.
Кому следует сосредоточиться на этих методах управления
Руководители производства, руководители заводов и группы контроля качества, контролирующие операции по производству композитных панелей, получают наибольшую выгоду от применения этих методов структурированного управления, особенно на предприятиях, где используются панели с несколькими спецификациями или в больших объемах производства. Новые предприятия, настраивающие свою первую производственную линию, могут использовать эти принципы в качестве основы для построения стандартизированных процедур с самого начала, а не разрабатывать методы контроля качества сразу после возникновения проблем.